焊接不只是火花四溅:从MIG到激光,一线工程师的选型避坑笔记
焊花好看,但参数不对,它立马翻脸
老张昨天又骂街了。一条304不锈钢薄壁管,TIG焊,烧穿三个洞。不是手艺潮。是热输入没匹配。焊接这活儿,经验值钱,参数是底线。差一挡电流,薄板就废。
很多人选焊机只看价格。结果买回来,碳钢能焊,铝焊不了。不锈钢薄板一焊就变形。为什么?焊接方法没选对。
 工业机器人MIG焊接工作站实拍图
先说结论?不不。先看三种常见工艺。
MIG、TIG、激光焊,别只看焊机价格
焊条电弧焊,也就是手工焊。皮实。野外、维修、管道打底,照样能干。但效率低。清渣烦。焊工容易累。J422焊条,酸性,好操作。J507,碱性,低氢,重要结构用。焊前要烘干,350℃左右,保温一小时。别偷懒。
MIG/MAG焊,熔化极气体保护焊。效率高。适合碳钢、铝、不锈钢。保护气体很关键。纯CO2,飞溅大,但熔深好。Ar+CO2混合气,飞溅小,成形漂亮。铝用纯氩。薄板用短路过渡。中厚板用喷射过渡。脉冲MIG能兼顾。说实话,MIG焊铝,送丝要稳。推拉丝系统比推丝强。
TIG焊,钨极氩弧焊。质量好。适合薄板、不锈钢、钛、铝。速度慢。但焊缝干净。热影响区小。手工TIG,手要稳。自动TIG,管板焊、管道打底,漂亮。氩气流量别太大。大了反而紊流,卷空气。
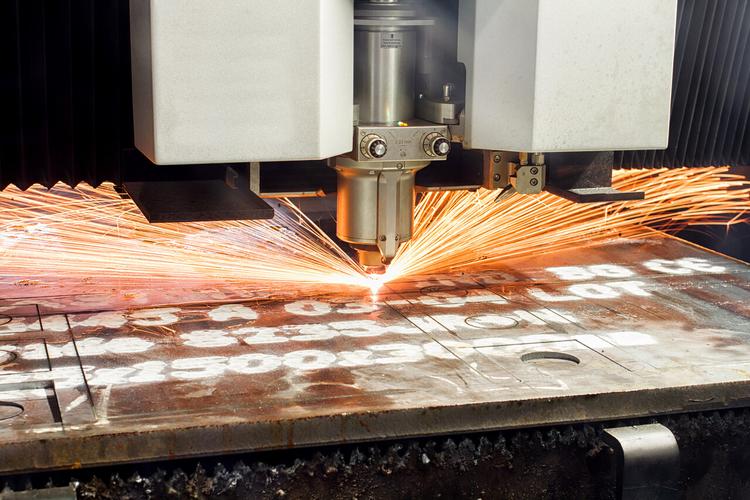
激光焊,快。深宽比大。热影响区小。变形小。但设备贵。对间隙敏感。0.1mm间隙可能就焊不透。现在激光-电弧复合焊很热。激光提供深熔,电弧提供桥接。速度快,间隙容忍度好。中厚板一次焊透。汽车、船舶、轨道交通都在用。
 管道TIG焊打底焊缝熔池特写
💡 选型一句话:薄板精密件,TIG或激光。中厚板批量件,MIG/MAG。野外维修,焊条电弧焊。高强钢,低氢焊条加预热。
热输入、保护气体和焊缝成形,三件事拧一起
热输入怎么算?Q = k * U * I / v。k是热效率。别背公式。记住:电流大、电压高、速度慢,热输入就大。热输入大,熔深大,变形大,热影响区宽。热输入小,可能未熔合。
保护气体流量多少?碳钢MIG,15-20L/min。TIG,8-15L/min。铝TIG,15-20L/min。别照搬。看喷嘴大小、现场风速。大风天,加挡风棚。不然气孔等着你。
焊条烘干。低氢焊条,350-400℃,1小时。烘干后放保温筒。随用随取。别一把焊条扔地上。潮气进去,氢致裂纹。
预热。高强钢、厚板、高碳钢,要预热。预热温度看碳当量。层间温度也要控。不能太低,也不能太高。太高,晶粒粗大,韧性下降。
问:MIG焊铝总是气孔,怎么办?
答:先查三样。氩气流量是不是太大?焊丝表面有没有油污?送丝是否稳定?铝对氢敏感。焊前用不锈钢刷清理坡口,别用砂轮。用Ar+He混合气,熔池流动性好,气孔少。还有,推拉丝系统。焊枪角度别太斜。
问:激光焊机便宜了,能不能替代TIG?
答:看产品。0.5mm不锈钢,激光焊快,变形小。但激光焊对装配间隙要求高。夹具贵。TIG焊适应性强,但慢。批量大、结构简单,激光划算。小批量、多品种,TIG更灵活。别脑袋一热就买。
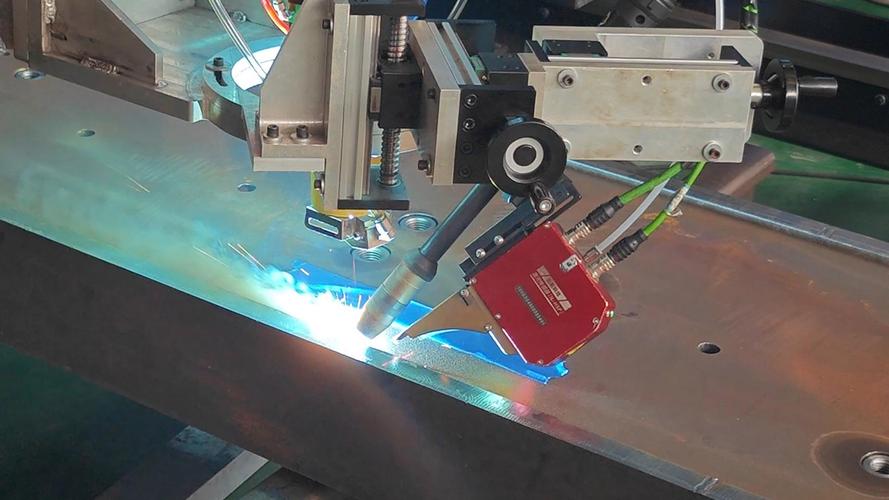 激光-电弧复合焊接头工作现场图
焊接变形:你越用力夹,它越跟你较劲
变形从哪来?不均匀加热和冷却。焊缝区膨胀,母材挡着。冷却收缩,拉应力。薄板波浪变形,厚板角变形。
怎么控?反变形。焊前预判,反向装。比如V型坡口,焊前预留角变形。刚性固定。夹具压住。但别死压。冷却后松开,可能还有残余应力。焊接顺序。对称焊。分段退焊。跳焊。别从一头焊到另一头。
锤击。焊后趁热锤击焊缝,释放应力。但别乱锤。层间锤击可以。盖面别锤,影响成形。
消氢处理。重要结构,焊后立即加热到250-350℃,保温2小时。让氢跑出来。防止延迟裂纹。
❗ 火焰矫正?能不用就不用。温度控制不好,金相组织变差。550-650℃还行。超过700℃,危险。
问:机器人焊接值不值得上?小批量多品种怎么办?
答:看批量。单件小批,编程时间比焊接时间还长。别硬上。现在免示教机器人、激光视觉焊缝跟踪出来了。小批量也能干。但前期工装夹具要靠谱。不然机器人焊出来比手工还歪。对吧?还有,机器人适合一致性好的产品。你今天焊方管,明天焊圆管,后天焊铸件,那还是手工吧。
2025年车间里正在发生的焊接变化
协作机器人焊接多了。以前机器人是笼子里的大象。现在协作臂轻,拖拽示教。小厂也买得起。AI视觉焊缝跟踪,不用示教。激光扫描,自动纠偏。数字孪生焊接,先在电脑里模拟,再上真机。省试板。
手持激光焊,火。速度快,变形小。但安全防护要命。激光辐射。必须戴护目镜。反射光也危险。别对着人。烟尘也要抽。
绿色焊接。焊接烟尘治理。滤筒除尘。车间空气要好。焊工健康第一。
无损检测。RT射线,UT超声,PT渗透,MT磁粉。焊缝内部缺陷,UT和RT。表面缺陷,PT和MT。焊工自检,先看外观。咬边、气孔、裂纹、未熔合。别等检验员打回。
✅ 最后一句实在话:焊接参数没有万能表,只有试板。焊前多花十分钟,焊后少返工一整天。