工业母机拆解:一台五轴机床,到底难在哪几个环节
展会上的五轴机床,看着真提气。
转台一转,主轴一扎,航空发动机叶片那种扭得乱七八糟的曲面,一层层削出来,光得能照见人。旁边围一圈人,拍照的、问价的、拿小本记参数的……
可真到签合同,十个老板里有七个,还是扭头去了进口品牌的展位。
为什么?
先把机器拆开看,别被钣金骗了
 先把机器拆开看,别被钣金骗了
工业母机这个词喊了好几年,听得人耳朵起茧。但把一台五轴联动加工中心拆开,你会发现真正的门槛压根不在床身多大、外壳多漂亮。
就三块地方。数控系统、功能部件、装配与精度保持性。
前面两块是硬骨头,后面那块是软刀子。
先从精度说起吧,因为大多数人买机床,第一眼看的都是参数表上那几个微米。
精度这两个字,比参数表复杂得多
采购常问的第一句话:定位精度多少?
±3μm。重复定位精度±1.5μm。听着挺唬人。
可这数字是冷机、恒温、空载、单轴状态下测出来的。真上机干活,主轴转两个小时,热伸长几十个微米是常事。丝杠一升温,螺距就变。这时候光栅尺闭环能救回来一部分——注意,只是一部分。因为刀尖那一端的热变形,尺子量不到。
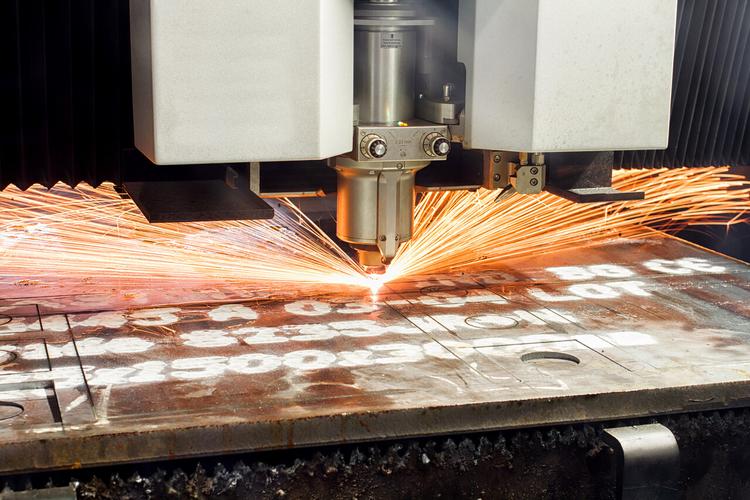
 五轴联动加工中心加工航空发动机叶片现场
五轴还多一层麻烦,RTCP。
摆头一转,刀尖位置必须跟着补偿。补偿算法不行,转台一摆,刀就偏了。有些机床看着能五轴联动,其实只是把三个直线轴和两个旋转轴拼在一起跑,真正的刀尖跟随做得稀烂。切出来的面,接刀痕一目了然。
检验这事有个好东西,S形试件。中国提出来的,已经进了ISO 10791-7。一个S形的薄壁件,五轴切下来,该薄的地方薄,该光的地方光,中间不能有接刀痕。这个件干得漂亮,机床基本就算过关了。
但比试件更狠的,是时间。
机床用两年,精度掉多少?这才是老板真正要算的账。
问:国产五轴和进口五轴,差距真有那么大吗?
答:分场景看,不能一刀切。做模具、做通用零件,国产五轴现在完全够用,价格还便宜一半。但涉及航空结构件、叶盘叶轮、精密光学模仁,尤其是长时间连续切削下的稳定性,进口机仍然占优。差距不在峰值精度,而在用两年之后还准不准,也就是常说的精度保持性。另外说句公道话,售后的响应速度,反而是国产厂商的强项。
数控系统:最不好绕的一道墙
 数控系统:最不好绕的一道墙
机床是身体,系统是脑子。
西门子840D sl、海德汉TNC 640、发那科31i,这三家在中高端市场上,位置稳得很。不是国产不想上,是这套东西太吃积累。
插补算法、伺服环控制、多轴耦合、后置处理……哪一样都是几十年迭代出来的。写个三轴系统能跑起来不难,五轴联动里再加两个旋转轴,误差耦合、奇异点保护、刀具姿态光顺,全是坑。
国产这边,华中数控的8型、科德数控的GNC、广州数控,都算是有实战经验的。中高档数控机床里,国产系统的配套比例这几年从个位数往上爬,到了三成上下——这是行业里常被引用的口径,各家统计口径不太一样,听听就好。
但高端五轴,特别是双摆头那种结构,用国产系统的还不多。
💡 有个细节值得注意:系统好不好,看它配的工艺包。一套系统能不能给出成熟的切削参数库、能不能自动匹配刀具路径,这才是车间真正省心的地方。
顺带提一句,后置处理是个隐形门槛。同一条刀路,换个系统就得换一套后处理,谁家的后处理资源多,谁就更容易被接受。这也是进口系统黏性大的原因之一。
丝杠、导轨、光栅尺,还有那台被低估的铸件
功能部件这块,说难听点,是被卡得最实在的。
滚珠丝杠,C0级、C1级的高精度货,日本NSK、THK、德国博世力士乐,还是主力。国产的汉江机床、南京工艺装备、秦川机床这几年进步不小,中端市场已经打进去了,但顶级精度的还差一口气。
直线导轨同理。光栅尺更明显——海德汉、发格、三丰,测量反馈这一环基本被压着。长春禹衡在绝对式光栅上做出了一些突破,不过高端市场依然是进口的天下。
转台呢?力矩电机直驱的数控转台,瑞士CyTec、德国帝尔这些老牌很稳。国内烟台环球、昊志机电在追,差距在缩小,但没到反超的时候。
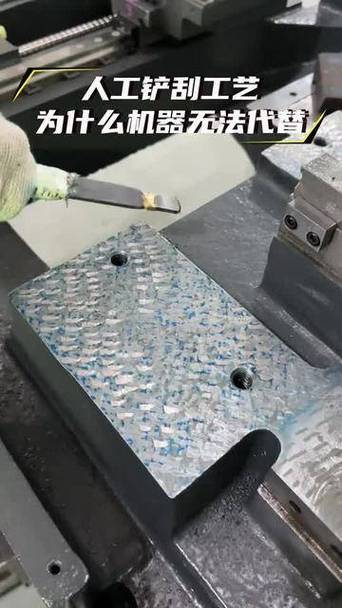 数控机床装配车间技师手工刮研导轨特写
再说个容易被忽略的东西:床身铸件。
铸铁不是随便浇的。树脂砂造型、化学成分控制、两次时效处理——粗加工后一次,精加工前一次,为的是把内应力放干净。放不干净,床身过两年自己慢慢变形,精度就这么没了。
还有刮研。导轨面手工刮花,看着土,但接触点密度、油膜存留,靠的就是这个活儿。年轻人不愿意干,老师傅越来越难找。
❗ 装配环节的技艺断层,其实比某些零部件更让人头疼。设备可以买,手感买不来。
问:要买五轴机床,数控系统到底怎么挑?
答:先看你干什么活。做模具、做零件,找个后处理资源多、容易招到操作工的系统,比追新更重要。做航空航天件,就得看它有没有成熟的五轴工艺包和同行业的落地案例。另外提醒一句——别只看系统品牌,要看机床厂有没有把这个系统调好。同一套西门子,不同厂家调出来的效果,差得不是一点半点。买之前一定要求试切,切你自己的件。
国产化走到哪一步了
 国产化走到哪一步了
说实话,进步是看得见的。
科德数控、北京精雕、海天精工、纽威、创世纪,这些名字在中端市场已经站住了脚。五轴机床的产量,中国现在全球数一数二。
问题在结构。量大的是中低端,高端还得进口。
有意思的是反过来的场景:有些国外品牌的机床,关键铸件、钣金、甚至部分功能部件,是在中国造的。产业链其实早就缠在一起了,谁也离不开谁。
所以卡脖子这三个字,说重了不准确,说轻了也不对。真实情况是——
能做,但做得不够稳。
能卖,但卖不上价。
能用,但用起来操心。
✅ 好消息是,这三年的变化确实快。以前问国产五轴,大家摇头;现在问,很多人会说先看看、先试试。这本身就是进步。
这几年听到最多的一句话是:再给点时间。
时间是给得起的。
可精度这东西,从来不是等出来的。