热处理变形压不住?炉型、装炉、淬火冷却,到底哪一环在真正坑你
先说结论——不对,还是先讲个事。
上个月,一个做减速机齿轮的老客户来找我。20CrMnTi,渗碳淬火,模数4,要求齿向变形控制在0.02mm以内。他之前……算了,细节不展开。总之换了三家热处理厂,报废率还是15%往上。
他问我:是不是设备不行?
我反问:你给的装炉方式定了吗?
他愣住。
这就是问题所在。
一、变形不是淬火那一秒才发生的
很多人以为热处理变形,就是工件入油那一瞬间的事。错。从进炉开始,变形就已经在积累了。
加热速度太快,工件内外温差大,热应力先来一波。到了保温阶段,碳势没控住,表面脱碳,Ms点上移——这玩意一变化,淬火时表层比芯部先转变成马氏体,体积膨胀,叠加起来就是畸变。
❗记住这句话:热处理变形是一场接力赛,不是单点故障。
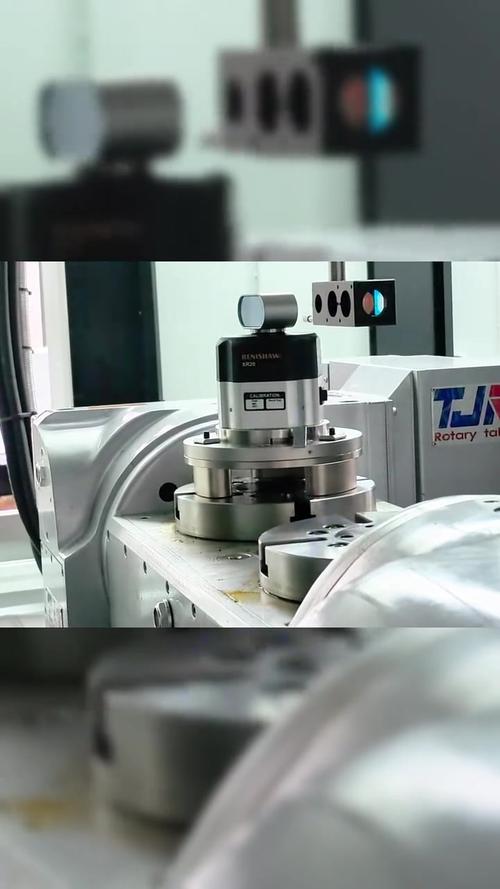
 渗碳淬火齿轮齿向变形检测现场
所以排查变形,我一般按这个顺序走:
- 原材料与锻造流线(锻造比、带状组织别忽略)
- 预备热处理——正火还是等温退火?硬度均匀性如何
- 装炉方式与夹具刚性
- 加热与保温工艺参数
- 淬火冷却介质与搅拌强度
- 回火及时性(别笑,有的车间淬火件堆一小时才回火,开裂风险直线上升)
哪一步松了,后面的工艺窗口都得给它让路。
二、真空炉真香,但它不是万能解
这几年真空热处理被捧得很高。确实好。表面无氧化、无脱碳,气淬还能控制冷速。特别是模具钢,H13、Cr12MoV这类,真空高压气淬基本已经是标配。
但——
成本摆在那儿。真空炉装炉量有限,对大尺寸、大批量的结构件,经济性很差。
举个例子。一批40Cr轴类件,要求硬度28-32HRC。箱式炉加热加水基淬火液完全能达标,每公斤成本可能只有真空炉的五分之一。
说实话,不是所有零件都值得上真空。
问:真空热处理比常规热处理的组织更好吗?
答:看情况。真空环境下表面不脱碳,这点优势明确。但芯部组织跟气氛炉比,只要奥氏体化充分、冷速够,差别没那么大。真正拉开差距的是表面质量和变形可控性,不是“真空”两个字本身。
三、装炉这件小事,八成的人没认真做
我见过太多车间,工件往料框里一倒,堆成一座小山。然后抱怨变形大。
你猜怎么着?堆这么密,中间那几件冷却速度根本跟不上。淬火时表层先冷,芯部还热着,应力差就出来了。更别提加热的时候里面有阴影区,升温慢半拍。
💡我的建议:
- 细长轴件——竖着挂,别平躺
- 齿轮——平面朝上单层摆放,齿间留间隙
- 薄壁套圈——上芯棒,或者做专用夹具
- 关键件——上料时记位置,淬火后对照检测,能反推炉内温度场
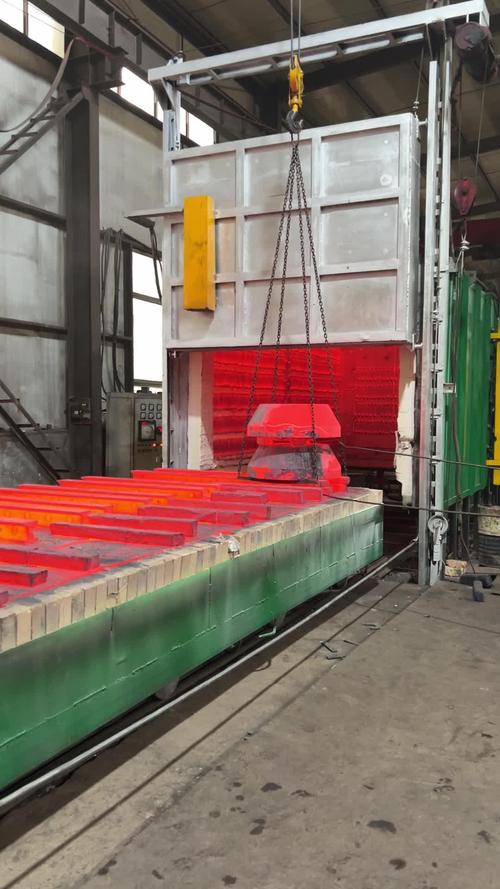 热处理料框齿轮单层装炉现场照片
夹具材料也别乱选。2520耐热钢常见,但用久了会变形、会渗碳发脆。定期检查,别一个夹具用三年。
四、淬火介质,选对比选贵重要得多
油淬、水淬、聚合物水基、盐浴、气淬……每种都有适用边界。
核心看两条:一是钢的淬透性(别问,问就是端淬曲线),二是工件的有效厚度和形状复杂程度。
比如:
- 合金钢小件,油淬,稳妥
- 碳钢大件,水淬,但得防开裂,可以预冷或者用聚合物
- 形状复杂、有尖角薄边,别碰水,油或者气淬更安全
- 感应淬火做表面硬层,PAG或者清水都行
搅拌。搅拌。还是搅拌。
重要的事说三遍。很多厂的油槽,油温均匀性靠自然对流,表面和底部能差几十度。淬火时工件周围的蒸汽膜破裂不均匀,硬度散差就出来了。加个循环泵、加个搅拌器,硬度均匀性能上一个台阶。
问:淬火油多久需要检测和更换?
答:按使用频率来。不忙的车间半年一次,三班倒的三个月一次。重点看三项:运动粘度、水分含量、冷却特性曲线,尤其是最大冷速和特性温度。水分超0.05%就要处理,不然淬火时容易出软点甚至开裂。这钱别省。
五、回火,别当它是走流程
 五、回火,别当它是走流程
淬火完不回火,或者拖很久才回火。这毛病太常见了。
淬火马氏体是脆的。残余应力大得吓人。不及时回火,它自己就裂给你看。高碳高合金钢,自裂倾向更高。
回火温度和时间,按硬度要求倒推。一般结构件,180-220℃低温回火,保温1.5到2小时;调质件,500-650℃高温回火,时间按有效厚度算,至少1小时每25mm。
还有一点,回火炉的温度均匀性要定期校。我见过回火炉实际温度比显示值低30℃的。你说这硬度能合格吗?场里的老师傅凭手感调,迟早出事。
六、检测,最后一道防线
 六、检测,最后一道防线
硬度计打点,别只打一处。工件不同位置都测测,尤其大件。
金相看什么?马氏体级别、残余奥氏体量、碳化物形态、有没有脱碳层。
变形量——这个最容易被忽略。三坐标、齿向仪、圆度仪,该上就上。数据攒起来,你才知道工艺调整的方向在哪。
✅ 一句话:热处理没有万能参数,只有匹配的参数。别人的工艺照搬过来,大概率是坑。
但话说回来,你要是把装炉、冷却、回火这三个环节的基本功练扎实,80%的质量问题,其实压根就不会发生。
先写这么多。有问题留言,看到会回。