数控机床精度真相:同样标0.005mm,为什么一台出活一台出废品
先说个车间里的真事儿,不铺垫了。
去年跑浙江一家做骨科器械的厂子,车间角落里并肩摆着两台立式加工中心。三轴,同一家的铸铁底子,标称定位精度都印着 0.005mm。左边那台干的活儿,通止规一过就顺。右边那台呢?同样的程序、同样的刀具、同一个老师傅,出来的孔位置度超差 0.02。
老板拉着我吐槽了半个多钟头,意思很直白——买亏了。
我说先别急着骂机床,拿激光干涉仪测一测。
一测,问题全露馅了。那台“差”的机器,X 轴反向差值 0.018mm,丝杠螺母副的预紧早就松了。它不是不准,是每次换向都要“欠”那么一下。操作工为了绕开这个毛病,只能单向进刀,效率硬生生掉了三成。
挺冤的。机床没坏,是没人管它。
 数控机床激光干涉仪定位精度检测现场
再往下就是机械本体的账。滚珠丝杠的预拉伸做了没有、双螺母预紧有没有定期补偿、联轴器有没有松动、导轨镶条的间隙调没调。这些活儿都不高级,但九成的精度漂移都出在这儿。我见过太多厂子,机床买回来三年没动过一丝一毫的机械调整,全靠系统里的螺距误差补偿硬撑。
能撑住才怪。
立式加工中心主轴热变形红外热成像图
问:真有必要把数控机床放进恒温车间吗?成本可不低。
答:看你的精度底线在哪。常规加工做到 IT8、IT9,普通车间加个局部空调出风口就够了。一旦进到 IT6、IT7 甚至更严,尤其是有长尺寸链的孔系加工,恒温就是必需品,不是奢侈品。折中方案也有——只给精密机床划一个隔断区,装台工业空调,把温度波动控制在 ±2℃ 以内,投入大概是整车间恒温的十分之一。另外提醒一句,恒温车间最怕的不是温度高,是温度忽高忽低和开门通风造成的梯度。稳定,比低温重要得多。
系统、伺服、丝杠,到底谁是瓶颈
经常有人一上来就问:这机床配的是发那科还是西门子?
问题问偏了。
数控系统是大脑,这没错。可大脑再灵光,四肢瘫了也白搭。我个人的排序是:机械刚性 > 丝杠导轨精度等级 > 伺服与反馈方式 > 数控系统品牌。
丝杠这一项,C3 级和 C5 级的价格差能到两三成,实际表现差得更多。导轨同理,P 级和普通级的预紧差异,直接体现在反向间隙上,而反向间隙就是加工表面出现“过切痕”的常见元凶。
再说反馈。半闭环靠编码器算位置,全闭环加光栅尺直接测工作台。差在哪?丝杠热伸长、螺距累积误差、机械磨损——这些半闭环统统“看不见”。全闭环能补上,但调节不好也容易震荡,对调试师傅的手艺要求高。
问:那光栅尺到底值不值得加钱?
答:分情况。如果你主要是做模具或者单件小批,机床日常处于热平衡状态,加光栅尺的收益没那么明显。但如果你做的是批量精密零件,一天开机十几个小时,车间温度又不怎么受控,全闭环的稳定性优势会被无限放大。我见过太多厂子在精度和价格之间反复纠结,最后选了半闭环,一年后为了几个微米的波动返修整批零件。那笔账,怎么算都不划算。还有个隐藏项——光栅尺本身要防油污、防铁屑、防冷却液飞溅,装不好反而成为故障源,这点得提前规划。
数控加工中心硬轨与线轨导轨结构对比实物
对了,还有个新手常踩的坑。买数控机床的时候盯着主轴转速看,18000 转、24000 转,数字越大越兴奋。可你回头想想,你手上那批活儿,有几个真需要万转以上?高转速意味着更小的轴承预紧、更窄的刚性窗口,低速重切削时反而可能颤振。转速和扭矩本来就是一对矛盾,按工艺需求选电机和主轴,别按宣传单选。
说到最后,我想起开头那两台机床。
后来那台“差”的,换了一副丝杠螺母,重新做了预紧,螺距补偿重跑一遍,总共花了不到两万块。位置度回到了 0.008mm 以内。
它从来不是不好,只是没人懂它。
买数控机床这事,参数表只是入场券。真正的活儿,在后面那三年五年的维护、调校和工艺匹配上。一把刀、一套夹具、一个合理的切削参数,有时候比机床本身贵多少更决定成败。
别把账算错了。
标称精度这四个字,水分大到能养鱼
先厘清三件事:定位精度、重复定位精度、反向差值。GB/T 17421.2 里分得很清楚,但样本彩页上,厂家往往只挑对自个儿最有利的那一项放大加粗。 一台数控机床完全可以做到重复定位精度 0.002mm,同时定位精度 0.03mm。听着别扭?说白了就是——它每次都极其稳定地停在错误的位置上。 所以看到“精度 0.005mm”这种话,我第一反应是翻测试条件那一页。小字通常写着:环境温度 20℃±0.5℃,空载,预热 2 小时。你的车间夏天 36 度,冬天 5 度,对吧?那个数字的参考价值,得打个大问号。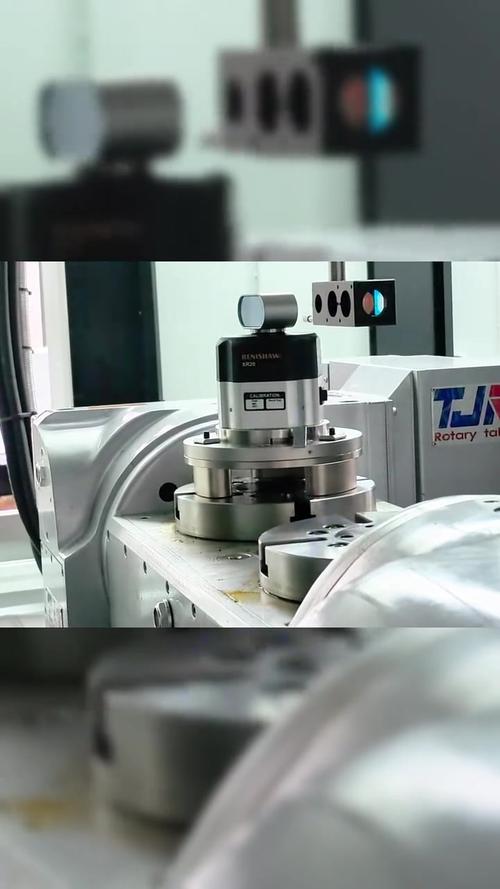 数控机床激光干涉仪定位精度检测现场
再往下就是机械本体的账。滚珠丝杠的预拉伸做了没有、双螺母预紧有没有定期补偿、联轴器有没有松动、导轨镶条的间隙调没调。这些活儿都不高级,但九成的精度漂移都出在这儿。我见过太多厂子,机床买回来三年没动过一丝一毫的机械调整,全靠系统里的螺距误差补偿硬撑。
能撑住才怪。
热变形,那个没人愿意写进合同的敌人
主轴连续跑两个小时,温升十几度,太正常了。主轴轴向热伸长,几十微米起步。听着不多?精密镗孔的孔径公差带也就 20 微米。 更麻烦的是,热变形不是线性的——它先快后慢,最后趋于平衡。也就是说,你早上八点对好的刀,十点可能就不对了。很多“上午的活儿好好的,下午突然超差”,根子就在这。 老工艺员都懂一个土办法:开机先跑温,别急着上活。空转半小时到一小时,让主轴和床身的热平衡先建立起来。这招不优雅,但管用。 还有个事,很多人不知道。床身铸件的残余应力释放周期,直接决定机床头两年的精度稳定性。树脂砂造型的铸铁件,自然时效搁半年以上才好用。有些厂家为了赶交期,人工时效过一遍就发货,结果头一年精度飘得厉害,反倒第二年稳了。买机床的时候问问铸件时效工艺,比问系统品牌实在。 立式加工中心主轴热变形红外热成像图
问:真有必要把数控机床放进恒温车间吗?成本可不低。
答:看你的精度底线在哪。常规加工做到 IT8、IT9,普通车间加个局部空调出风口就够了。一旦进到 IT6、IT7 甚至更严,尤其是有长尺寸链的孔系加工,恒温就是必需品,不是奢侈品。折中方案也有——只给精密机床划一个隔断区,装台工业空调,把温度波动控制在 ±2℃ 以内,投入大概是整车间恒温的十分之一。另外提醒一句,恒温车间最怕的不是温度高,是温度忽高忽低和开门通风造成的梯度。稳定,比低温重要得多。
系统、伺服、丝杠,到底谁是瓶颈
 系统、伺服、丝杠,到底谁是瓶颈
经常有人一上来就问:这机床配的是发那科还是西门子?
问题问偏了。
数控系统是大脑,这没错。可大脑再灵光,四肢瘫了也白搭。我个人的排序是:机械刚性 > 丝杠导轨精度等级 > 伺服与反馈方式 > 数控系统品牌。
丝杠这一项,C3 级和 C5 级的价格差能到两三成,实际表现差得更多。导轨同理,P 级和普通级的预紧差异,直接体现在反向间隙上,而反向间隙就是加工表面出现“过切痕”的常见元凶。
再说反馈。半闭环靠编码器算位置,全闭环加光栅尺直接测工作台。差在哪?丝杠热伸长、螺距累积误差、机械磨损——这些半闭环统统“看不见”。全闭环能补上,但调节不好也容易震荡,对调试师傅的手艺要求高。
问:那光栅尺到底值不值得加钱?
答:分情况。如果你主要是做模具或者单件小批,机床日常处于热平衡状态,加光栅尺的收益没那么明显。但如果你做的是批量精密零件,一天开机十几个小时,车间温度又不怎么受控,全闭环的稳定性优势会被无限放大。我见过太多厂子在精度和价格之间反复纠结,最后选了半闭环,一年后为了几个微米的波动返修整批零件。那笔账,怎么算都不划算。还有个隐藏项——光栅尺本身要防油污、防铁屑、防冷却液飞溅,装不好反而成为故障源,这点得提前规划。
刚性,选型表上最容易被忽略的那一格
硬轨还是线轨,这问题每年都能在车间里吵起来。 线轨快移速度高、摩擦小、精度保持性好,适合轻切削高速加工,比如 3C 结构件、铝件。硬轨接触面积大、阻尼好、抗振能力强,重切削时那种“啃得动”的感觉,线轨真给不了。 没有谁更好,只有谁更合适。 判断标准很简单:你的切削量有多大,你的材料有多硬。铣 45 钢、切深 3mm 往上,别拿线轨机床硬冲,导轨和丝杠的寿命会给你上课。反过来,你要是天天高速铣铝,用硬轨就是折磨自己。 选型表上还有个数字,很少有人认真看——主轴鼻端到工作台的距离,以及各轴行程的富余量。行程卡得死死的机床,装夹稍微高一点就撞干涉。留 15% 到 20% 的行程余量,这笔钱花得最值。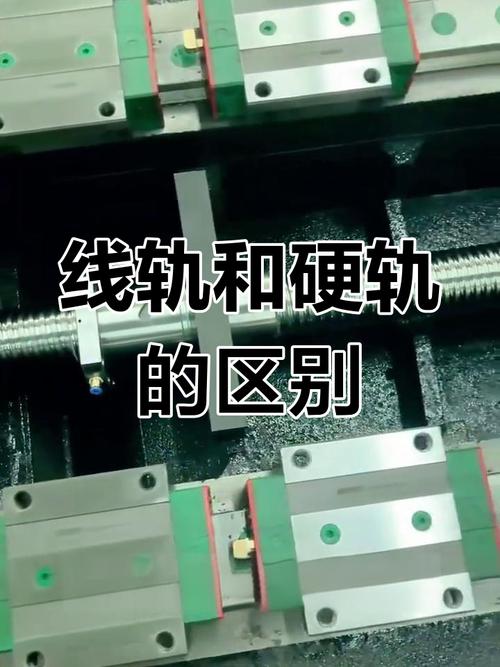 数控加工中心硬轨与线轨导轨结构对比实物
对了,还有个新手常踩的坑。买数控机床的时候盯着主轴转速看,18000 转、24000 转,数字越大越兴奋。可你回头想想,你手上那批活儿,有几个真需要万转以上?高转速意味着更小的轴承预紧、更窄的刚性窗口,低速重切削时反而可能颤振。转速和扭矩本来就是一对矛盾,按工艺需求选电机和主轴,别按宣传单选。
说到最后,我想起开头那两台机床。
后来那台“差”的,换了一副丝杠螺母,重新做了预紧,螺距补偿重跑一遍,总共花了不到两万块。位置度回到了 0.008mm 以内。
它从来不是不好,只是没人懂它。
买数控机床这事,参数表只是入场券。真正的活儿,在后面那三年五年的维护、调校和工艺匹配上。一把刀、一套夹具、一个合理的切削参数,有时候比机床本身贵多少更决定成败。
别把账算错了。