模具:制造业的隐形战场,精度和成本的极限拉扯
说实话,干了十几年模具这行,最怕听到的一句话就是——“这个产品很简单,随便开套模就行。”
每次听到这种话,我脑子里就自动浮现出后面三到六个月的噩梦。改图、试模、烧焊、再改图、再试模……周而复始。
模具这东西,外行看是铁疙瘩,内行看是工业制造的基因编码。你手里那台手机的外壳、车里那个仪表盘、甚至矿泉水瓶的瓶胚,没有模具,它们都不存在。但问题是,很多人对模具的认知还停留在“找个师傅铣一块铁”的阶段。太天真了。
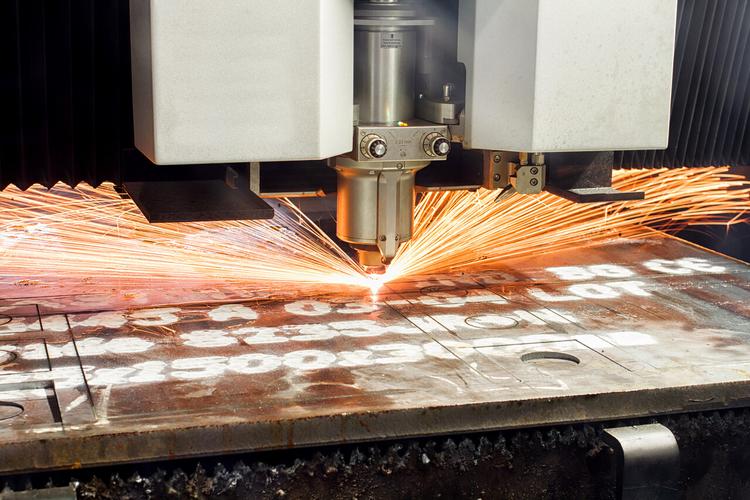
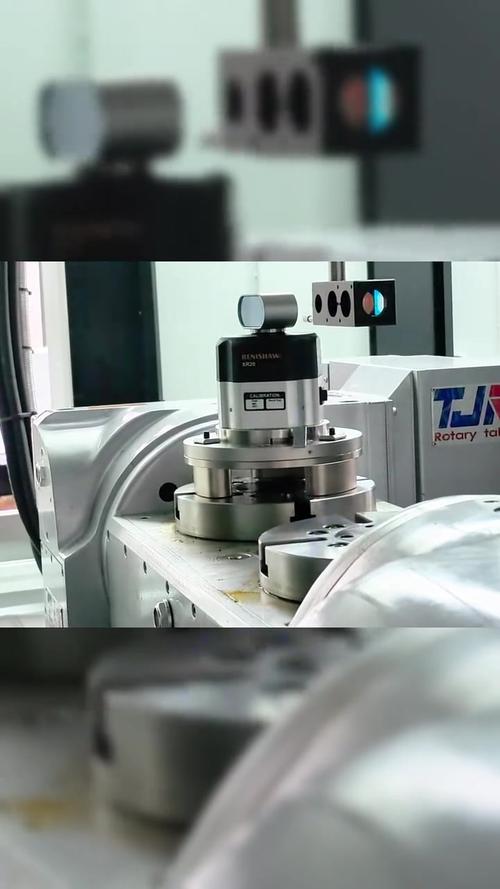
 精密注塑模具型腔CNC加工中心现场
一套模具的命,从钢材进厂就定了
 一套模具的命,从钢材进厂就定了
先聊材料。你用什么模具钢,基本决定了这套模具能活多久、能跑多快。
常见的有P20、718、H13、S136、NAK80……这些牌号不是随便取的。P20适合做中小批量注塑模,预硬化处理,加工性不错,但你要是拿它去跑玻纤增强尼龙,那就等着型腔被冲刷成沟壑吧。S136呢?耐腐蚀、镜面抛光性能好,光学件、医疗件首选。但贵。贵得让你心疼。
选材的核心逻辑不是“哪个最好”,而是“哪个最划算”。
什么叫划算?一套模具的设计寿命是50万模次,你非要用能跑200万模次的钢材,多出来的成本谁买单?反过来,设计寿命50万模次,你用了只能跑20万模次的材料,量产到一半模具报废,那损失就不是钢材差价能比的了。
这里面的账,很多产品经理算不明白。他们只看模具报价单上的那个总数。但真正的成本在量产阶段才暴露——停机换模、维修、甚至因为模具磨损导致产品尺寸超差而批量报废。❗这些隐性成本,往往是模具本身价格的3到5倍。
加工精度的“卡脖子”环节,比你想象的多
很多人以为模具加工就是CNC铣一铣。错了。
一套中等复杂度的注塑模具,加工链条至少包括:CNC粗加工、CNC精加工、电火花(EDM)、线切割(WEDM)、深孔钻、热处理、研磨抛光、装配飞模。每个环节都在累积误差。
我见过最离谱的案例:一套精密连接器模具,型腔尺寸公差要求±0.005mm。CNC加工完了,尺寸没问题。然后去热处理,淬火回火之后,变形了0.02mm。完了。整套型腔得重新做。为什么?因为热处理过程中的组织转变会产生应力释放,薄壁件尤其明显。所以有经验的模具厂会在粗加工后安排去应力退火,精加工前再做一次稳定化处理。但这些工序,报价的时候你不提,客户永远不知道。
再说电火花。EDM加工表面会留下一层重铸层,也叫“白层”。这层东西硬度极高但脆性大,有微裂纹。如果你后续不把它抛掉,在注塑过程中,高压熔体会不断冲刷这个位置,白层剥落,型腔表面就出现凹坑。产品上对应的就是凸起瑕疵。✅所以精密模具的EDM之后,必须安排人工抛光或者流体抛光,把白层彻底去除。
 模具电火花加工EDM电极放电加工特写
说到抛光,又是一把辛酸泪。镜面模具的抛光等级直接决定了产品的外观。你见过那种“光学级”透明件吗?车灯灯罩、导光板、透镜。表面粗糙度要求Ra0.008μm以下。什么概念?就是抛光师傅用钻石研磨膏从粗到细,一步步手工蹭出来的。机械化替代?暂时别想。一个熟练抛光师傅的手感,是几十年积累的,机器人学不来。
不过话说回来,现在有些厂开始用超声波抛光和磁力研磨来做半精抛,效率确实高了不少。但最后那一道镜面,还是得靠人。这就是模具行业的“手艺壁垒”。
试模:所有理论在这里被现实按在地上摩擦
 试模:所有理论在这里被现实按在地上摩擦
试模(Trial Run)是模具从图纸走向量产的必经之路。也是最能暴露问题的环节。
理论计算再完美,T0试模一打出来,问题能列一页A4纸:缩水、飞边、熔接线、充填不足、顶白、拉伤、变形……每一个缺陷背后,都是模具设计、材料工艺、注塑参数三者的博弈。
举个例子。熔接线。两个熔体前沿相遇但没完全融合,在产品表面留下一条线。强度还差。怎么解?提高模温、提高注塑速度、调整浇口位置。但提高模温会延长冷却时间,影响周期。提高注塑速度可能产生喷射纹。调整浇口位置意味着要烧焊或者重新加工型腔。你看,模具设计就是一个不断妥协的过程。没有完美方案,只有最不坏的方案。
还有一个经典问题:顶出系统。产品粘模,顶针顶不出来,或者顶出来之后产品变形了。这时候你要检查脱模斜度够不够,顶针位置对不对,表面咬花(纹理)是否造成了额外的脱模阻力。有些深腔产品,甚至需要设计气辅顶出或者滑块+斜顶的复合结构。这些东西,在模具结构设计评审的时候如果没考虑到,试模现场就是灾难。
问:我们是产品公司,第一次开模,怎么判断模具厂报的工艺方案靠不靠谱?
答:看三点。第一,问他们要模流分析报告(Moldflow),看充填、保压、冷却、翘曲的模拟结果,不是只看一张彩图,要看具体参数和结论。第二,让他们提供模具结构3D图,重点看分型面、浇口位置、冷却水路排布、顶出方式。如果对方支支吾吾说“商业机密”,建议直接换厂。第三,去他们车间看正在生产的模具,别只看样品。看车间里有没有在修的模具,修的是什么问题。这比任何PPT都真实。
问:模具寿命到了,是修还是重开?
答:算账。如果产品还在生命周期内,订单量还有,且模具只是局部磨损(比如浇口附近冲刷、顶针孔磨损),那修。修模成本通常是新模的10%到20%。但如果型腔已经大面积龟裂、尺寸超差且无法通过补焊修复、或者产品设计已经改版,那就别犹豫了,重开。强行修旧模,后面每生产一批就停一次机,损失的产能和人工远比新模贵。💡我的经验是:一套模具如果累计维修费用超过新模价格的50%,就该考虑退役了。
2024年了,模具行业的“新变量”
这几年模具行业确实在变。而且是加速在变。
第一个变量:增材制造。金属3D打印开始进入模具领域了。随形冷却水路——以前受限于钻孔工艺,水路只能是直线,冷却不均匀。现在用SLM(选区激光熔化)打印模具镶件,冷却水路可以贴着型腔曲面走,冷却效率提升30%以上,成型周期直接缩短。当然,成本还高,表面质量也需要后续精加工。但对于高附加值产品,这笔投资回收得很快。
第二个变量:自动化。CNC加工中心配机械手上下料,EDM电极自动更换,CMM在线检测。这些在国内头部模具厂已经落地了。小厂怎么办?说实话,要么专精某个细分领域做到极致,要么被整合。中间态最难受。
第三个变量:材料。高导热模具钢、粉末冶金高速钢、甚至陶瓷基模具材料都在研发中。目标是同时兼顾硬度、韧性和导热性。目前还没有完美的量产材料,但方向很明确。
还有一个容易被忽略的趋势:模具的“全生命周期管理”。以前模具交付就完了,现在越来越多客户要求模具厂提供从设计、制造、试模、量产维护到最终报废的完整数据链。每一次维修、每一次改模,都要记录在案。为什么?因为产品迭代越来越快,模具的“历史数据”就是下一次开模的宝贵输入。你的模具在哪个位置最容易出问题,冷却时间能不能再压缩,顶针布局有没有优化空间——这些答案都藏在过去的维修记录里。
说到底,模具行业是个苦活、累活、精细活。它不像互联网那样有爆发式的故事,但它支撑着所有制造业的底层。一台车、一部手机、一个家电,背后是几十上百套模具在运转。
精度每提升一个微米,成本可能翻倍。周期每缩短一天,市场机会就多一分。这就是模具的战场。没有硝烟,但每一丝铁屑都在说话。