激光加工,制造车间那道能挣钱的光到底该怎么用
那道绿光闪过,钢板就分开了
十几年前我第一次在客户车间里看一台CO2激光切割机切6mm碳钢,喷嘴下面吹着氧气,火花往下一喷,一条缝就出来了。当时站在旁边的老师傅说了句让我记到现在的话——“这玩意儿切得是漂亮,就是电费吓人。”
那会儿一台2kW的机器,光电转换效率低得可怜,真正打到板材上的能量可能只有一成多。现在呢?光纤激光器把效率拉到了30%以上,占地小、光路不用反射镜、几乎免维护。说实话,这个变化不是升级,是换代。
但很多老板到现在选型的时候还在纠结一件事:功率到底上多大。够用就行?还是直接砸钱上高功率?
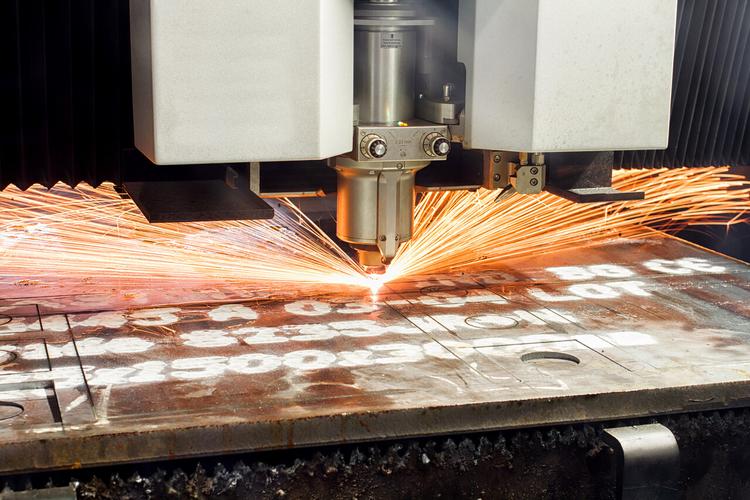
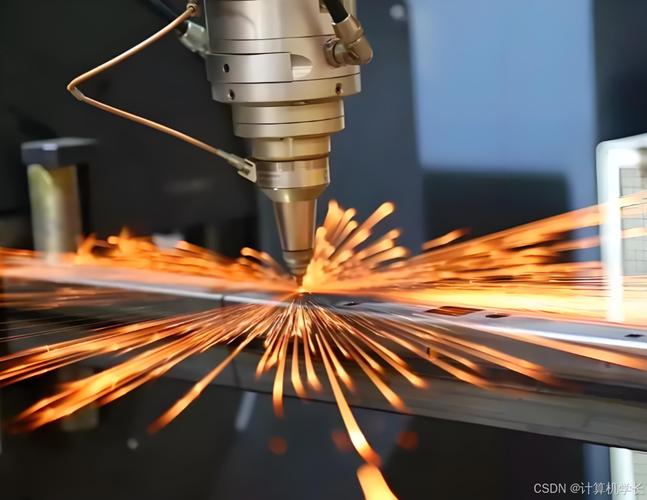
 光纤激光切割机切割碳钢板车间实拍
选功率这事,别只看采购价
我见过太多厂子买激光设备时算的是一笔糊涂账。设备报价、占地、气耗、电耗、镜片耗材,这几个东西必须一起算。只盯着“这台机器多少钱”,后面一定会后悔。
举几个真实区间(别杠,不同品牌差异很大):
- 1500W光纤切割机切3mm碳钢,速度轻松跑到10m/min以上,切12mm不锈钢也没问题
- 6000W机型切12mm碳钢,速度大概是1500W切3mm的三分之一左右,但断面质量完全不是一回事
- 万瓦以上的机器,切20-25mm碳钢才真正谈得上“效率”,薄板反而是浪费——碳钢薄板用空气或氮气切,速度被穿孔时间拖着走
❗我得说一句不太好听的话:很多中小钣金厂上12000W真的是被销售忽悠瘸了。你订单里80%都是2-6mm的冷轧板,3000W到6000W完全够用,剩下的高功率闲置在那边吃灰,电费、水冷、气体全在烧钱。
不过话说回来,如果你的产品里经常出现16mm以上不锈钢、或者有大量坡口切割、管材切割的需求,那高功率是跑不掉的。切不好就是切不好,省功率最后省出来的是返工。
问:激光切割跟等离子、水刀,到底该怎么选?
答:三句话给你捋清楚。
第一句——看材料和厚度。碳钢、不锈钢、铝合金薄板(20mm以内),激光几乎是碾压式的优势,切缝窄、热影响区小、断面光洁度好。超过30mm的碳钢,等离子在经济性上开始反超。
第二句——看精度要求。激光切割的热影响区通常只有零点几毫米,等离子能到1-3mm,水刀没有热影响区但速度慢、磨料成本高。你要做精密件、焊接件、折弯件,激光是首选,因为切割边缘几乎不需要二次加工。
第三句——看钱。激光设备贵,但运行成本这几年被打下来了。6000W级别切碳钢的气体和电费,跟几年前不可同日而语。水刀的磨料成本是长期大头,等离子则是精度和后续去毛刺的人工成本。
说到底,没有万能方案。有些厂子激光、等离子、水刀都配齐了,按订单分流,这才是成熟做法。
 手持激光焊接机不锈钢管焊接操作现场
激光焊接,被低估的那块蛋糕
切割是激光加工的“主战场”,但我要说,激光焊接是被严重低估的应用。
手持激光焊接机这两年火得一塌糊涂。原因也简单——招不到氩弧焊工了。一个熟练的氩弧焊师傅月薪轻松过万,而且年轻人不愿意干。手持激光焊机把门槛拉低了不少,一个普通操作工培训几天就能上手,焊缝还比手工氩弧焊漂亮。
但它也不是万能的。💡得提醒几点:
- 手持激光焊对工件装配间隙很敏感,间隙超过板厚的10%就容易焊穿或者虚焊
- 反光材料(铜、铝)要格外小心,反射光可能伤到操作人员,防护镜必须戴到位
- 焊接速度是快了,但深熔焊要靠摆动焊头或者双光束技术,单点直焊的熔深有限
自动化的激光焊接又是另一套逻辑。汽车白车身、动力电池、精密传感器这些领域,激光焊已经替代了大量电阻焊和传统电弧焊。速度快、变形小、可以配合机器人做复杂轨迹——这些都是硬优势。
问:激光打标和激光清洗现在值得上车吗?
答:这两个细分方向,我分开说。
激光打标——如果你还觉得它只是“在零件上刻个字”,那就太落后了。现在光纤激光打标机可以直接在金属表面做深色退火标记、做激光纹理(免喷涂、免贴标),甚至能做追溯二维码。汽车零件、医疗器械、五金工具的打标需求非常稳定,属于投资回报快、能耗低的项目。一台30W的打标机,两三年回本是很常见的。
激光清洗——这个我要更谨慎一点。理论上是好东西:不用化学溶剂,不产生二次污染,除锈、除油、除涂层都行。但实际产能和成本,跟宣传差距不小。大面积除锈用激光,速度和成本目前还是打不过喷砂或者抛丸。它真正的甜点区,是那些局部、精密、不能损伤基材的场景,比如模具清洗、焊缝焊前清理、文物修复。别把它想成万金油。
激光加工的钱到底花在哪
很多老板只看设备一台多少钱。我说个大概的账单构成:
设备采购通常占整体投入的三到五成,剩下的是场地改造、水冷系统、电增容、气站(氮气发生器或者液氮罐)、除尘排烟、以及最容易被忽略的——操作和编程人员。
运行成本里,电费、辅助气体、镜片和喷嘴耗材、激光器的寿命衰减,这几项是大头。特别是切割用氮气,如果你做不锈钢,气体成本能占到总运行成本的30%到50%。装一个制氮机还是买液氮罐,这是一道必须根据你的实际用量算清楚的题,没有标准答案。
真正会算账的厂子,会把这些成本拆到每个零件上。切一个件摊多少钱,焊一条缝摊多少钱。算不清楚,报价就是拍脑袋,最后接的单越多亏得越狠。
往后看,激光加工在往哪里走
 往后看,激光加工在往哪里走
一个是更高功率+更高亮度。不是单纯把功率堆上去,而是把光束质量做好,让能量真正打到该打的地方。高亮度激光器在切割厚板和远程焊接上的优势非常明显。
另一个是激光增材制造。金属3D打印这几年从实验室走到了实际产线。钛合金、镍基高温合金、模具钢,用激光一层一层熔覆堆积,能做传统加工做不出来的复杂内流道结构。航空航天、医疗植入体这些领域已经用得很深了。
还有一个趋势是加工单元集成的智能化。激光器跟视觉系统、机器人、MES系统联动,实现自动识别、自动调参、自动检测。听起来像老生常谈,但在高端制造里,这确实是在实实在在地减少对人的依赖。
说到底,激光加工的底层逻辑一直没变——用可控的能量,在精确的位置,完成材料的热加工。变的只是能量更集中了、控制更精细了、成本更低了。至于怎么用、用多大、用在哪,那还是得回到你自己的产品上想。别人的产线配置,照搬到你这儿,多半水土不服。
就这样吧。要是你在选型上卡住了,先去车间里把过去半年的活翻出来,看看材料、厚度、精度要求到底长什么样。数据比销售的话靠谱多了。