锻造不只是打铁:从加热炉到探伤线,一条产线上的真实博弈
车间里走一圈,最先扑过来的不是噪音,是那股热辐射。冬天还好,夏天站在加热炉旁边,脸上的汗根本擦不及。很多人以为锻造就是拿锤子砸铁,力气大就行。真干过这行的都知道,从炉子打开那一刻起,每一步都在跟你讨价还价。
今天不讲教科书上的定义,聊点实际产线上的东西。
加热炉门一开,坯料就开始提条件
碳钢、合金钢、不锈钢,随便挑一种,加热曲线都不一样。温度低了,变形抗力大,模具吃不消;温度高了,晶粒粗大,甚至过烧——一旦过烧,这块料基本就废了,没有挽救余地。
我们厂前年有批42CrMo的坯料,操作工图快,把炉温提到1280℃硬赶进度。结果呢?锻出来的件表面看着还行,做低倍检查,全是粗大的魏氏组织。客户直接退货。❗这点损失,够买好几吨料了。
真正老练的加热工,靠的不只是看仪表。他们会听炉子的声音,会看火色。说玄乎点,是经验;说实在点,是对这批料“性格”的熟悉程度。保温时间不够,心部没透热,一锤下去芯部和表面变形不同步,内裂就埋下来了。
问:锻造加热温度到底该怎么定?是按材料手册照搬吗?
答:手册上的范围是底线,不是上限。实际生产要考虑坯料尺寸、加热速度、炉型、装炉方式。大截面料如果升温太快,内外温差产生的热应力足以让料自己裂开。我们一般会在手册推荐的始锻温度上适当留出余量,同时严格控制升温速率,尤其是合金钢和工具钢。另外,多火次锻造时要考虑每次回炉的时间,别把料在炉里放太久,氧化皮厚了不光损耗材料,还会影响锻件表面质量。
自由锻和模锻,中间隔着的可不只是模具钱
总有人问,小批量单件生产,是不是随便找台空气锤敲敲就行?
自由锻确实灵活,工装简单,适合大件、单件、小批量。但它的尺寸精度和表面质量,跟模锻不是一个量级。自由锻件的加工余量大,后续机加工要啃掉很多材料,时间成本、刀具成本都上去了。
模锻呢,模具投入大,一副热锻模几万到几十万,还得算上试模、修模的时间。可一旦批量上来了,单个件的成本就摊薄了,而且尺寸一致性好,适合自动化产线。💡选之前先算一笔账:年需求量、零件复杂度、后续加工量、材料利用率。别一上来就纠结模具贵不贵,要算全流程的账。
还有个中间态,叫胎模锻。设备要求不高,模具也相对简单,适合中小批量。很多中小厂就是这么干的,务实。
 热模锻压力机生产线自动上下料现场
现在的模锻线,自动化程度越来越高。机器人上下料、中频感应加热、多工位压力机连成一条线,节拍快,人工干预少。但设备贵,维护也讲究,对操作人员的要求反而更高了——以前靠手感,现在得懂点电气、懂点程序。
缺陷藏在肉里,才最要命
锻造缺陷分两种:看得见的和看不见的。
看得见的,比如折叠、裂纹、充不满、错移,这些在锻件表面或者磁粉探伤时能发现。看不见的,像白点、内裂、夹杂、粗晶,就得靠超声波探伤或者破坏性试验了。
折叠这个东西很阴。它本质上是氧化皮被压进金属里,形成一道夹层。表面看是条细线,剖开才知道有多深。一旦出现在受力部位,疲劳寿命直接打折。
白点更麻烦,多见于大型合金钢锻件。氢含量超标,冷却过程里氢来不及扩散,在内部聚集形成微裂纹。这东西一旦形成,基本没法修复,只能整件报废。所以大锻件锻后必须做扩氢退火,别省这道工序。
问:锻件探伤合格了,是不是就能放心用了?
答:探伤合格只是说明在给定灵敏度下没发现超标缺陷,不代表材料性能一定达标。探伤和力学性能试验是两回事。有些锻件探伤没问题,但晶粒度不合格,冲击韧性差,用在高应力工况下照样出事。正规做法是探伤加上力学性能检测结合,关键件还要做金相分析。别拿探伤报告当万能通行证。
锻后热处理,别当走过场
锻造完了不是就结束了。锻后热处理这一步,直接影响最终性能。
正火、退火、调质,各有各的用途。目的无非是细化晶粒、消除内应力、调整组织。有些厂为了赶货,锻完直接堆冷,结果内应力没释放,加工的时候变形,装配的时候出问题。
尤其是调质钢锻件,淬火加高温回火,火候和时间都得卡准。回火温度差20℃,硬度和韧性可能就是两个结果。
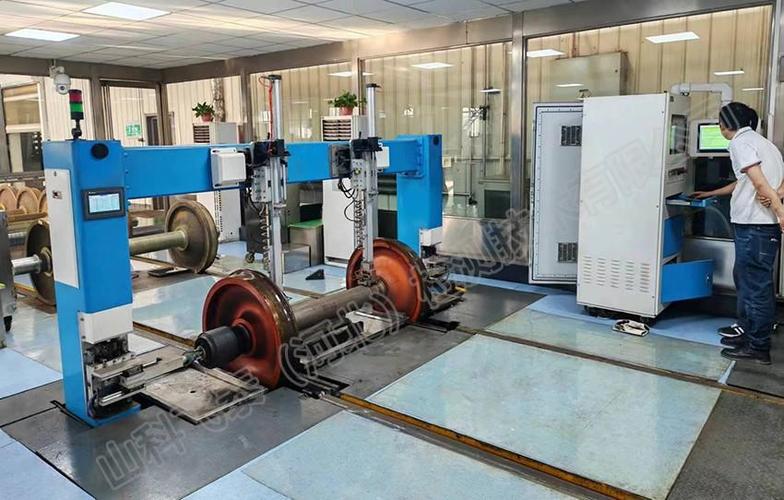 大型锻件超声波探伤检测车间实景
说到底,锻造这行没有捷径。加热、变形、冷却、热处理,每一环都是变量。设备再好,工艺参数不对也白搭;经验再足,不按数据说话也容易翻车。这些年我见过太多厂栽在细节上——不是技术不行,是心态太急。
慢一点,稳一点,把每一火次都当回事。锻件这东西,你糊弄它,它早晚会在某个工况下还给你。