表面处理:从电镀到激光清洗,工业零件寿命的隐形战场
先扔一句可能得罪人的话:很多工厂把表面处理当“后道工序”,觉得它只是给零件穿件衣服。错了。真正到盐雾箱、磨耗机、高温高湿箱里走一圈,镀层厚度差两微米、前处理少一道水洗,结果就是整批退货。表面处理不是化妆,是材料体系的最后一道防线。
别把表面处理当成“刷漆”,它改的是界面
金属、塑料、陶瓷、复合材料,表面那几百纳米到几十微米的区域,化学状态、粗糙度、残余应力全被改写。喷砂、抛光、除油、酸洗、活化,听着像打扫卫生?其实每一步都在决定后续涂层能不能咬住。附着力这东西,测试时拉一下就知道,但返工时哭都来不及。
 工业零件喷砂前处理生产线实拍
我前阵子在某汽配厂看到,同一批铝合金支架,只是把除油温度从55℃降到48℃,阳极氧化后色差就飘了。工艺窗口窄得离谱。对吧?现场不是实验室,温控、浓度、挂具接触点,哪个环节都可能捅娄子。
电镀、阳极氧化、PVD:选路线先看基材和服役环境
电镀便宜、成熟、导电性好,但氢脆和废水是两根刺。高强钢电镀后必须去氢,别省那几小时烘烤。阳极氧化适合铝、钛、镁,硬质阳极氧化能做到HV400以上,耐磨和绝缘都能兼顾。PVD呢,膜薄但硬,装饰镀、刀具镀、模具镀用得飞起。❗注意:PVD前处理但凡有点油膜,膜层就起皮,真空室再贵也救不了。
热喷涂、激光熔覆、化学镀镍、达克罗、锌铝涂层……路线多得能让人犯选择困难症。我的经验?先问三个问题:基材是什么?腐蚀介质是什么?成本上限在哪?这三个没搞清楚,报价单就是盲盒。
QA 1:盐雾测试多少小时才够用?
 QA 1:盐雾测试多少小时才够用?
问:客户只说要做盐雾测试,中性盐雾到底多少小时算合格?
答:没有万能数字。汽车外露件、沿海电气柜、普通室内件,差别巨大。中性盐雾NSS 48小时、96小时、240小时、720小时都常见,但标准要写清楚:GB/T 10125、ISO 9227还是ASTM B117,试验后按什么判定。更关键的是,盐雾不等于实际寿命,它只是加速筛选。有些涂层盐雾过了1000小时,装车半年还是起泡——因为忽略了循环腐蚀和紫外老化。💡建议把盐雾、湿热、附着力、耐磨一起打包验证,别单点赌命。
前处理:表面处理里最脏、最累、最不能偷工减料的部分
除油、除锈、磷化、钝化、水洗。水洗水质差,电导率飙升,后面镀层就发花。挂具上旧镀层不剥,接触电阻大,工件边角镀不上。还有烘干——别小看,水膜没干透进镀槽,局部pH被稀释,麻点、针孔全来了。
 铝合金阳极氧化染色槽液面挂具细节图
说实话,表面处理车间最怕“差不多”。温度差不多、时间差不多、浓度差不多,最后质量差很多。想稳定?把工艺参数上MES,别靠老师傅手感。老师傅会退休,数据不会。
最新实践:激光清洗、低温等离子、无氰电镀
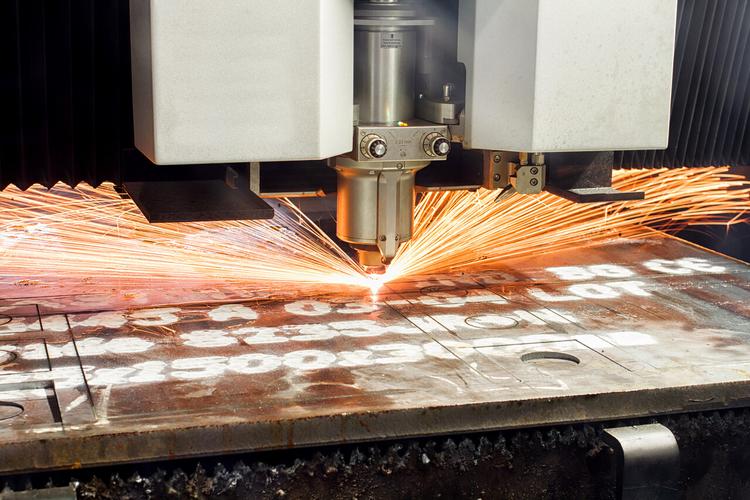
2020年以后,表面处理线在往两个方向跑:更绿,更可控。激光清洗已经不只是除锈,模具清洗、焊前除氧化皮、飞机蒙皮脱漆都在上。它省化学药水,但效率要看激光功率、光斑和扫描路径,不是一照就白。
低温等离子体活化,对塑料电镀、粘接前处理特别香。常压等离子枪扫一遍,接触角降下来,胶和镀层就愿意贴。无氰电镀呢,镀金、镀银、镀铜都有替代方案,环保压力大的厂已经在切。贵吗?有些药水贵,但废水处理费省下来,账要算总成本。
还有纳米复合镀、微弧氧化、冷喷涂。微弧氧化在镁合金上做出来陶瓷层,耐蚀耐磨,新能源车壳体、3C结构件都在试。冷喷涂能修复铝件、铜件,热影响小,但设备投资不小。别盲目追新,适合自己节拍才重要。
QA 2:小批量多品种,表面处理怎么排产不亏?
问:我们做非标设备,零件种类多、批量小,外发表面处理经常被拒单或者价格离谱,怎么办?
答:先分类。能喷砂抛光的别去电镀,能化学钝化的别上PVD。把表面处理要求标准化,同材料、同膜厚、同颜色合并批次。找专做小批量、快速换槽的供应商,别硬挤大厂产线。内部能建槽的,优先建前处理和化学转化膜,比如铝件钝化、钢件磷化。❗但记住,自建槽就意味着环保手续、危废合同、排放监测,一个都不能少。算账时把这些算进去。
质量验证:别只看外观,附着力、膜厚、耐蚀一起上
膜厚仪测出来的是局部,不是全身。复杂件要测多个位置:平面、边角、盲孔。附着力测试,划格法、拉拔法、弯曲法,选一个和标准匹配的。耐磨用Taber,硬度用显微硬度,耐蚀用盐雾加循环。✅现场快检可以用蓝点法测钝化膜,用铜加速醋酸盐雾CASS看装饰镀。但检测报告别造假,客户不是傻子,索赔时一个都跑不掉。
车间里最容易被忽视的五个表面处理细节
- 挂具与夹具:接触点就是屏蔽点。该拆的拆,该换的换,别让电流绕路。
- 水洗梯度:逆流漂洗、纯水终洗,电导率控制在10 μS/cm以下,很多厂卡在30就喊合格。
- 酸洗时间:过酸会析氢、粗糙、尺寸超差。高强钢尤其小心氢脆。
- 干燥方式:压缩空气吹扫要除油除水,别把脏东西吹进螺纹孔。
- 包装周转:镀好后用手摸?指纹印就是腐蚀源。戴手套、用无硫纸、真空袋,别省这点钱。
成本与环保:表面处理的账,要算到废水站
电镀镍、铬、锌,废水里重金属和络合剂处理成本高。六价铬基本被判死刑,三价铬、无铬钝化、锌铝涂层在接盘。喷涂的VOCs也别侥幸,RTO、活性炭、沸石转轮,选不对就是天天被投诉。前处理废酸、废碱、污泥,危废代码要搞清楚。有些厂表面处理报价低,是因为环保成本没进账。一旦查,整条线停。
 工业废水处理站重金属沉淀池场景图
但话说回来,环保不是纯花钱。低浓度、长寿命槽液、逆流漂洗、膜分离回收,都能把药水省回来。无氰镀金在首饰、电子接插件上已经跑通,虽然初期贵,但废水里没有氰化物,安全等级完全不一样。
给设计和采购的实话
 给设计和采购的实话
设计工程师别在图纸上只写“表面处理:镀镍”。要写清楚膜厚、标准、颜色、盐雾小时数、附着力要求、是否允许局部屏蔽。采购别只比单价,比一次合格率、返工率、交期稳定性。表面处理是特殊过程,按ISO 9001、IATF 16949还得做过程审核和SPC。没有这些,低价就是后期罚款。
还有,试制阶段一定要让表面处理供应商早期介入。材料选错,后面怎么调槽液都白搭。比如铝合金阳极氧化想要黑色,染料和封孔工艺差一点,日晒两个月变灰。不锈钢想要哑黑,PVD和喷涂是两回事。早期沟通,省的是真金白银。
尾声?不,是开工前的检查清单
基材确认。前处理确认。膜厚标准确认。检测方法确认。环保手续确认。包装周转确认。六个确认做完,再开槽。表面处理没有神话,只有参数、记录和重复验证。💡如果你正为起泡、掉膜、盐雾不过发愁,先别骂供应商,把前处理水洗和烘干录像调出来看一遍。十有八九,问题就在那儿。