高端装备的"隐形天花板":为什么我们能造火箭,却磨不好一个轴承?
说个真事儿。前阵子跟一个在机床厂干了二十年的老师傅聊天,他指着车间里一台五轴联动加工中心跟我说了一句话——"这玩意儿,咱们能攒出来,但里头那个主轴,转起来就是差那么一点意思。"差多少?他说,人家德国货跑一万转,振动值能压到0.5毫米每秒以下,咱们的,跑到七八千就开始"抖"了。就那个"抖",让精度直接掉一个档次。
这事儿吧,听着挺泄气的。但你仔细琢磨,高端装备这东西,从来就不是"能不能造"的问题。是"造得好不好、稳不稳、用得住用不住"的问题。👆
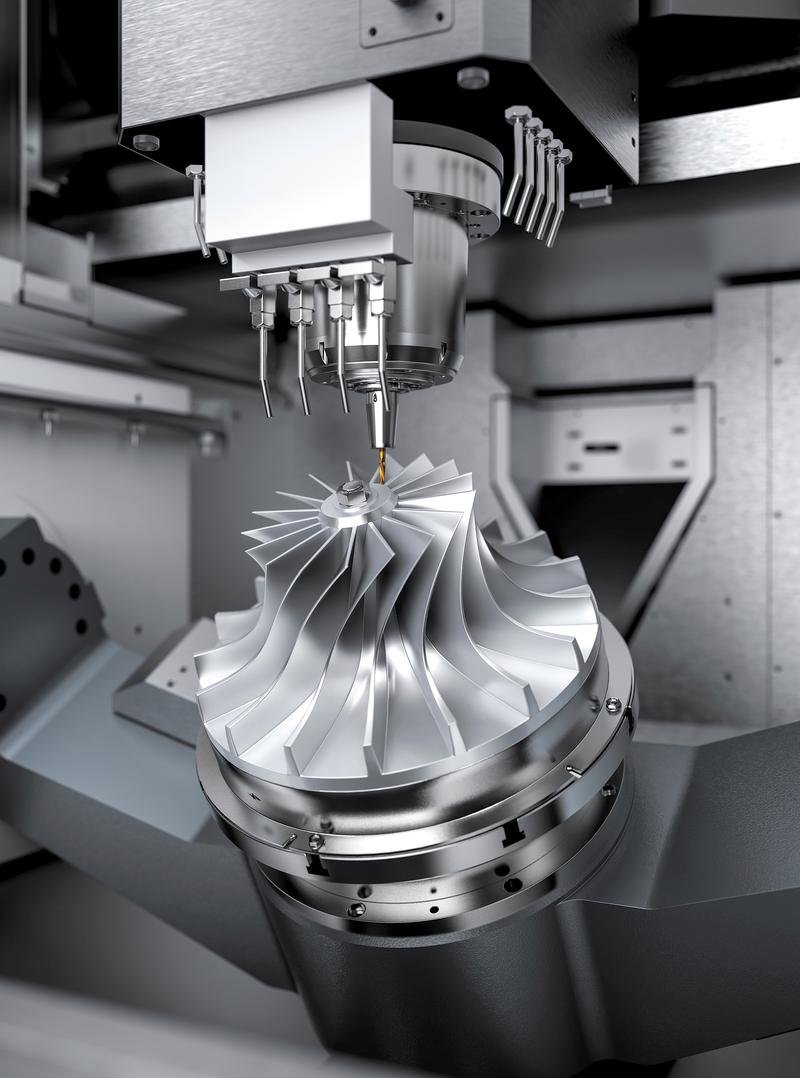 五轴联动数控加工中心主轴装配车间实拍
那个"差一点",到底差在哪儿?
很多人觉得,高端装备嘛,不就是堆料、堆技术、堆钱?
真不是。
我见过太多项目,方案画得漂漂亮亮,评审的时候专家一致点头,到了样机试制阶段,全傻眼。问题出在哪儿?出在基础工业能力的系统性缺失上。你设计了一个精度要求2微米的零件,图纸完美,公差标注合理,但你的机床达不到那个精度,你的刀具磨损曲线不稳定,你的恒温车间温度波动超过±0.5℃,你的检测设备本身就有1微米的误差……这一圈下来,你那个2微米,就是个笑话。
高端装备的竞争,从来不是单点突破。它是一个体系对体系的较量。材料、工艺、计量、控制算法、甚至装配环境——少一块板,木桶就漏水。
说实话,咱们在系统集成层面确实厉害。航天、高铁、特高压,这些大系统咱们玩得转。但越往底层走,越往那些"看不见"的地方走,就越容易撞上那层隐形的天花板。
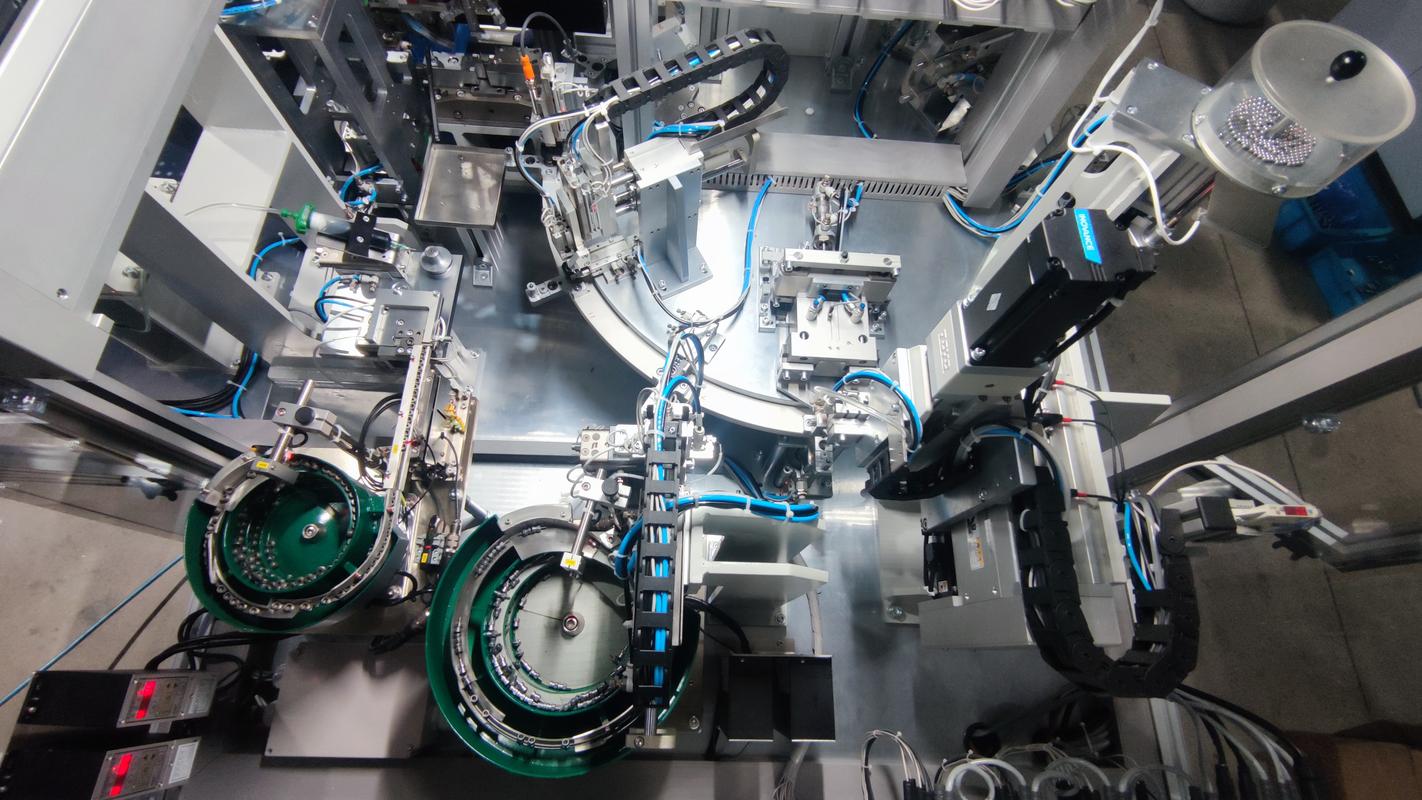
 精密轴承装配洁净室恒温恒湿环境
材料这事儿,绕不过去
举个例子。高端轴承钢。
这玩意儿听起来不性感,对吧?但它是几乎所有高端装备的"关节"。航空发动机主轴要它,精密机床主轴要它,高铁轴箱要它,连你手里那支高端电动牙刷的电机轴,可能也要它。
问题在哪儿?纯净度和均匀性。
轴承钢里的氧含量,国际先进水平能做到5ppm以下。什么概念?就是一吨钢里,总的氧杂质不超过5克。咱们国内主流特钢企业,这几年进步很快,有些已经能稳定在8-10ppm,但批次之间的稳定性、大尺寸钢材的芯部质量,跟瑞典SKF、日本NSK那些百年老店比,还是有差距。
这个差距反映到最终产品上,就是疲劳寿命。人家的轴承跑十万小时,咱们的可能跑五六万小时就开始出现微点蚀。❗你可能会说,那不就是寿命短点嘛,换勤快点不就行了?
不行。在航空发动机上,在精密主轴上,轴承的失效往往不是"磨损",而是突然的、灾难性的。一个微小的夹杂物,就是应力集中点,就是裂纹源,就是几千万甚至上亿的损失。
所以你看,高端装备的国产化,不是把图纸拿来、把设备买来就能解决的。你得回到冶金、回到热处理、回到那些最枯燥的基础研究里去。
QA时间:关于高端装备的两个实在问题
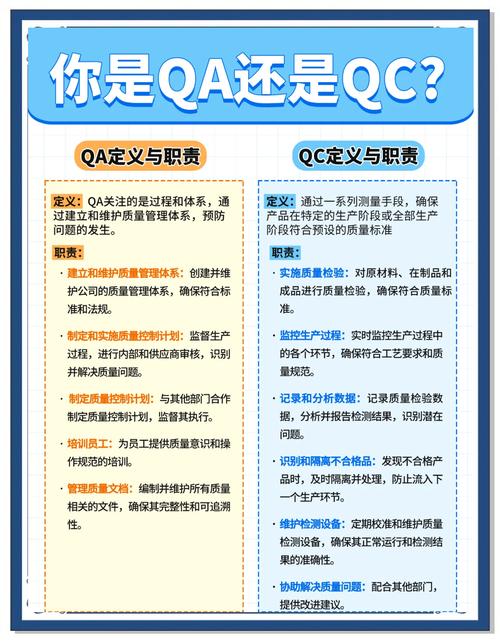 QA时间:关于高端装备的两个实在问题
问:我们经常说"高端装备国产化率",这个数字到底意味着什么?是不是国产化率上去了,就说明我们真的自主可控了?
答:这个问题特别关键,也特别容易让人产生误解。国产化率通常按价值或数量算,但这里面有个"含金量"的问题。比如一台高端数控机床,国产化率可能标着70%,但剩下那30%是什么?是数控系统、是精密光栅尺、是高精度主轴轴承、是滚珠丝杠。这些恰恰是决定机床性能上限的核心部件。更隐蔽的是,有些部件虽然在国内组装,但里面的芯片、传感器、特殊材料还是进口的。所以看国产化率,不能只看整机,要顺着BOM表一层层往下扒,扒到材料级、元件级,那才是真实水平。💡我的建议是:企业做供应链风险评估的时候,至少要做到三级物料追溯,别被表面数字忽悠了。
问:对于中小型制造企业来说,高端装备是不是就意味着"买不起、用不起"?有没有更务实的切入方式?
答:说实话,一上来就追求五轴联动、车铣复合,对大部分中小企业确实不现实。但高端装备的思维是可以降维使用的。我的建议是:先聚焦单一工序的极致化。比如你就做精密磨削,那就把这一道工序的砂轮选型、冷却液配方、在线检测、热变形补偿做到极致。很多日本的小工厂,几十年就做一道工序,做到全球独步。设备不一定最贵,但对工艺的理解必须最深。另外,现在国产的中端装备进步很快,性能够用,服务响应快,性价比其实很高。关键是你得懂工艺,不然给你台顶级机床,你也只能干粗活。对吧?
智能化,别搞成"大屏装饰"
 智能化,别搞成"大屏装饰"
再聊个时髦的话题——智能制造。
现在去哪个工厂,要是没几块大屏,没几个机械臂,好像都不好意思说自己是干制造的。但说句得罪人的话,很多所谓的智能化,就是给旧设备加了个传感器,然后把数据画成曲线放在大屏上。该振的还是振,该废的还是废。
这不叫智能化,这叫数据可视化。👆
真正的高端装备智能化,是闭环的。传感器采集到振动信号,算法识别出这是刀具磨损的特征频率,系统自动调整进给速度或者发出换刀指令,同时把这个工况数据反馈到工艺数据库里,下一件零件加工的时候,参数已经优化了。这才是价值。
我走访过一家做航空结构件的企业,他们在五轴加工中心上做了个很有意思的事:把主轴电流信号和声发射信号融合起来,训练了一个轻量级的边缘计算模型,实时判断切削状态。就这一个改进,刀具寿命提升了22%,表面粗糙度稳定性提高了将近一个等级。投入呢?不到十万块。这才叫务实的智能化。
不过话说回来,智能化这事儿,最难的还不是技术,是工艺知识的数字化。你得先把老师傅脑子里那些"听声音判断刀具状态"的经验,变成可量化、可复现的模型。这一步,跨过去就是海阔天空,跨不过去,就永远停在"大屏展示"阶段。
高端装备这条路,没有捷径。它需要耐心,需要积累,需要对那些"差不多就行了"说不的偏执。但好消息是,方向对了,每一步都算数。👊