自动化不是换机器人:制造业产线级改造的五个硬骨头
2026 年了,先泼盆冷水。很多工厂老板逛完展会,回来就一句话:上机器人。好像机械臂一装,利润就自己流出来。真不是。
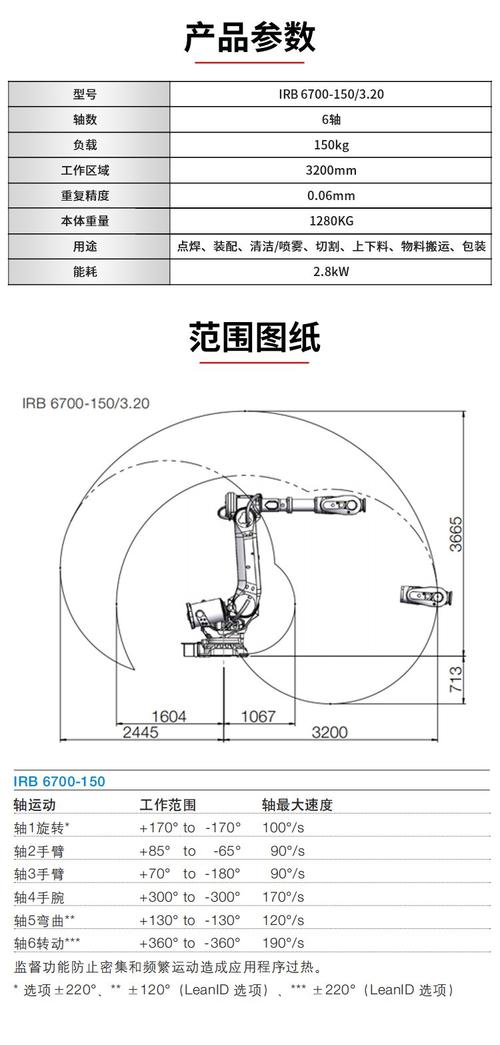
我见过一条机加工线,甲方买了三台进口机械臂,结果卡在桁架抓手上。为什么?来料毛坯尺寸波动 2 毫米,视觉没做自适应,抓取成功率不到 92%。每次掉件,整线停。三个月后,操作工干脆切回手动。自动化成了摆设。心疼钱吗?心疼。
产线自动化的第一性问题,是瓶颈工位的节拍稳定性,而不是单机速度。你把一台机器人加速到 1.2 秒一个循环,上游供不上,下游堵住,等于白搭。更麻烦的是换型。小批量订单越来越多,今天做 A 产品,明天换 B 产品,夹具、程序、参数、检测标准全要换。换型时间吃掉所有自动化收益。
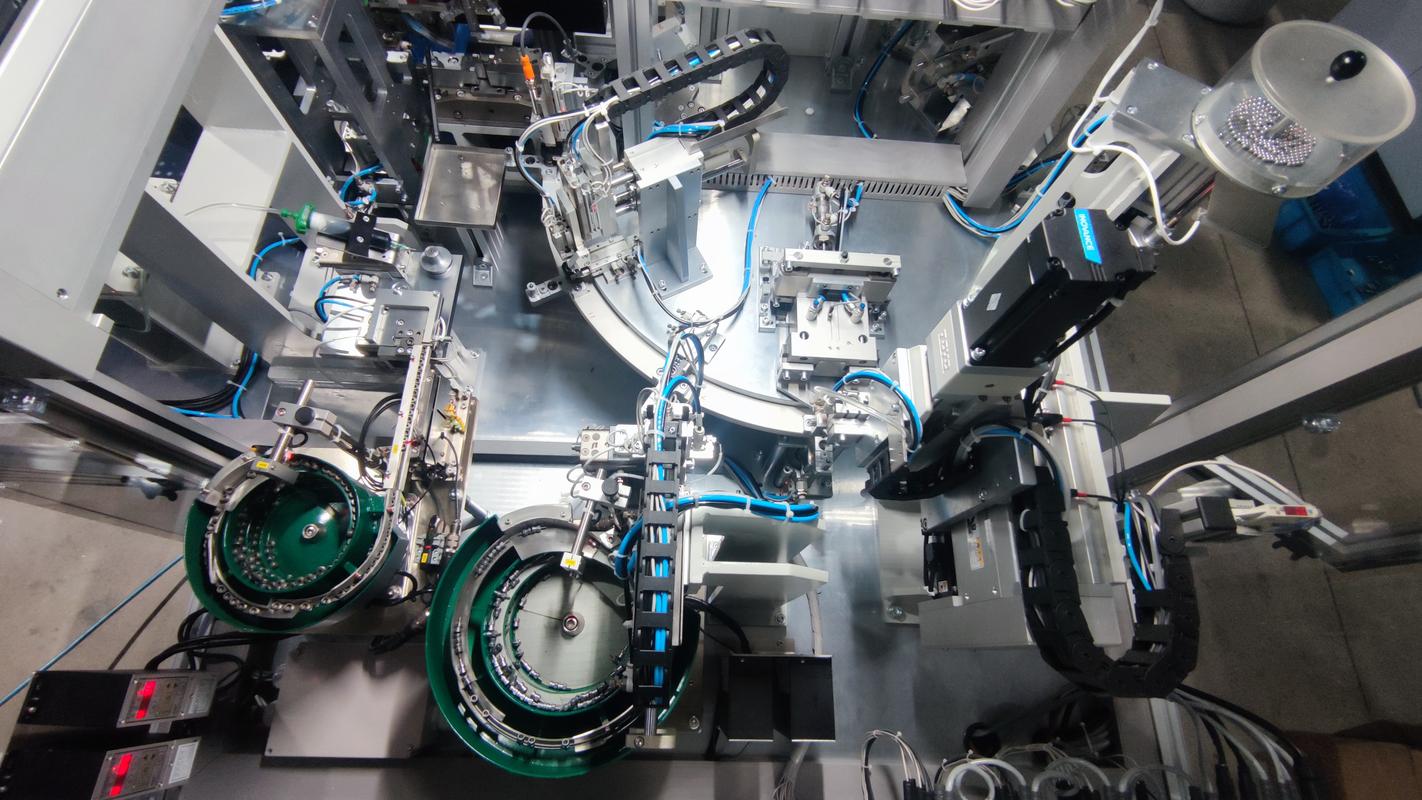 机加工自动化产线节拍分析现场图
所以,改造前先做两周的节拍测量。别嫌土。秒表、纸、手机录像,比供应商的仿真报告靠谱。记录每个工位的 CT、换型时间、异常停机、来料波动。算清楚 OEE,再看哪里值得自动化。对吧?
问:老产线做自动化改造,第一步该干什么?
答:先做价值流和节拍审计,至少覆盖正常班、换型班、异常班。不要先招标机器人。把瓶颈工位找出来,再决定是上专机、协作机器人,还是只做半自动上下料。顺序错了,后面全是返工。
PLC 没死,边缘控制先火了
控制系统这块,变化比机械部分快。传统三层:PLC 管设备,SCADA 管监控,MES 管订单。现在呢?边缘控制器直接塞进产线,跑视觉推理、跑振动分析、跑协议转换。OPC UA 做语义层,TSN 做确定性网络,5G 做移动设备接入。听着很新,落地其实就一个目标:让数据在本地闭环,别什么都往云端扔。
为什么?延迟。视觉检测一个划痕,等图片传到云上再回来,工件早流走了。边缘盒子几百毫秒出结果,直接给 PLC 踢废料。还有数据安全,工艺参数是命根子,很多厂不愿意出车间。
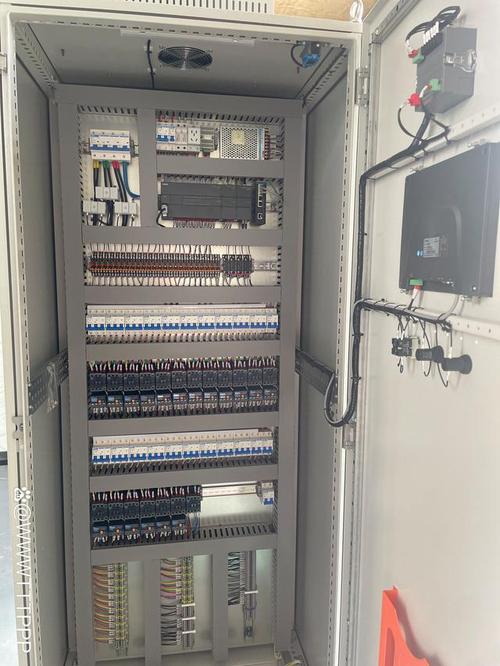 工业边缘控制器与PLC柜接线实拍图
不过话说回来,边缘计算不是万能药。你传感器都没装,边缘盒子就是高级玩具。还有,虚拟 PLC、容器化控制这些新东西,确实有人在试。软件定义自动化,听起来很酷。但实时性抖动、认证、功能安全,一个都绕不开。别拿量产线当实验室。
问:我们厂数据基础差,能不能直接上边缘 AI 视觉?
答:不建议跳级。先补三件事:稳定光源、相机触发信号、缺陷样本库。没有标注数据,AI 视觉就是玄学。可以先从规则视觉开始,比如尺寸、有无、位置。等数据攒够了,再上深度学习。步子大了,容易扯着。
柔性自动化:小批量多品种,拼的是换型速度
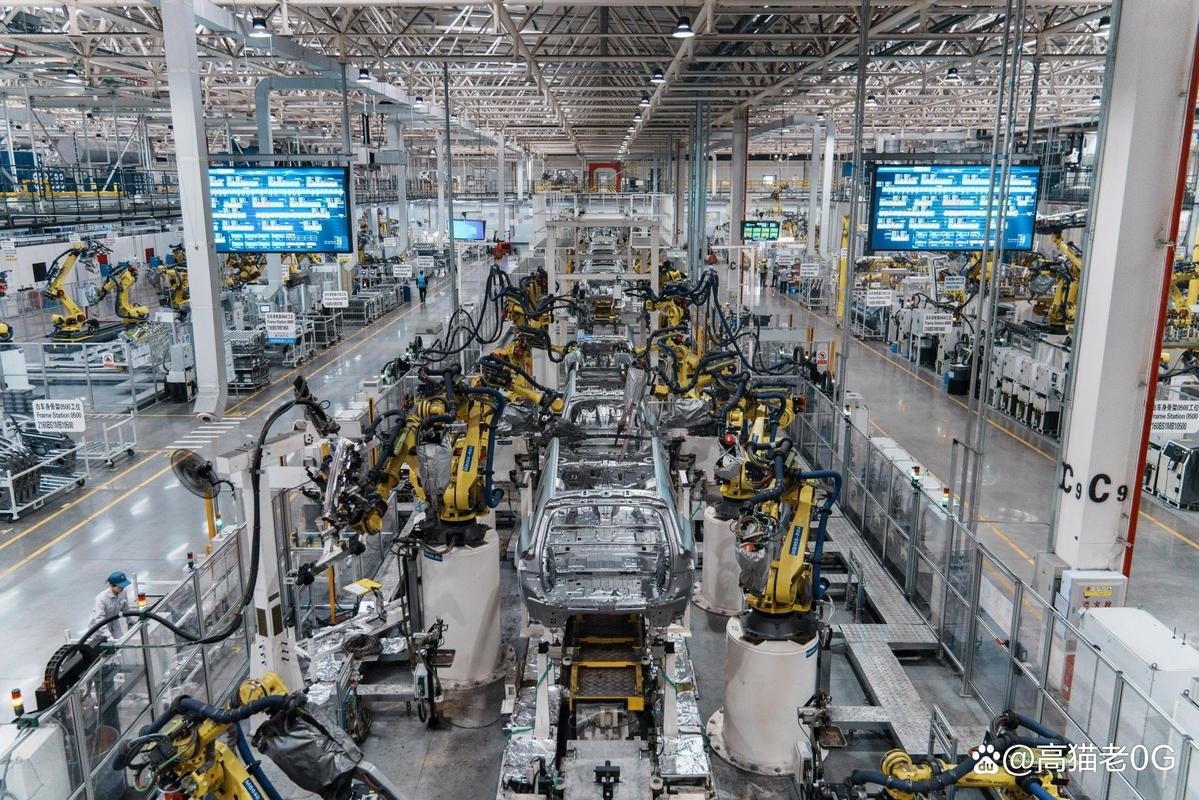 柔性自动化:小批量多品种,拼的是换型速度
现在制造业订单越来越碎。一个批次几百件,甚至几十件。你要自动化,不能只盯着“机器人替人”。得盯 快速换型。协作机器人、快换夹具、2D/3D 视觉、AMR 送料,这些组合起来才有意义。
举个实际例子。某 CNC 加工单元,原来人工上下料,换型 35 分钟。后来用了协作机器人加视觉定位,夹具做成气动快换,程序用配方管理。换型压到 9 分钟。操作工从搬运工变成调机员。这个账,才算得过来。
安全别忽视。协作机器人不是没危险。ISO 10218、ISO/TS 15066 要看。速度、力、夹点,都要做风险评估。见过一家厂,协作机器人旁边没装安全扫描仪,结果操作工手被夹。项目直接停三个月。何必呢?
自动化省钱的账,别只算人力
 自动化省钱的账,别只算人力
很多老板算回收期:减 5 个人,每人 8 万,一年省 40 万。太粗。自动化真正省钱的地方,是 OEE 提升、废品率下降、能耗优化、预测性维护。
OEE 提升 5 个点,一条线一年多产出可能几十万。废品率从 3% 降到 0.8%,材料省一大截。能耗呢?空压机、液压站、伺服电机,做负载自适应,电费也能降。预测性维护更直接:振动、电流、温度,边缘做特征,提前换轴承,避免非计划停机。一次停机损失,可能比传感器贵几十倍。
但别一上来搞大模型。先做规则报警,再做异常检测。数据量不够,大模型就是摆设。还有,传感器安装位置比算法重要。测振动装在轴承座还是电机壳,信号完全两码事。
人和 HMI:自动化能不能活下来,看维修工脸色
说个扎心的事实。很多自动化项目验收即巅峰,三个月后故障频发,操作工不会复位,维修工找不到备件。为什么?前期没让人参与。
HMI 设计别追求炫。报警分级、复位逻辑、故障引导,比 3D 动画重要。操作工要的是“哪里坏了、怎么恢复”。维修工要的是“IO 点、梯形图、备件号”。把这些做进系统,比多买一台机器人有用。
培训也要真做。不是发一本手册。是让操作工在停机状态下练换型、练异常处理。练到肌肉记忆。自动化不是无人化,是少人化、稳产化。人还在,只是角色变了。
落地路线图:别照抄,按自己产线改
 落地路线图:别照抄,按自己产线改
- 第 0 步:节拍审计 + 工艺窗口梳理。找出瓶颈、换型痛点、质量波动源。
- 第 1 步:数据采集。PLC 加装边缘网关,统一 OPC UA 地址空间。别急着上云。
- 第 2 步:单点自动化。选一个痛点工位,做半自动或全自动。跑通三个月再复制。
- 第 3 步:产线协同。机器人、AMR、视觉、MES 联动。重点做换型和追溯。
- 第 4 步:持续优化。OEE 看板、预测性维护、能耗管理。小步快跑。
最后提醒一句:自动化没有标准答案。别人的黑灯工厂,放到你的高混合小批量车间,可能亏到哭。先算节拍,再算换型,再算 OEE。设备是最后一步。
这行干久了,越来越觉得:自动化不是买来的,是磨出来的。 供应商负责交付设备,你负责交付稳定产出。差别就在这儿。