增材制造跨过量产线:一个工业老兵眼中的真实门槛
上周跟一位做航空结构件的朋友吃饭,他随手从兜里掏出个钛合金支架。拓扑优化后的形状,扭得跟当代雕塑似的。
他说,这东西以前要开三套模具,现在一台机器一晚上搞定。
我没接话。心里想的是另一件事——那你们后处理车间,是不是还堆着二十台去支撑的五轴?他愣了一下,然后笑了。对,这才是真相。
金属增材制造,早就不是「打样」那点事了
很多人对增材制造的印象还停留在一台嗡嗡作响的塑料挤出机,或者某个样件展台上的小摆件。这认知,说实话,落后至少十年。
现在的金属增材制造,主力是激光粉末床熔融,也就是业内常说的 LPBF 或者 SLM。一层几十微米,激光在粉末床上扫,熔池一冷一热反复叠加,最后长出一个近乎致密的金属件。钛合金、镍基高温合金、铝硅合金、模具钢……都能上。
还有定向能量沉积(DED)、电子束熔化(EBM)、粘结剂喷射。工艺路线不一样,适用的场景也天差地别。❗ 你如果拿 DED 去做小尺寸精密件,那就是拿卡车跑外卖,效率和精度都别扭。
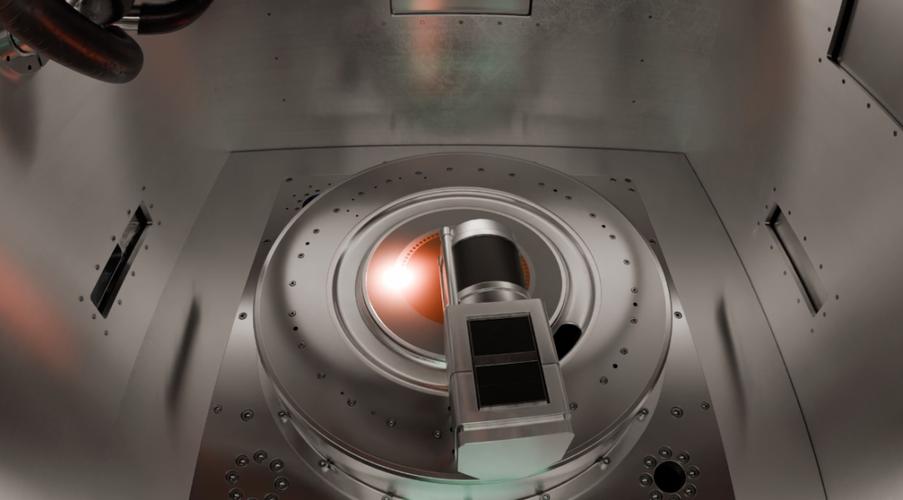 金属激光粉末床熔融SLM成型舱内部实景
关键在于,它已经不只是「做一个」的工艺了。多激光器配置、大尺寸幅面、连续供粉系统——这些配置的落地,意味着一台设备一天能出的零件数量,已经摸到了小批量生产的门槛。
这个变化,很多采购和工艺工程师还没完全反应过来。
成本账:粉末、工时,还有那台永远在排队的设备
 成本账:粉末、工时,还有那台永远在排队的设备
一说增材制造,张嘴就是「贵」。这话对,但太糙。
贵在哪?拆开看。
第一是粉末。金属粉末不是买来就能一直用的,用过的粉末会氧化、会混入飞溅颗粒,得筛分、得检测、得掺新粉。粉末回收率直接决定了材料成本。有些高活性合金,比如钛铝系,粉末管理稍微疏忽,成本曲线立马往上蹿。
第二是机时。一台好的金属增材设备,不是买了就完事的。激光器寿命、光路校准、铺粉刮刀的磨损、舱内气氛控制……这些都是真金白银。设备利用率上不去,单件成本就下不来。
第三——这个最容易被忽略——是后处理。零件打出来,还带着支撑、还带着残余应力、还带着粗糙的侧表面。去支撑、去应力退火、线切割、机加工、抛光、检测。这一套下来,工时往往比成形本身还长。
所以真正决定增材制造能不能上量的,从来不是打印机本身,而是围绕它的一整条工艺链。💡 我在一家做液压阀体的厂子里见过,他们把支撑结构重新设计成「易剥离」的拓扑形态,后处理工时直接砍掉四成。这才叫工程思维。
问:我们厂想试金属增材,该从哪类零件切入?
答:别一上来就挑最复杂、最贵的结构件。先找那种「传统工艺做起来很痛、但形状不算极端」的零件。比如内部有异形流道的阀块、需要减重但强度不能降的支架、小批量定制化的夹具。这类件工艺窗口宽,容错率高,能让团队先跑通粉末管理、支撑设计、后处理这一整条链路。等流程熟了,再上航空级的复杂件也不迟。
后处理,被宣传册一笔带过的深水区
我参加过不少行业展会。厂商的样件永远光鲜,表面拉丝、棱角锐利、结构精巧。
但没人告诉你,那个样件在去支撑台前站了多久,在热等静压炉里待了几个小时。
热等静压(HIP)这事儿,特别重要,也特别容易被新入行的人低估。金属增材件内部难免有微孔、未熔合缺陷,HIP 通过高温高压把这些问题压掉,同时改善组织。对航空、医疗这些领域,HIP 几乎是必经工序。但 HIP 炉贵、周期长、装炉量有限——它一排队,整条产线的节拍就乱了。
 增材制造金属零件热等静压HIP后处理炉操作现场
还有去支撑。支撑结构的设计,直接决定了后处理是十分钟还是两小时。支撑太密,拆不动;支撑太疏,零件变形。这中间的分寸,靠的是经验和仿真,不是手册。
再说机加工。增材出来的零件,配合面、螺纹、密封槽,往往还得上五轴。这时候零件的装夹基准怎么定?增材的毛坯又没有规整的平面,找正本身就是个活。
所以我说,增材制造从来不是一个孤立的工艺。它是「成形 + 热处理 + 机加 + 检测」的一整套方案。谁能把这套方案打通,谁才能真正吃下量产的订单。
问:粉末用久了,性能会下降吗?怎么判断该不该换?
答:会。粉末在循环使用中,氧含量会上升,粒径分布会漂移,球形度也可能变差。判断标准不是看得见摸得着的「脏不脏」,而是看几项硬指标:氧含量、松装密度、粒径分布曲线,以及做金相看是否有大量卫星粉和异形颗粒。一般会设定一个回收次数上限,同时每次掺入一定比例的新粉来稳定性能。不同合金的容忍度差别很大,钛合金敏感,某些不锈钢相对皮实。最稳妥的办法,是建立粉末批次档案,把每批次的检测数据和最终零件性能关联起来。
别被「设计自由」忽悠了,真正难的是工艺闭环
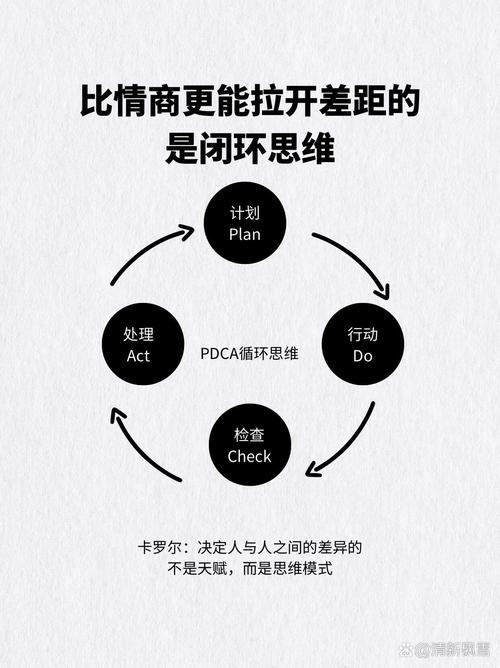 别被「设计自由」忽悠了,真正难的是工艺闭环
设计自由。这四个字几乎出现在每一份增材制造的宣传材料里。
没错,拓扑优化、点阵结构、随形冷却流道——这些确实是传统工艺给不了的。模具行业用随形冷却,注塑周期缩短,翘曲降低,这是实打实的好处。
但设计自由不等于工艺自由。
你设计一个悬垂角度只有二十度的结构,激光扫过去,下面没有支撑,熔池就塌了、球化了。你设计一个超薄壁,铺粉刮刀过去,直接把零件刮歪。你设计一个大平面,每一层的扫描策略没调好,残余应力就把零件从基板上给撬起来了。
这些坑,都是真金白银踩出来的。
所以现在头部企业拼的是什么?是闭环。是成形过程中的在线监测,是熔池信号的实时反馈,是用数据和算法去动态调整扫描策略和激光功率。❗ 2024 年以来,带过程监控和闭环控制的金属增材设备越来越成熟,这才是把良率从「看运气」拉到「可预测」的关键。
说到底,增材制造这件事,硬件只是入场券。真正拉开差距的,是对材料行为的理解、对工艺窗口的掌控、对整条后处理链路的整合能力。
它不是魔法。它是一门正在快速成熟的制造技术。至于能走多远——取决于你愿不愿意把那些不上台面的细节,一个个啃下来。