精密制造不是玄学:微米级公差背后的热、力、测三条暗线
说实话,车间里最怕听见一句话:“这台机床精度够了。”够?看你怎么定义。0.01 mm 在图纸上像根头发丝,丢进批量产线,可能就是成批报废。精密制造这行,拼到最后,不是比谁设备贵,是比谁把误差按得住。
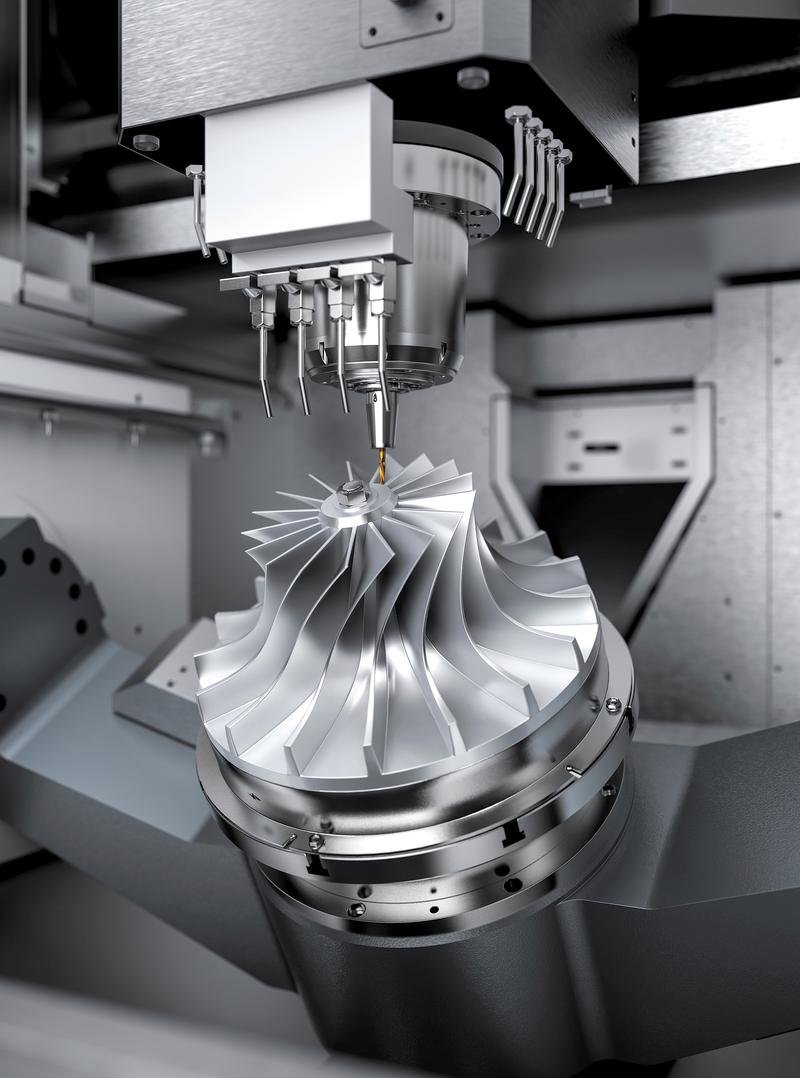
 精密制造恒温车间五轴加工中心切削航空零件
先别聊纳米,微米级热变形就够你喝一壶
 先别聊纳米,微米级热变形就够你喝一壶
很多精密加工问题,查到最后不是刀具不行。是温度。
机床早上开机和下午三点,主轴热伸长能差出十几微米。夏天车间大门一开,冷风灌进来,光栅尺读数都跟着跳。别笑。我见过一家做液压阀芯的厂,圆度老是飘,换了两台磨床都没压住。后来干嘛?把空调出风口改到天花板,加缓冲风道,再给主轴做预热循环。好了。说穿了不值钱,没踩过坑的人真想不到。
热变形是精密制造的隐形杀手。它来自主轴,也来自丝杠、导轨、床身、工件、冷却液。你摸上去凉,不代表它没在变形。精密加工里常用温度传感器埋在主轴上,做热误差补偿。更狠的厂子,恒温车间控制在 20±0.5℃,甚至局部 20±0.1℃。但别迷信空调。人走动、设备发热、阳光照进来,都是热源。布局不好,空调白装。
刀具、主轴、导轨:每个环节都在偷走你的公差
 刀具、主轴、导轨:每个环节都在偷走你的公差
有人问我,精密制造到底难在哪。我说,难在误差会排队。
刀具一磨损,切削力就变。切削力一变,让刀量就变。让刀量一变,尺寸就飘。再加上主轴热伸、导轨直线度、伺服反向间隙,最后落到零件上,就是一个你不想看到的数。
所以老工艺员盯什么?盯切削参数,盯铁屑颜色,听声音。五轴联动加工复杂曲面,球头刀半径补偿错一个数,表面立马给你脸色。高速主轴再好,动平衡没做,颤振一来,表面粗糙度直接崩。别只盯着机床样本上的定位精度。那玩意儿是空载、恒温、新机状态。量产呢?工况变了,夹具变形了,切屑堆了,一切都不一样。
问:我们厂想上精密制造产线,先买五轴加工中心还是先买三坐标测量机?
答:先测。真的。没有测量闭环,五轴也就是个会转的铣床。先弄清关键尺寸、公差带、CPK 要求,再决定设备。三坐标、粗糙度仪、圆度仪,甚至在线测头,先配齐。买机床是最后一步。不然你连它到底行不行都不知道。
测量不是最后一道工序,它是工艺的一部分
很多工厂把检测放在最后。做完一批,挑几个送计量室。这做法,在精密制造里很危险。
为什么?因为等你发现超差,已经切了几十件。所以现在讲在线测量、在机测量、SPC。加工中心上装测头,工件不拆,直接测关键尺寸。数据回传,刀补自动修。听着高级,其实核心就一句:让误差在变成废品前被发现。
不过话说回来,设备再好,测量跟不上也白搭。量具也要管。三坐标不是万能。探针选错、测点太少、基准不统一,测出来的数据照样骗人。激光干涉仪测直线度,球杆仪测圆弧,圆度仪测圆度,粗糙度仪测表面,各干各的活。还要做 MSA。量具重复性、再现性不过关,后面 SPC 全是假的。
 三坐标测量机检测精密制造零件形位公差
✅ 关键尺寸在线测,刀补自动修。
💡 没有测量闭环,精密制造就是盲人摸象。听着难听,但真实。
问:精密制造里,为什么老工程师总说别拿卡尺量精密件?
答:卡尺不是不能用,是它测不出你真正要的东西。卡尺分辨率 0.01 mm,听着行。但测力、测点位置、工件温度、人的手感,都会把误差放大。精密件要看圆度、圆柱度、同轴度、表面粗糙度,这些得靠圆度仪、粗糙度仪、三坐标。卡尺只能当粗筛。❗
2026年了,精密制造的“新活”在哪
这两年,国产五轴、国产数控系统、在机测量,进步很快。AI 误差补偿、自适应加工、数字孪生,也都在往车间里落。但别被概念忽悠。
机床联网容易,采温度、振动、电流也容易。难的是把数据和零件质量对上。这个月主轴振动大了,到底影响哪个尺寸?刀具寿命到了,是换刀还是调参数?没有工艺知识库,数据就是一堆曲线。所以现在很多厂开始做一件事:把老师傅的“手感”写成规则。比如,什么材料、什么刀具、什么转速,铁屑应该是什么颜色。听着土。有用。
把公差稳住,靠的是一套笨功夫
精密制造没有一招鲜。恒温、防振、刀具管理、切削参数、首件、巡检、复盘,一个都不能少。
刀具要建寿命档案。不是等崩刃才换。切削液浓度要测。不是加水就完事。夹具要定期检查。不是装上去就不动。首件必须全检。巡检要卡关键尺寸。出了问题,别先骂操作工。先看工艺,再看设备,再看材料。最后才看人。
说个细节。有些精密零件,加工完不能马上测。为什么?温度没稳。放在恒温室等几个小时,尺寸会变。这个“等”,有人嫌浪费时间。可你提前测了,数据是错的,后面装配全乱。哪个更贵?
所以,精密制造不是买最贵的机床。是知道你每一个微米从哪来,又到哪去。烦。但值。客户最后只认装配,不认借口。