焊接结构的坑,90%的新手工艺员都踩过——从现场失效案例倒推设计逻辑
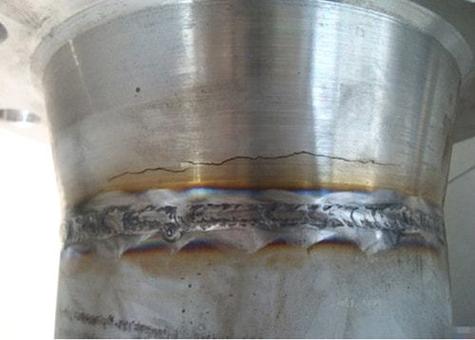
上周在江苏某风电塔筒厂蹲了3天,拆了两批出问题的法兰段——焊缝边缘的冷裂纹顺着热影响区爬了快40公分,现场的工艺员小伙子脸都白了。
 风电塔筒法兰环缝焊接冷裂纹失效现场
焊接结构残余应力分布云图仿真结果
之前碰到过轨道车辆的底架焊接结构,焊完之后超声波探伤全合格,静载试验的强度富余量超过50%,结果跑了十万公里,焊缝附近的母材就出现了规则的延迟裂纹。拆开来做应力检测,发现焊缝位置的残余拉应力已经达到了母材屈服强度的90%——说白了,整个结构就像个被拉满的弹簧,稍微有点振动载荷,就直接断了。
现在头部重工企业的主流选择,已经从原来的整体炉内退火,转向了原位超声冲击消应力——成本降了60%,消应力效率高了三倍,还不会因为整体加热导致大型焊接结构的不可逆变形。那个江苏的风电塔筒厂,之前一个20米的塔筒段要在退火炉里待24小时,现在用超声冲击沿焊缝走一遍,应力消除率能到70%以上,变形量控制在0.5mm/m以内,比退火的效果还好。
问:我所在的厂子做小型焊接结构件,之前一直用整体退火消应力,真的有必要换工艺吗?
答:看你的产品精度要求。如果是普通的机架、防护罩这种对变形没要求的,其实没必要折腾。但如果是要装精密传动部件的焊接结构,比如机床床身、机器人臂架,那真的建议试一下。去年我帮一家做激光切割机床身的厂子改工艺,原来退火之后的床身,放三个月变形量能到0.3mm/米,现在焊完用超声冲击打一遍,再放半年,变形量不到0.05mm/米,光后期刮研的人工成本,一年就省了四十多万。
 风电塔筒法兰环缝焊接冷裂纹失效现场
那些写在规范里,却没人真当回事的设计红线
很多人觉得焊接结构的设计,就是把零件拼起来,算好焊缝强度就行。 错。 焊接结构的失效,80%以上都不是因为强度算错了,而是设计阶段压根没考虑现场的施焊条件。 之前碰到过一个液压机机架的设计图,加强筋板之间的距离留了12公分,焊工拿个5公斤的二氧化碳焊枪根本伸不进去。 焊不了。 凑活焊。 裂纹迟早来。 现在很多厂子上了焊接机器人,对焊缝的位置、坡口的角度要求更严,要是设计的时候连坡口的操作角度都留不对,机器人根本焊不了,到时候还得人工补焊,成本翻三倍都不止。 说真的,这种图交上来,我们跑现场的看了都头疼——你是方便了,现场的人要遭多大罪? ✅ 设计焊接结构的时候,所有焊缝的操作空间,至少要比焊枪的最大尺寸大30%,别让焊工歪着脖子凑在缝上焊。 问:很多设计员觉得,只要焊缝静强度算够了,焊接结构就不会出问题,是这样吗? 答:完全不是。我见过太多按标准算完静强度富余量超过30%的焊接结构,跑了不到半年就因为疲劳开裂拆下来。核心问题根本不是强度不够,是设计的时候压根没考虑焊接过程带来的残余应力、应力集中,还有现场根本没法按理想状态施焊的现实。2025年新修订的《钢结构焊接规范》里,已经把焊接可达性、残余应力调控的条款权重提了近40%,真别抱着十年前的设计手册套了。被低估的残余应力,才是焊接结构失效的头号元凶
很多人对残余应力的认知还停留在"焊完了做个探伤就行"的阶段,实际上哪怕焊缝表面一点缺陷都没有,内部的残余拉应力如果超过了母材的屈服强度,迟早会把焊缝"拉裂"。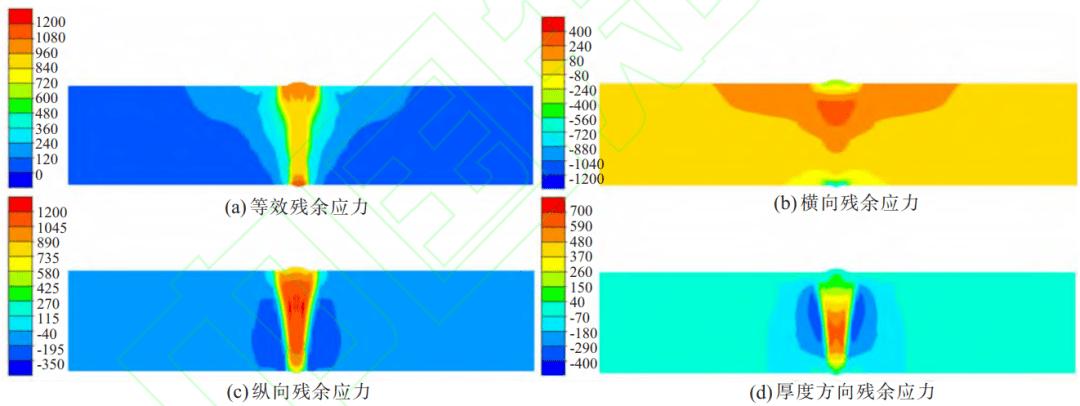 焊接结构残余应力分布云图仿真结果
之前碰到过轨道车辆的底架焊接结构,焊完之后超声波探伤全合格,静载试验的强度富余量超过50%,结果跑了十万公里,焊缝附近的母材就出现了规则的延迟裂纹。拆开来做应力检测,发现焊缝位置的残余拉应力已经达到了母材屈服强度的90%——说白了,整个结构就像个被拉满的弹簧,稍微有点振动载荷,就直接断了。
现在头部重工企业的主流选择,已经从原来的整体炉内退火,转向了原位超声冲击消应力——成本降了60%,消应力效率高了三倍,还不会因为整体加热导致大型焊接结构的不可逆变形。那个江苏的风电塔筒厂,之前一个20米的塔筒段要在退火炉里待24小时,现在用超声冲击沿焊缝走一遍,应力消除率能到70%以上,变形量控制在0.5mm/m以内,比退火的效果还好。
问:我所在的厂子做小型焊接结构件,之前一直用整体退火消应力,真的有必要换工艺吗?
答:看你的产品精度要求。如果是普通的机架、防护罩这种对变形没要求的,其实没必要折腾。但如果是要装精密传动部件的焊接结构,比如机床床身、机器人臂架,那真的建议试一下。去年我帮一家做激光切割机床身的厂子改工艺,原来退火之后的床身,放三个月变形量能到0.3mm/米,现在焊完用超声冲击打一遍,再放半年,变形量不到0.05mm/米,光后期刮研的人工成本,一年就省了四十多万。