销连接的选型避坑与失效处理:2024年一线车间实操总结
上周去苏州的一家精密机加工车间,刚进门就被拉去救急——一批出口的伺服电机底座,装完3天就出现定位偏移,拆下来一看,原来的圆柱销连接直接被剪崩了半茬。
很多人对销连接的认知,还停留在“个几毛钱的小零件,随便装装就行”的阶段。真不是。
就拿刚才说的伺服底座的事,之前的设计员图省事,所有定位位全用普通圆柱销,根本没算这个位置的受剪载荷——伺服电机启停的时候,扭矩峰值能到额定值的2.5倍,普通45号钢的圆柱销,直径才6mm,受剪面积就那么点,不崩才怪。
销的品类其实比很多人想的多:
- 普通圆柱销:靠过盈配合固定,适合长期不拆卸、载荷均匀的定位位,精度能到IT7级,成本极低
- 圆锥销:1:50的标准锥度,自锁性好,装拆方便,反复拆装后的精度保持性比圆柱销好太多
- 内螺纹圆锥销:针对大尺寸、没法直接敲打的销位,拔销器拧上就能拆,适合重型设备的装配
- 安全销:专门做过载保护的“易损件”,强度刻意做的比其他连接零件低,过载的时候第一个断,保护后面的昂贵部件
- 开口销:配六角槽型螺母用,穿过去把脚掰开,就是最可靠的防松结构,比很多昂贵的防松垫圈还靠谱
 车间装配工位不同类型销连接实物摆放图
问:之前一直用普通圆柱销做伺服模组的定位销,每次拆完再装定位精度就掉个0.02mm左右,是销的质量太差了吗?
答:根本不是质量的问题——普通圆柱销是靠过盈配合固定在销孔里的,反复拆装几次,配合面的挤压力就松了,精度自然兜不住。你要是需要反复拆装的定位位,直接换圆锥销,1:50的锥度,装的时候敲到对应深度就行,拆的时候用拔销器一拉就出来,反复装个十几次,定位精度还能稳在0.01mm以内,别在圆柱销上死磕。
干了这么多年,见过的销连接失效案例没有一百也有八十。
最常见的失效根本不是销的强度不够。
是销孔加工的烂摊子。
很多车间钻销孔的时候,两个待连接的零件只是用手按住,没打紧夹具,钻出来的孔上下有台阶,装进去的销一半在上面的孔里,一半在下面的孔里,中间悬空了一截。受剪的时候,销就从悬空的位置直接断,哪怕你用的是合金钢的高强度销,也扛不住这种半悬空的受力。
之前碰到过一个做物流输送线的厂家,一年换200多根定位销,每次断都骂销的质量差。最后跟着去现场拆了一次,量了下两个连接板的配合面,居然有0.12mm的缝隙——钻销孔的时候根本没把两个板贴紧,销装进去就是晃的,不断才怪。
还有一种失效,是安全销的强度选反了。
比如做过载保护的安全销,强度选太高,过载的时候不斷,后面的齿轮、轴就直接打坏;强度选太低,正常运行的冲击载荷就把销崩断,生产线三天两头停,工人换销的时间比生产时间还长。
失效断裂的圆柱销与合格销对比图
问:我们车间做重型输送设备的,连接机架的销每次受冲击载荷,用不了两周就弯,换了高强度的合金钢销还是不行,是哪里的问题?
答:你先去量量你的销孔和销的配合间隙。重型设备受冲击的场景,必须用过渡配合甚至小过盈的圆锥销,而且销孔的粗糙度要做到Ra1.6以下,你要是用的是间隙配合的销,哪怕销的强度再高,每次冲击的时候销和孔之间的旷量都会把冲击力变成反复的弯折力,用不了两周肯定弯。实在要考虑后期装拆方便,就给销孔加个配套的淬火销套,换的时候只换套就行,别直接在机架上钻孔。
说实话,这两年跑的车间多了,发现很多之前对销连接的老认知,真的跟不上现在的装配需求了。
💡 现在很多精密装配线已经开始用带位置感应的智能销了,装到位了会给PLC发信号,避免漏装、装歪的问题。之前去宁德时代的配套结构件车间见过,一条线200多个销,根本不用人工挨个检查,省了好多质检的功夫。
很多之前用螺栓做定位的工位,现在慢慢换成了带内螺纹的定位销——螺栓的定位精度受螺纹间隙影响,永远比不过没有螺纹的圆柱/圆锥销,而且装的时候只要敲到位,就不会出现螺栓拧太紧把零件顶变形的问题。
❗ 特别提醒一句:做安全销的位置,千万别为了省事用普通的高强度螺栓代替。之前有个做小型冲床的厂家,嫌每次换安全销太麻烦,直接把销换成了12.9级的高强度螺栓。结果上个月冲床过载的时候,螺栓没断,整个曲轴都打弯了,连带着模具一起废了,损失了十几万。现在想起来都后怕。
还有现在很多采购为了压成本,买那种公差超标的廉价销,直径比标准值小个0.01mm,装进去要么太松旷量太大,要么因为销孔加工的尺寸差,砸都砸不进去,最后装配工人用锤子把销头都砸崩了,还反过来抱怨销的材质脆。这种事真的见太多了。
别偷懒。
别凑数。
一个几毛钱的销连接,选对了用对了,能帮你省下来几万甚至几十万的后期维修成本。
很多人对销连接的认知,还停留在“个几毛钱的小零件,随便装装就行”的阶段。真不是。
别把销连接当“凑数紧固件”:很多人从根上就选错了
就拿刚才说的伺服底座的事,之前的设计员图省事,所有定位位全用普通圆柱销,根本没算这个位置的受剪载荷——伺服电机启停的时候,扭矩峰值能到额定值的2.5倍,普通45号钢的圆柱销,直径才6mm,受剪面积就那么点,不崩才怪。
销的品类其实比很多人想的多:
- 普通圆柱销:靠过盈配合固定,适合长期不拆卸、载荷均匀的定位位,精度能到IT7级,成本极低
- 圆锥销:1:50的标准锥度,自锁性好,装拆方便,反复拆装后的精度保持性比圆柱销好太多
- 内螺纹圆锥销:针对大尺寸、没法直接敲打的销位,拔销器拧上就能拆,适合重型设备的装配
- 安全销:专门做过载保护的“易损件”,强度刻意做的比其他连接零件低,过载的时候第一个断,保护后面的昂贵部件
- 开口销:配六角槽型螺母用,穿过去把脚掰开,就是最可靠的防松结构,比很多昂贵的防松垫圈还靠谱
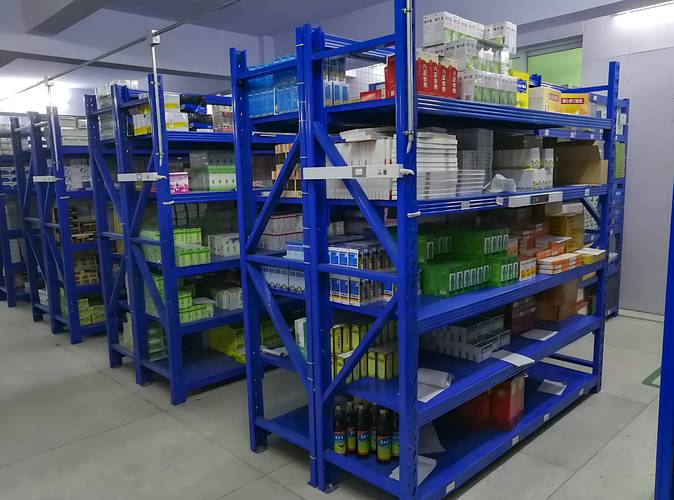
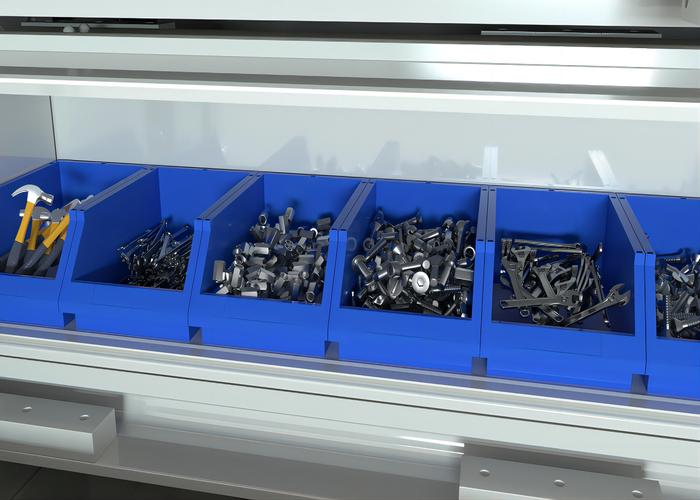 车间装配工位不同类型销连接实物摆放图
问:之前一直用普通圆柱销做伺服模组的定位销,每次拆完再装定位精度就掉个0.02mm左右,是销的质量太差了吗?
答:根本不是质量的问题——普通圆柱销是靠过盈配合固定在销孔里的,反复拆装几次,配合面的挤压力就松了,精度自然兜不住。你要是需要反复拆装的定位位,直接换圆锥销,1:50的锥度,装的时候敲到对应深度就行,拆的时候用拔销器一拉就出来,反复装个十几次,定位精度还能稳在0.01mm以内,别在圆柱销上死磕。
销连接的常见失效:别等零件崩飞了才找原因
干了这么多年,见过的销连接失效案例没有一百也有八十。
最常见的失效根本不是销的强度不够。
是销孔加工的烂摊子。
很多车间钻销孔的时候,两个待连接的零件只是用手按住,没打紧夹具,钻出来的孔上下有台阶,装进去的销一半在上面的孔里,一半在下面的孔里,中间悬空了一截。受剪的时候,销就从悬空的位置直接断,哪怕你用的是合金钢的高强度销,也扛不住这种半悬空的受力。
之前碰到过一个做物流输送线的厂家,一年换200多根定位销,每次断都骂销的质量差。最后跟着去现场拆了一次,量了下两个连接板的配合面,居然有0.12mm的缝隙——钻销孔的时候根本没把两个板贴紧,销装进去就是晃的,不断才怪。
还有一种失效,是安全销的强度选反了。
比如做过载保护的安全销,强度选太高,过载的时候不斷,后面的齿轮、轴就直接打坏;强度选太低,正常运行的冲击载荷就把销崩断,生产线三天两头停,工人换销的时间比生产时间还长。
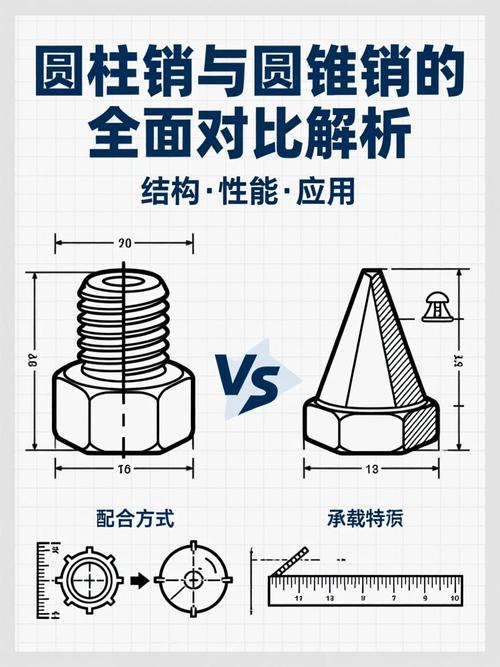 失效断裂的圆柱销与合格销对比图
问:我们车间做重型输送设备的,连接机架的销每次受冲击载荷,用不了两周就弯,换了高强度的合金钢销还是不行,是哪里的问题?
答:你先去量量你的销孔和销的配合间隙。重型设备受冲击的场景,必须用过渡配合甚至小过盈的圆锥销,而且销孔的粗糙度要做到Ra1.6以下,你要是用的是间隙配合的销,哪怕销的强度再高,每次冲击的时候销和孔之间的旷量都会把冲击力变成反复的弯折力,用不了两周肯定弯。实在要考虑后期装拆方便,就给销孔加个配套的淬火销套,换的时候只换套就行,别直接在机架上钻孔。
2024年车间里的新实践:销连接真的不是越便宜越好
说实话,这两年跑的车间多了,发现很多之前对销连接的老认知,真的跟不上现在的装配需求了。
💡 现在很多精密装配线已经开始用带位置感应的智能销了,装到位了会给PLC发信号,避免漏装、装歪的问题。之前去宁德时代的配套结构件车间见过,一条线200多个销,根本不用人工挨个检查,省了好多质检的功夫。
很多之前用螺栓做定位的工位,现在慢慢换成了带内螺纹的定位销——螺栓的定位精度受螺纹间隙影响,永远比不过没有螺纹的圆柱/圆锥销,而且装的时候只要敲到位,就不会出现螺栓拧太紧把零件顶变形的问题。
❗ 特别提醒一句:做安全销的位置,千万别为了省事用普通的高强度螺栓代替。之前有个做小型冲床的厂家,嫌每次换安全销太麻烦,直接把销换成了12.9级的高强度螺栓。结果上个月冲床过载的时候,螺栓没断,整个曲轴都打弯了,连带着模具一起废了,损失了十几万。现在想起来都后怕。
还有现在很多采购为了压成本,买那种公差超标的廉价销,直径比标准值小个0.01mm,装进去要么太松旷量太大,要么因为销孔加工的尺寸差,砸都砸不进去,最后装配工人用锤子把销头都砸崩了,还反过来抱怨销的材质脆。这种事真的见太多了。
别偷懒。
别凑数。
一个几毛钱的销连接,选对了用对了,能帮你省下来几万甚至几十万的后期维修成本。