冲压件良率卡92%上不去?一线老师傅踩过的8个隐形坑
上周去长三角一家做汽车结构件的工厂驻场,车间主任拉着我吐槽,说他们家冲压件连续三个月良率卡在92%,怎么调都上不去,换了三批工艺工程师都没用。
急得上火。
我蹲在冲压机旁边看了一下午,发现根本不是设备精度的问题——是从模具设计到来料管控的一堆隐形小问题堆出来的,每个坑单独看都不大,凑一起直接把良率天花板焊死了。
先把最容易被忽略的来料坑填上
很多人做冲压件有个思维误区,觉得成型出问题全是模具或者机床的锅,压根不看来料状态。实际上板料硬度公差超0.05HB,成型后的回弹量能差2度,做汽车覆盖件的话,这点回弹量直接卡不上装配公差。
我之前碰到过一家厂,为了省两毛钱一公斤的材料费,选了价格更低的普通冷轧板,结果冲出来的车门内板,每批的回弹量都在1-3度之间飘,调了十几次模具都稳定不下来,最后算下来,光返工和客户索赔的钱,比省下来的材料费多了十几倍。
问:我们厂每次来料都按国标抽检硬度,为什么还是会出现回弹不一致的问题?
答:国标抽检的是批次平均硬度,你得抽同一卷料的头尾、中间三个位置分别测——很多钢厂为了凑批次硬度达标,会把不同炉号的料拼在一卷里,头尾硬度差能到10HB以上,做高精度冲压件的话,这种料直接退,别想着靠调模具补,补不了的。
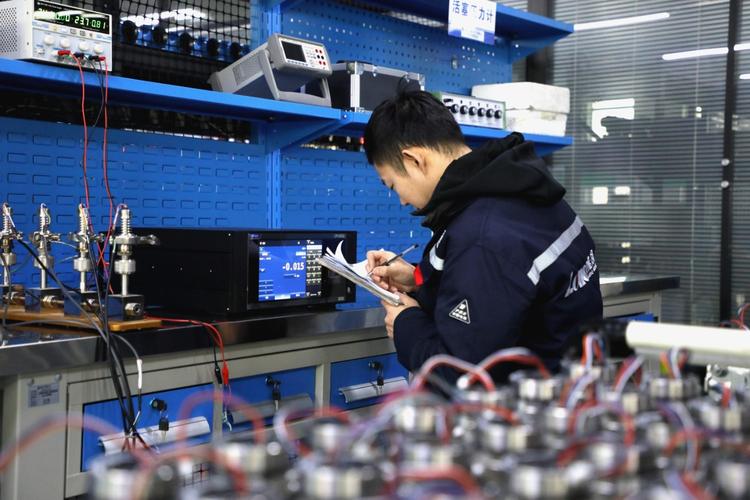
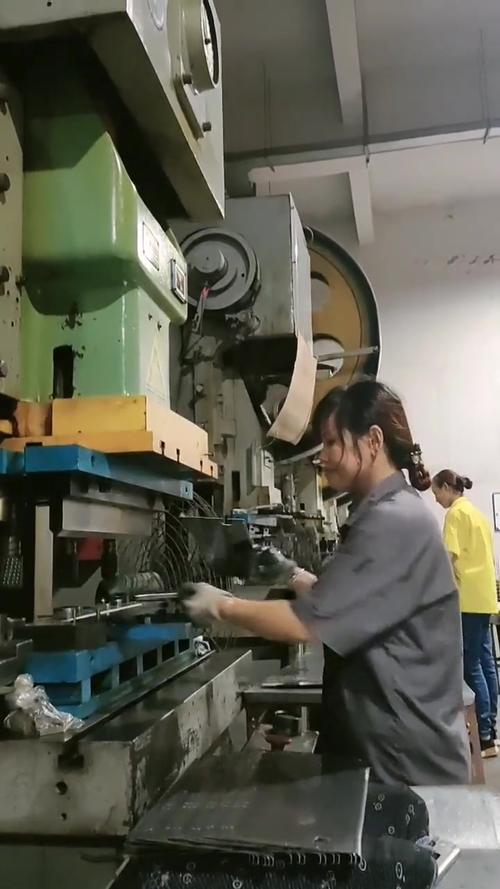 冲压车间板料硬度抽检操作现场
除了硬度,板料表面的氧化皮厚度也别不当回事。现在新能源汽车的冲压件很多是直接做电泳涂装的,表面氧化皮厚度超了10μm,电泳层附着力直接掉30%,后面整车开两年就掉漆,售后赔到哭。
💡 别信供应商说“氧化皮不影响冲压成型”,真到售后端出问题,没人帮你担责任。
模具调试时别只盯着冲压力度调
很多刚入行的工艺员有个固定思维:看到冲压件边缘有毛刺,第一反应就是把冲头往下压0.1mm,觉得压得越实,毛刺就越少。
得不偿失。
我之前见过一个厂的工艺员,为了消掉0.02mm的毛刺,把冲头过盈量从正常的料厚10%调到了30%,结果连续冲出来的冲压件内应力直接超标,后续做焊接的时候变形量能到1.5mm,完全没法用。更亏的是,冲头压太狠,模具刃口磨损速度翻3倍,本来能用10万次的模具,3万次就崩刃了,算下来光换模具的成本,比省下来的返工钱多了好几万。
 冲压模具刃口磨损程度对比实拍
问:冲压件的毛刺高度控制在多少算合格?有没有统一的行业标准?
答:没有绝对统一的数,得看你后续的工序——如果是直接做电泳外观件,毛刺高度不能超过料厚的5%;如果是内部装配件,最多不能超过料厚的10%,超过这个数,不管你怎么调后续工序,都补不回来。别信网上说的“毛刺不超过0.1mm就没事”,那是对2mm以上厚板的要求,做0.5mm的薄板冲压件,0.05mm的毛刺都能刮破后续的保护膜。
还有个很多人忽略的细节:冲压后的件别直接转下道工序。刚冲完的冲压件内部残留了大量成型应力,要是直接堆在仓库里,放个三五天应力慢慢释放,变形量能到0.8mm,等客户来验货的时候一测尺寸,全超差。
❗ 刚冲完的高精度冲压件,必须在恒温环境静置24小时再测最终尺寸,那时候的数值才是稳定的,别刚冲完就急着打包装货。
新能车、储能领域的冲压件,早就换了评判标准
说实话,我这两年跑的工厂里,做传统燃油车冲压件的厂越来越少,反而做储能柜、光伏支架、新能源汽车结构件的厂越来越多。这些新领域的冲压件,早就不是以前“能成型、尺寸准”就行的老标准了。
比如现在很多新能源汽车用的1500MPa级高强钢冲压件,以前的老模具根本冲不动,得配钨钢合金的刃口,还要装实时油雾润滑系统,不然冲个几千次模具就崩了。还有储能柜的密封边冲压件,要求边缘平整度误差不超过0.05mm,不然装上门之后漏雨漏尘,整个电池包都可能出安全问题。
去年碰到个做储能柜冲压件的客户,一开始还想照着十年前的燃油车冲压件参数开模,结果冲出来的1.2mm厚的高强钢板,回弹量直接有7度,装到储能柜上连门板都关不上,后来改了三次模具结构,加了3度的回弹补偿角度,才把尺寸调准。
问:现在做储能、光伏领域的冲压件,和传统工业冲压件有什么本质区别?
答:核心区别是对一致性的要求高了一个量级——以前的工业冲压件,尺寸差个0.2mm根本没人管,现在光伏支架的冲压件,安装孔位差0.1mm,现场安装的时候就对不上螺丝孔,几百个工人在工地等着,耽误一天的成本都够买半套模具了。
很多人觉得冲压件是低端加工,没什么技术含量,其实真蹲在车间待半年就知道,这里面的细节差一点,成本能差出30%。就拿开头那家良率卡92%的厂来说,后来帮他们把来料硬度管控、模具过盈量调整、静置测尺寸这几个点改了,不到两周良率就冲到了98.2%,单班利润直接多了两千多,一年下来就是六七十万的纯利。
哪有什么卡着上不去的良率,无非是没注意到那些藏在流程里的小细节罢了。