注塑件良率提升的实战细节:别再只盯着模温表调参数了
上周跟东莞长安一个做汽车内饰的厂老板喝早茶,他说上个月刚报废了整整32万的PC+ABS注塑件。
就因为调机师傅赶产量,模温机刚升到60℃就开始打,内应力直接拉满,零件装在车门上晒了一周,全裂了。
真亏。
试模阶段最容易被忽略的注塑件缺陷根源
很多人对试模的认知还停留在“把料打满,看有没有飞边”的阶段,我见过太多干了五六年的调机师傅,拿过来新模具直接上130bar的射胶压力,结果要么飞边把分型面压出坑,要么困气把浇口附近烧得焦黑,甚至有一次把模具的顶针都压断了,修模花了快两万。
现在行业里的新做法其实已经很成熟了——试模前先把模流分析的报告打出来对着看,浇口位置的剪切速率、型腔的排气顺序、熔接痕的位置,全部提前对标参数,根本不用靠老师傅拍脑袋试。之前合作的一个客户,之前试模的不良率一直卡在40%上下,后来对着Moldflow的报告发现冷流道的直径小了2mm,剪切速率超了设计值35%,改完流道尺寸之后,第一次试模的不良率直接降到7%。
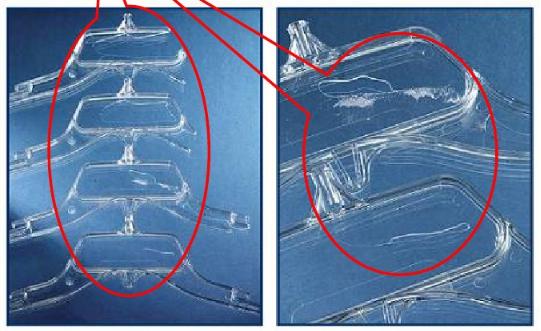 注塑件试模阶段困气缺陷实物特写
💡 别信什么“困气就加大射胶速度”的鬼话。速度越快,型腔里的气体被压得越死,根本排不出去,最后直接在料温最高的位置烧黑,连修都没法修。正确的做法是低速把胶走到型腔90%的位置,再提速打满,给气体留够从排气槽跑出去的时间。
问:我们小厂没预算买模流分析软件,试模的时候怎么快速排查注塑件的困气问题?
答:拿一张A4白纸贴在模具分型面的排气槽位置,打一shot满胶,看纸上的焦痕分布就知道哪里的排气堵了,对应位置加个镶件开0.02mm深的排气槽就行,成本几乎为零。别上来就拆模具找问题,先找对位置再动手。
量产阶段的注塑件成本控制:别在边角料上抠小钱
说实话,我干这行快15年了,见过最多的降本歪路,就是老板一上来就盯着回料比例砍。原来掺20%回料能过测试,硬要提到50%,结果注塑件的悬臂梁冲击强度掉了40%,过不了客户的高低温循环测试,最后整批退货,算下来亏的钱够买两年的原料。
现在长三角做电子结构件的厂,早就把水口料的处理做成闭环了:粉碎的时候按材质分仓,PC、ABS、PA66的水口绝对不混,粉碎之后过80目筛网,把带锈点、杂色、油污的料挑出去,回掺比例稳定卡在30%,既不影响材料的力学性能,又能把原料成本降12%左右。
❗ 我见过最离谱的操作,是把ABS和PC的水口混在一起粉碎回掺,做出来的注塑件常温下一掰就碎,还反过来怪原料供应商给的新料掺了回收料,最后拿检测报告一对,是他们自己分拣的时候搞混了材质,尴尬到抠脚。
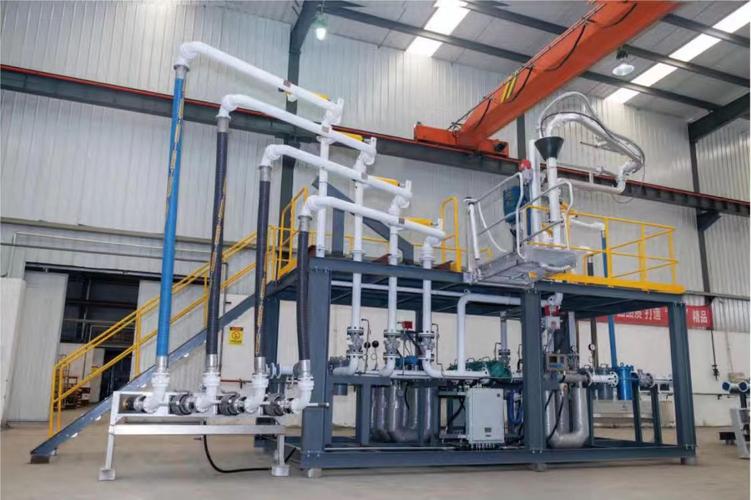
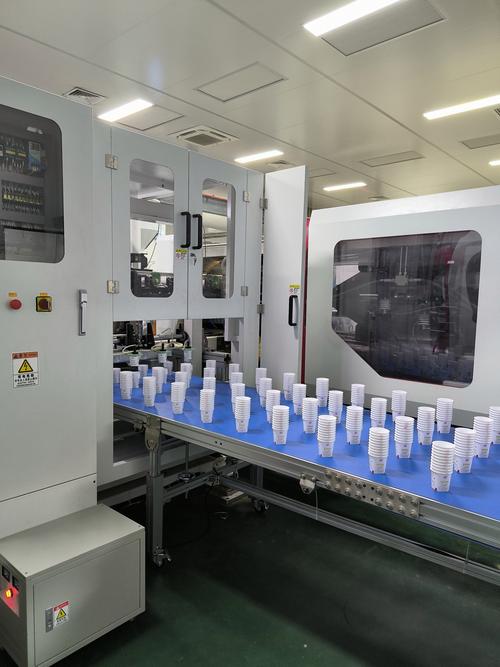 注塑件水口料自动分拣粉碎生产线实景
问:我们做的是出口欧盟的注塑件,回料掺多少才符合RoHS要求?
答:只要回料的成分和新料完全一致,没有混入其他材质,且全程有可追溯的批次检测记录,掺多少都不违规——别信什么“出口产品绝对不能加回料”的刻板印象,现在很多国际大牌的代工厂,回料掺比都稳定在25%-30%,关键是你得把每一批的邻苯、重金属含量的检测报告留全,客户要的时候能马上拿出来,根本不会卡你。
不过话说回来,如果你做的是食品接触类的注塑件,回料的使用必须严格符合GB 4806.7的要求,别为了省点钱把自己搞到被市场监管局罚款,真的得不偿失。
后处理环节的细节:90%的批次不良都出在这
很多厂的认知有个误区:觉得注塑件从模具里打出来,尺寸合格就完事了,剩下的去毛刺、丝印、组装,全扔给临时工做。结果呢?PC面板去毛刺的时候用美工刀划,表面留了一道一道的划痕;丝印的时候网版没对准,logo偏了2mm;卡扣上的毛刺没剪干净,装上去的时候卡不紧,客户验货直接扣20%的货款,算下来比你生产的时候省的那点钱多太多了。
现在行业里的新趋势,是把后处理的环节尽量自动化。比如之前合作的一个做智能家居面板的厂,原来用人工去毛刺,每天有15%的面板因为表面划痕要返工,每个月光返工费就花4万多。后来换了超声波去毛刺机,针对小卡扣、筋位上的薄毛刺,10秒就能处理完一个,表面没有任何划痕,良率直接拉到99.5%,设备投入的12万,3个月就靠省下来的返工费赚回来了。
还有个容易被忽略的细节:现在很多客户对注塑件的追溯要求越来越高。我们现在给客户做的产品,都会在内侧面打一个极小的二维码,扫一下就能看到对应的模号、射胶参数、原料批次、后处理的班组信息,之前有个客户说我们的产品用了3个月出现应力开裂,查了记录才发现,他们把我们的塑料面板装在高温烤箱的出风口旁边,长期被120℃的热风吹,那能不开裂吗?根本不是我们的产品问题,有了追溯记录,连扯皮的功夫都省了。
对了,别觉得自动化的设备就一定要花大价钱。比如你做的是量大的简单注塑件,哪怕买个几万块的自动剪水口机,都比你雇三个工人天天剪水口划算——工人每个月工资就要五六千,设备用个五六年都不会坏,算下来怎么都值。
哦,还有个小提醒:夏天车间温度超过35℃的时候,一定要给料斗加干燥机的恒温罩,不然料吸了潮,打出来的注塑件表面全是银纹,你调再久的参数都没用。