别拿螺栓不当核心:工业紧固的隐形坑与2024年新实操标准
上周在苏州某新能源车企总装线蹲了3天,就盯着底盘的螺栓拧入工位看——线体上的视觉扭矩传感器每秒扫6个紧固点,但凡扭矩偏差超2%,整台车直接流返修线。旁边的工艺工程师跟我吐槽,上个月因为一个悬架紧固点的防松措施没跟上,高速路试时出了异响,停线整改了整整48小时,损失小两百万。
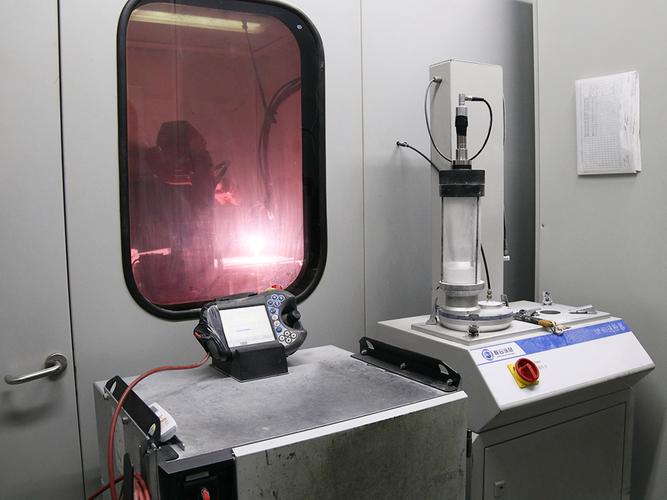
 新能源汽车底盘螺栓紧固工位实时监测画面
别不信。很多工厂现在还在靠“老师傅的手感”把控拧入力度,觉得只要螺栓拧到拧不动了就是到位,完全不管预紧力的实际数值。
问:很多工厂现在靠扭矩扳手人工抽检,为什么还是会出紧固失效的问题?
答:说实话,人工抽检的覆盖率顶天也就5%,剩下95%的紧固点全靠拧螺栓的师傅手感——你想啊,人连续拧8小时螺栓,手劲飘个10%太正常了。现在2024年头部新能源车企的做法是,把所有关键紧固点的扭矩、转角、轴力三个参数全接入MES系统,每一个点的紧固数据都跟车架号绑定,哪怕3年后车主因为这个点出问题,直接能调出当时的拧入曲线,找得到责任环节。
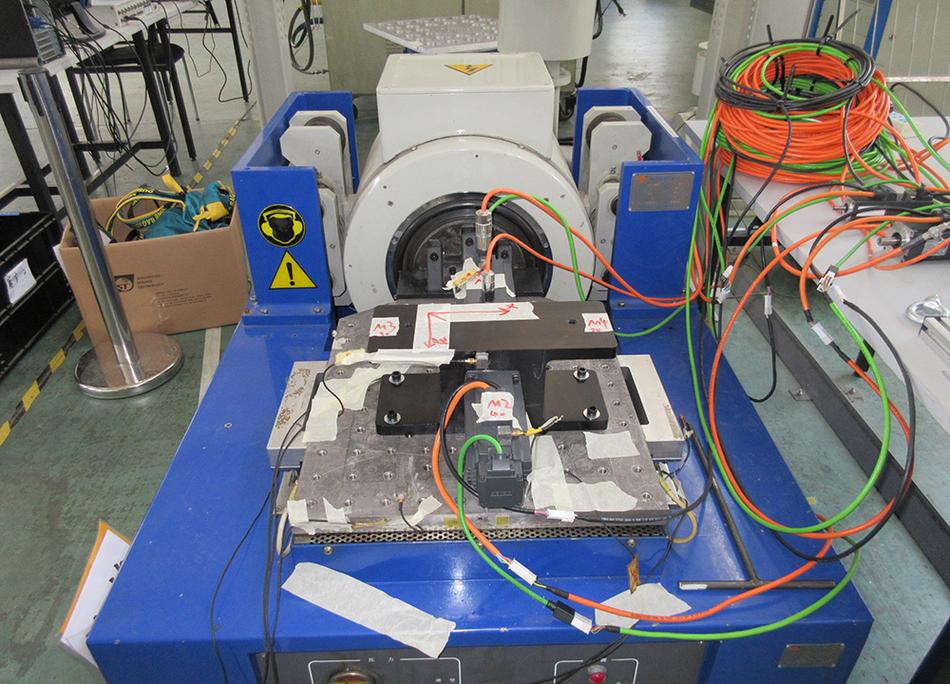
振动试验台对比不同紧固方案的扭矩衰减曲线
不过话说回来,也不是所有场景都要上最贵的方案。普通的低振动设备,比如车间的设备支架固定,用普通的弹垫足够了,没必要花大价钱上高端防松结构,算下来投入产出比根本划不来。
问:现在很多厂上的智能拧紧轴,价格比普通设备贵3倍,真的有必要上吗?
答:算笔账你就知道了。一台智能拧紧轴单工位投入大概是12万,普通的定扭矩扳手一套也就2万。但你算下,一次因为紧固失效导致的整车召回,单台的整改成本就超过800块,一条年产能30万台的线,哪怕因为紧固问题出0.1%的不良,就是240万的损失——够你买20台智能拧紧轴了。更别说现在新出的功能,拧紧轴能实时监测螺栓的螺纹咬合状态,要是拧的时候发现螺纹滑牙,直接报警停线,根本不用等后面的检测环节揪问题。
被所有人低估的:紧固从来不是“拧到死”
很多人对紧固的认知还停留在“螺栓拧得越紧,连接越牢靠”的层面,大错特错。 高强度螺栓的设计逻辑,是靠螺栓被拉伸产生的预紧力把两个连接面压紧,而不是靠螺栓本身的抗剪强度扛住所有载荷。要是拧的时候扭矩超过了螺栓的屈服强度,螺栓会发生塑性变形——看起来当时拧得很牢,运行几个月后,螺栓会因为持续的应力松弛把预紧力全部耗光,最后直接断在螺纹孔里。去年某风电主机厂的故障案例就是典型:塔筒法兰的紧固扭矩超了15%,运行半年后螺栓断裂,爬上去一看,螺栓的螺纹部分已经有明显的颈缩变形,法兰面的压紧力反而比合格值低了30%。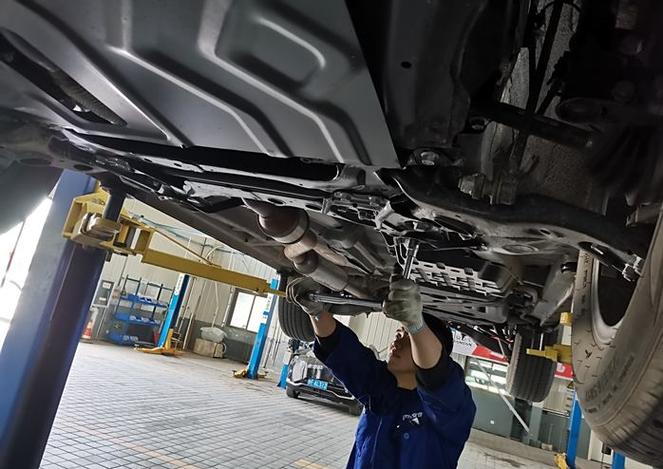 新能源汽车底盘螺栓紧固工位实时监测画面
别不信。很多工厂现在还在靠“老师傅的手感”把控拧入力度,觉得只要螺栓拧到拧不动了就是到位,完全不管预紧力的实际数值。
问:很多工厂现在靠扭矩扳手人工抽检,为什么还是会出紧固失效的问题?
答:说实话,人工抽检的覆盖率顶天也就5%,剩下95%的紧固点全靠拧螺栓的师傅手感——你想啊,人连续拧8小时螺栓,手劲飘个10%太正常了。现在2024年头部新能源车企的做法是,把所有关键紧固点的扭矩、转角、轴力三个参数全接入MES系统,每一个点的紧固数据都跟车架号绑定,哪怕3年后车主因为这个点出问题,直接能调出当时的拧入曲线,找得到责任环节。
2024年行业正在换的:紧固防松的新方案
以前大家搞防松,第一反应就是加个弹垫、锁个双螺母,成本低,操作简单。但放在现在的高振动、高载荷场景里,这些老办法真的不够用。 我去年在某轨道交通装备厂测过,同样的振动台试验,传统弹垫的紧固扭矩衰减到初始值的30%只需要120小时,用楔形防松结构的螺母,跑了1000小时,扭矩还剩92%——这差距真的不是一点半点。现在越来越多的厂开始淘汰传统弹垫,要么换带楔形自锁结构的螺母,要么在螺纹表面涂覆微胶囊结构的锁固剂,靠胶囊破裂后填充螺纹间隙的高分子材料实现锁固,哪怕螺栓受再大的振动,也不会松脱。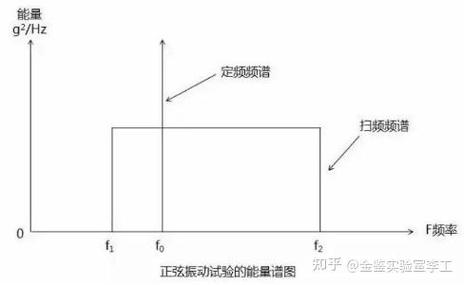 振动试验台对比不同紧固方案的扭矩衰减曲线
不过话说回来,也不是所有场景都要上最贵的方案。普通的低振动设备,比如车间的设备支架固定,用普通的弹垫足够了,没必要花大价钱上高端防松结构,算下来投入产出比根本划不来。
问:现在很多厂上的智能拧紧轴,价格比普通设备贵3倍,真的有必要上吗?
答:算笔账你就知道了。一台智能拧紧轴单工位投入大概是12万,普通的定扭矩扳手一套也就2万。但你算下,一次因为紧固失效导致的整车召回,单台的整改成本就超过800块,一条年产能30万台的线,哪怕因为紧固问题出0.1%的不良,就是240万的损失——够你买20台智能拧紧轴了。更别说现在新出的功能,拧紧轴能实时监测螺栓的螺纹咬合状态,要是拧的时候发现螺纹滑牙,直接报警停线,根本不用等后面的检测环节揪问题。
容易踩的隐形坑:不同场景下的紧固匹配逻辑
很多人选型的时候只看螺栓的抗拉强度参数,觉得强度越高越好,完全不考虑实际的使用场景,最后踩的坑能把人坑到怀疑人生。还有个容易忽略的点,就是紧固过程中的环境因素——比如在湿度超过80%的环境里,普通的镀锌螺栓如果没有做额外的防腐处理,半年就会出现表面锈蚀,螺纹的摩擦系数变了,实际的预紧力就会跟设计值差很多,哪怕你当时拧的扭矩是对的,用久了也会出问题。- ✅ 电池包的紧固:不能用带尖锐边缘的紧固件,不然会划破电池包的密封层,现在都是用带软质密封垫的螺栓,扭矩控制在8-12N·m,多一点都不行。
- ❗ 风电塔筒的法兰紧固:不能一次性把螺栓拧到目标扭矩,要按对角顺序分3次拧,第一次拧30%,第二次拧60%,第三次拧到100%,不然法兰面会出现缝隙,漏风漏雨,时间长了法兰面腐蚀。
- 💡 高温场景的紧固:比如燃气轮机的燃烧室附近,普通的钢制螺栓在600度的环境下强度会掉40%,现在都是用Inconel合金的紧固件,还要在螺纹间隙里填高温防卡剂,不然螺栓拆的时候直接跟螺纹粘死,根本拧不下来。上次某燃机电厂检修,拆个燃烧室的螺栓花了3天,钻都钻断了两个钻头。