工业废水处理:2024年制造端踩坑后摸出来的落地经验
上周跟江苏一家做电子蚀刻的厂老板喝夜啤,他拍着桌子骂——去年花300万上的废水处理系统,运行3个月就堵了,运维师傅说膜组件要换,一算账换一次120万。
真的。
这行的坑,比废水池里的淤泥还厚。
 机械加工乳化液废水处理撬装设备现场图
别上来就砸钱上全套系统。先摸清楚自己的废水是什么成分,日排放量多少,要达到的排放标(或者回用标)是多少,再选工艺。
最近跑客户的时候,常有人问类似的问题,整理了个高频的:
问:汽车零部件机加工日排5吨乳化液废水,现有沉淀池+破乳工艺,要达COD
💡 很多人觉得废水回用的投入大,算不过账。其实你得把排污费、新水费、管网费全算进去,尤其是现在长三角、珠三角的工业新水已经涨到6块多一吨,排污费更是按COD当量算,超了的话一吨水要收十几块。
问:我们做光伏电池片的,之前废水处理后达标就排了,听同行说回用率能到90%,真的假的?会不会水太纯影响生产?
答:是真的,但别瞎套方案。我们给上饶这家厂做的改造,他们原来的废水处理站是生化+反渗透,排出来的水电导率在200μS/cm左右,直接加个
别再信"一套系统打所有行业"的鬼话
很多设备商跑业务的时候,张嘴就是"我们这套系统能处理所有工业废水",纯纯的忽悠。 电镀废水的核心是破铬、除镍,要加专项的离子交换树脂;制药废水的COD动辄几万,光靠生化根本降不下来,得提前加芬顿氧化;机械加工的乳化液废水,最麻烦的是油滴的稳定性,普通破乳剂根本压不住。 我们去年给宁波一家做变速箱齿轮的厂做改造之前,他们用的就是通用型的沉淀池加生化池,每天出的水油含量超3倍,环保整改通知贴在厂门口快半年了。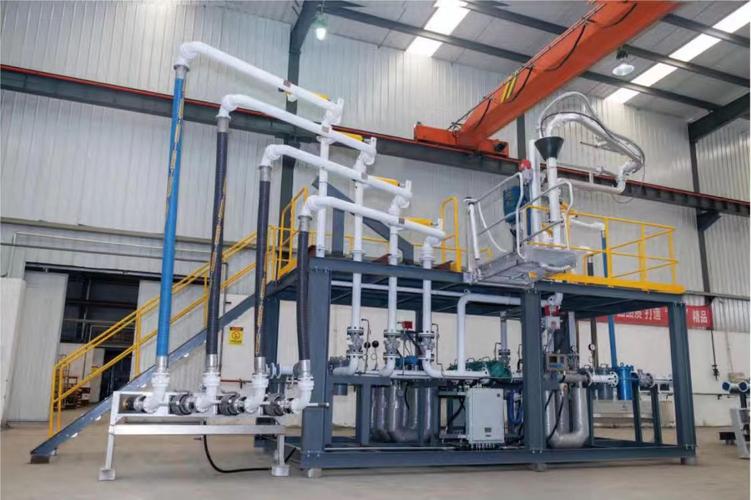 机械加工乳化液废水处理撬装设备现场图
别上来就砸钱上全套系统。先摸清楚自己的废水是什么成分,日排放量多少,要达到的排放标(或者回用标)是多少,再选工艺。
最近跑客户的时候,常有人问类似的问题,整理了个高频的:
问:汽车零部件机加工日排5吨乳化液废水,现有沉淀池+破乳工艺,要达COD
💡 很多人觉得废水回用的投入大,算不过账。其实你得把排污费、新水费、管网费全算进去,尤其是现在长三角、珠三角的工业新水已经涨到6块多一吨,排污费更是按COD当量算,超了的话一吨水要收十几块。
问:我们做光伏电池片的,之前废水处理后达标就排了,听同行说回用率能到90%,真的假的?会不会水太纯影响生产?
答:是真的,但别瞎套方案。我们给上饶这家厂做的改造,他们原来的废水处理站是生化+反渗透,排出来的水电导率在200μS/cm左右,直接加个