踩过3000套机加工件坑后,2024年我整理的避坑实操指南
上周帮苏州一家新能源厂审机加工件供应商的样件,刚拿起第一个铝件就皱眉头——壁厚差了0.2mm不说,内孔的毛刺没清干净,这要是装到电驱壳里,跑三个月就得磨坏轴承。
真的。
做了快12年的工业供应链,我见过太多因为机加工件的小细节没盯紧,最后赔了几十万甚至上百万的单子。很多人觉得机加工件就是"按图纸铣出来就行",根本不是那么回事。
机加工件最容易被忽略的3个"隐形废件"特征
第一个是残余应力没释放。很多小厂加工完铝件、钢件,直接就转去表面处理,连个时效炉都不进。你今天测尺寸全合格,放仓库两周,再拿出来量,歪了0.3mm。装到设备上,热胀冷缩之后直接变形,卡壳都是轻的。
第二个是清根不到位。比如台阶孔的R角、槽底的转角,很多操作工图快,铣刀走一遍就完事,根本不拿小刀清根。装密封圈的时候,转角的毛刺会把密封圈割破,漏液漏气,查都查不出来原因。去年苏州有个做液压站的厂,因为这个问题,赔了客户22万的违约金。
第三个是表面处理前的前处理偷工减料。铝件氧化之前要碱洗、中和,很多厂为了省电费,碱洗时间从15分钟缩到3分钟,表面的氧化层没除干净,喷粉之后用指甲一刮就掉。
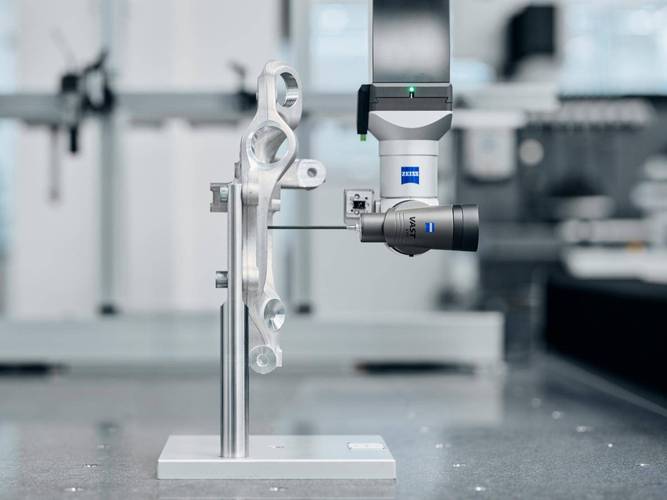
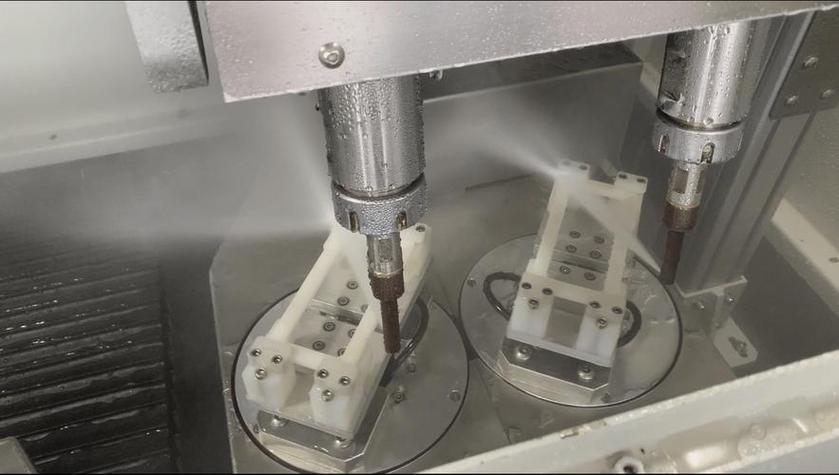 新能源电驱壳体机加工件内孔毛刺检测现场
问:我们厂做小批量机加工件,每次都要等三坐标测完才能出货,效率太低,有没有办法省掉全检?
答:首先得看你的机加工件用在什么场景——要是消费电子的结构件,公差在±0.1mm以上的,你可以跟供应商谈,首件全检,过程每20件抽3件测关键尺寸,只要机床的精度稳定,根本不用每一件都打三坐标。我见过深圳一家做智能家居的厂,之前全检每一件要花8分钟,改成首件+巡检之后,出货效率提了60%,良率还涨了2%。对了,前提是你得把关键尺寸标在图纸上,别整一堆没用的公差要求,供应商也烦。
2024年机加工件采购的新变化,别再抱着老经验谈价
之前很多采购的习惯是,三家比价,谁报价低就给谁做。现在这套真的行不通了。
今年原材料价格波动大,6061铝锭从去年的18块/公斤涨到了23块,45号钢的价格也涨了10%左右。你要是还像前几年那样,把价压到比成本线还低10%,供应商要么偷换材料,要么在加工环节减配——比如用回收铝做,强度比正规铝低30%,装到设备上用半年就裂。
还有个今年的新要求,很多新能源、储能、医疗的客户,要求机加工件提供全流程溯源:从原材料的炉号,到加工用的机床编号,甚至操作工的工号,都要记录在案。之前跟我合作的一个做储能柜的厂,去年因为供应商拿不出铜排的炉号溯源报告,直接丢了一个1.2亿的订单。
别不信。
现在的客户真的不缺便宜的机加工件,缺的是能稳定交付、能溯源的靠谱供应商。
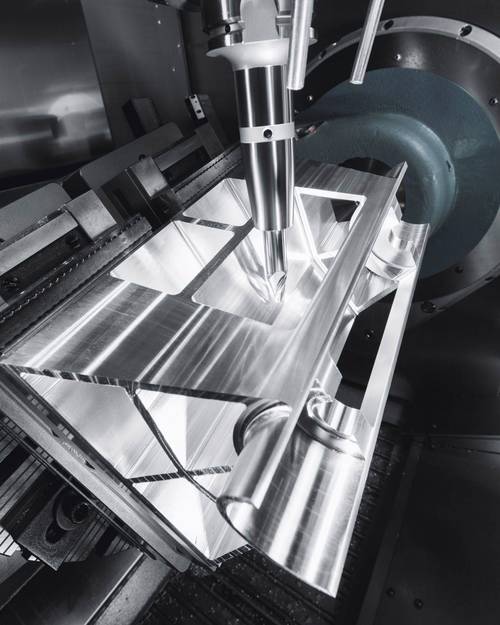 五轴机床加工储能柜铜排机加工件现场
问:我们最近要做一批医疗设备的机加工件,对洁净度要求特别高,有没有什么要注意的?
答:首先得找专门做医疗级机加工的供应商,别找那种做普通工程机械的——他们的车间环境根本达不到要求。其次,加工完之后的清洗,不能用普通的柴油洗,得用医用级的无水乙醇,还要在万级洁净车间里做包装,外面套两层防静电袋。之前见过一个厂贪便宜,找了普通的机加工厂做手术台的配件,清洗之后残留的油污超标,直接被医院退货,损失了上百万的订单。对了,图纸上一定要标清楚洁净度的等级,是ISO 5级还是ISO 7级,别写"干净无油污"这种模糊的要求,供应商根本不知道怎么达标。
机加工件验收时别光看尺寸,这2个细节能省几十万的售后成本
很多人验收机加工件,就拿个游标卡尺量量几个关键尺寸,差不多就签收了。真的要吃大亏。
✅ 第一个要查的是配合面的粗糙度。比如图纸上标了Ra1.6,很多供应商就拿砂纸随便抛两下,用粗糙度仪一测,实际是Ra3.2。这种面装到滑动配合的位置,磨损速度是合格件的3倍,设备用一年就得大修。
❗ 第二个要查的是螺纹的通止规。很多小厂的螺纹是用板牙手工攻的,通规能过,止规也能塞进去。装螺丝的时候一拧就滑牙,拆都拆不下来。去年浙江有个做光伏支架的厂,因为10万套支架的螺纹滑牙,全部返工,花了32万的返工费。
💡 要是你跟供应商是长期合作,最好要求他们在每一件机加工件上打唯一的激光码,把加工批次、原材料炉号都存在码里,出了问题直接溯源到具体的批次,不用全部返工。
对了,还有个小技巧——验收的时候随机抽3件,放到常温的仓库里放7天,再拿出来量一次关键尺寸。要是尺寸变了,说明这个供应商根本没做去应力处理,赶紧换,别等出了问题再后悔。
做供应链这么久,我最大的感受是,机加工件没有"小事"。你今天在样件上省的那点时间,最后都会变成售后的大麻烦。