工业磨具:选型避坑、损耗管控与最新场景应用实操
上周去苏州一家做新能源汽车铝合金结构件的工厂,车间主任拉着我吐槽,说上个月换的一批砂轮磨具,刚上线3天就崩边,整批报废了27块电池托盘,直接损失小十万。哦对了,后来我们过去测,发现他们选的磨具结合剂是陶瓷的,干磨铝合金的时候切屑直接粘在砂眼上,磨粒还没发挥作用就被堵死了,换了树脂结合剂的带半封闭气孔的磨具,现在崩边的问题直接没了。说起来都是没做小试就批量换磨具闹的。
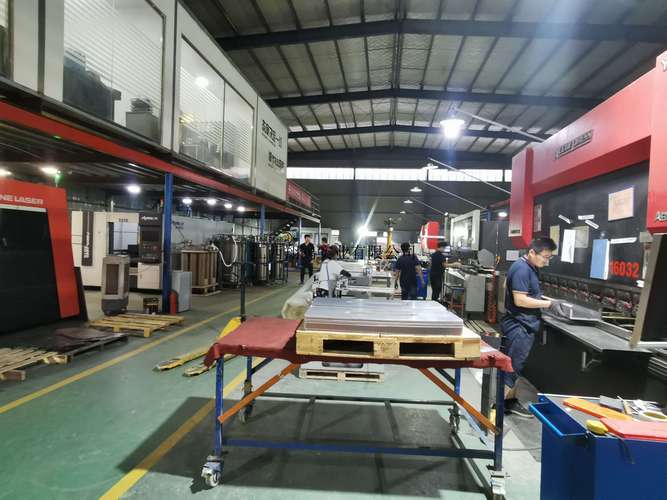
 新能源汽车铝合金结构件打磨工位磨具应用现场
比如加工6系铝合金这种粘韧的材料,你要是选普通棕刚玉磨具,磨下来的软切屑会直接嵌在磨粒的间隙里,磨具表面跟涂了一层铝箔似的,根本没有切削能力,最后全是靠摩擦把工件蹭热,轻则工件变形,重则直接烧出黑斑。选这类材料的磨具,就得挑带半封闭气孔、结合剂强度稍低的树脂磨具,磨钝的磨粒能及时脱落,露出新的锋利磨粒,切屑也能顺着气孔排出去,不会堵在表面。
问:我这边是做铸铁件粗磨的,之前一直用棕刚玉磨具,最近想提效,是不是换粒度更粗的就行?
答:别上来就换粒度。你先测下你现在的磨具每小时的金属去除量,要是已经到了同规格磨具的额定上限,换粗粒度最多提15%的效率,还容易把工件表面磨出深划痕,后续精磨工序要多花一倍时间。真想提效,先试试换带多孔结构的陶瓷结合剂磨具,切屑能直接从孔里排出去,我们给潍坊一家铸铁厂测过,同功率下去除量能提40%,工件表面粗糙度还能降2个Ra等级。
车间磨具磨损厚度检测操作现场
说真的,我见过太多车间的设备员,为了省那点磨具钱,硬撑着用钝的磨具,最后机床主轴因为负载太大出了问题,修一次主轴大几万,算下来能买几百片磨具。亏不亏啊。
问:我们车间的磨具总是出现不规则的掉块,不是正常磨损,是啥原因?
答:先查三个点:第一,磨具装夹的时候是不是对中偏差超过0.05mm了?偏一点的话,转起来径向跳动太大,离心力直接把边缘的磨块甩下来。第二,开机的时候是不是直接拉满转速?磨具从静止到额定转速要留30秒的升速时间,上来就满速,结合剂内部的应力没释放,很容易崩块。第三,磨削的时候是不是吃刀量突然加太大?比如本来每刀吃0.2mm,突然一下干到1mm,冲击力直接把磨具砸裂。这三个问题排完,90%的不规则掉块都能解决。
2024年磨具的新应用:别只盯着传统的金属加工
现在很多人对磨具的认知还停留在“车间里的砂轮”,其实最近这两年,新能源、光伏、半导体行业带起来的超硬磨具增量,已经快把传统磨具的市场占比追平了。我们去年做的行业调研,2023年国内超硬磨具的市场规模已经突破220亿,其中60%的增量都来自这些新兴行业。
比如光伏行业的硅片切割,之前用的砂浆切割效率低,现在换成金刚石线锯磨具,切割速度能提3倍,硅片的总厚度偏差能控制在5微米以内,国内厂家做的线锯,现在已经比进口产品的稳定性还强。还有第三代半导体碳化硅衬底的研磨,之前要靠进口的树脂结合剂金刚石磨具,现在国内的产品已经能把衬底的表面粗糙度降到Ra0.2纳米,完全满足芯片制造的要求。就连3D打印的钛合金件后处理,现在都用上了带磨粒的柔性无纺布磨轮,比传统的硬砂轮效率高3倍,还不会把薄壁的打印件磨变形。
不过话说回来,新的磨具出来,也不是说老的就没用了。比如普通的棕刚玉磨具,用来磨普通的碳钢件,性价比还是最高的,没必要为了追新去花大价钱买超硬磨具,成本划不来。对吧?
✅ 不管换什么新磨具,先拿10件以内的小批量工件试跑,测完去除效率、表面粗糙度、磨损率再批量上线,别上来就全换。
❗ 磨具采购别光算单片的价格,要算每磨一件工件的磨具成本,有时候单片贵2块钱,但是使用寿命长3倍,算下来单件成本反而降60%。
💡 现在很多超硬磨具的供应商都可以提供免费的试磨服务,别不好意思要,让他们带着磨具到车间现场试,比在实验室测的参数靠谱多了。
选型别只看硬度参数:车间里踩过的最冤的坑
很多采购拿着供应商给的参数表对着硬度、粒度、结合剂类型一项项卡,根本不考虑自己车间的磨削是干磨还是湿磨、工件的材质是硬脆的还是粘韧的、机床的刚性够不够,最后买回来的磨具要么堵屑要么磨不动,换谁都得吐槽。 新能源汽车铝合金结构件打磨工位磨具应用现场
比如加工6系铝合金这种粘韧的材料,你要是选普通棕刚玉磨具,磨下来的软切屑会直接嵌在磨粒的间隙里,磨具表面跟涂了一层铝箔似的,根本没有切削能力,最后全是靠摩擦把工件蹭热,轻则工件变形,重则直接烧出黑斑。选这类材料的磨具,就得挑带半封闭气孔、结合剂强度稍低的树脂磨具,磨钝的磨粒能及时脱落,露出新的锋利磨粒,切屑也能顺着气孔排出去,不会堵在表面。
问:我这边是做铸铁件粗磨的,之前一直用棕刚玉磨具,最近想提效,是不是换粒度更粗的就行?
答:别上来就换粒度。你先测下你现在的磨具每小时的金属去除量,要是已经到了同规格磨具的额定上限,换粗粒度最多提15%的效率,还容易把工件表面磨出深划痕,后续精磨工序要多花一倍时间。真想提效,先试试换带多孔结构的陶瓷结合剂磨具,切屑能直接从孔里排出去,我们给潍坊一家铸铁厂测过,同功率下去除量能提40%,工件表面粗糙度还能降2个Ra等级。
磨具的损耗管控:别等磨到铁基体才想起换
很多车间对磨具的更换逻辑特别简单——用到完全露出来内部的铁基体才换,觉得这样才是把磨具用透了。真的亏。 磨具的最佳更换节点是有效磨层磨损到总厚度的1/3的时候。这个阶段的磨粒自锐性最好,磨削阻力最低,机床的功率负载最稳。要是硬撑到磨层剩下1/4厚度,磨粒早就被磨钝了,磨削功率能涨30%以上,不仅费电,还容易因为局部温度太高把工件表面烧出氧化层,后续还要多花工序处理。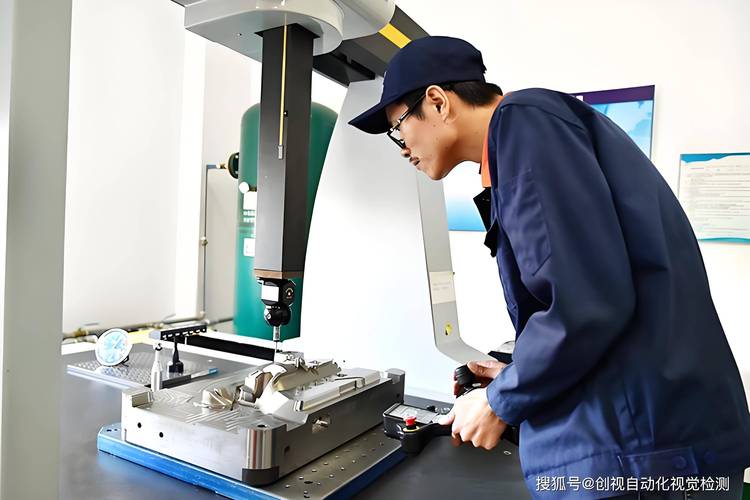 车间磨具磨损厚度检测操作现场
说真的,我见过太多车间的设备员,为了省那点磨具钱,硬撑着用钝的磨具,最后机床主轴因为负载太大出了问题,修一次主轴大几万,算下来能买几百片磨具。亏不亏啊。
问:我们车间的磨具总是出现不规则的掉块,不是正常磨损,是啥原因?
答:先查三个点:第一,磨具装夹的时候是不是对中偏差超过0.05mm了?偏一点的话,转起来径向跳动太大,离心力直接把边缘的磨块甩下来。第二,开机的时候是不是直接拉满转速?磨具从静止到额定转速要留30秒的升速时间,上来就满速,结合剂内部的应力没释放,很容易崩块。第三,磨削的时候是不是吃刀量突然加太大?比如本来每刀吃0.2mm,突然一下干到1mm,冲击力直接把磨具砸裂。这三个问题排完,90%的不规则掉块都能解决。
2024年磨具的新应用:别只盯着传统的金属加工
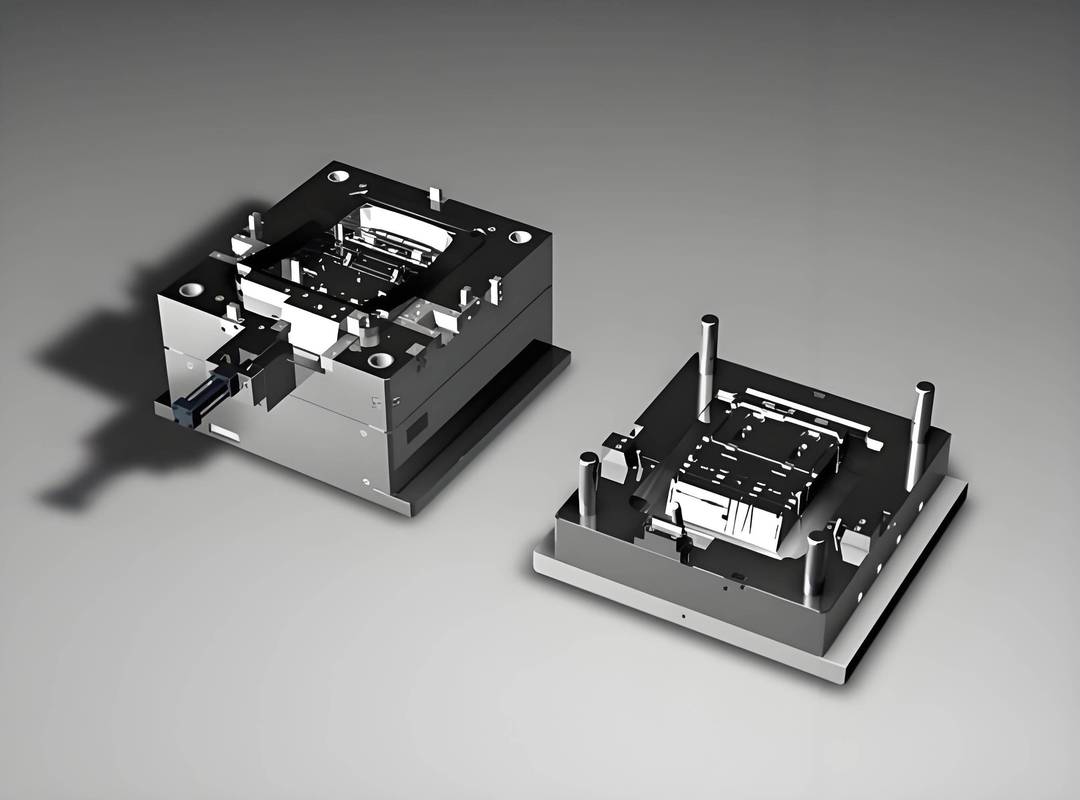 2024年磨具的新应用:别只盯着传统的金属加工
现在很多人对磨具的认知还停留在“车间里的砂轮”,其实最近这两年,新能源、光伏、半导体行业带起来的超硬磨具增量,已经快把传统磨具的市场占比追平了。我们去年做的行业调研,2023年国内超硬磨具的市场规模已经突破220亿,其中60%的增量都来自这些新兴行业。
比如光伏行业的硅片切割,之前用的砂浆切割效率低,现在换成金刚石线锯磨具,切割速度能提3倍,硅片的总厚度偏差能控制在5微米以内,国内厂家做的线锯,现在已经比进口产品的稳定性还强。还有第三代半导体碳化硅衬底的研磨,之前要靠进口的树脂结合剂金刚石磨具,现在国内的产品已经能把衬底的表面粗糙度降到Ra0.2纳米,完全满足芯片制造的要求。就连3D打印的钛合金件后处理,现在都用上了带磨粒的柔性无纺布磨轮,比传统的硬砂轮效率高3倍,还不会把薄壁的打印件磨变形。
不过话说回来,新的磨具出来,也不是说老的就没用了。比如普通的棕刚玉磨具,用来磨普通的碳钢件,性价比还是最高的,没必要为了追新去花大价钱买超硬磨具,成本划不来。对吧?
✅ 不管换什么新磨具,先拿10件以内的小批量工件试跑,测完去除效率、表面粗糙度、磨损率再批量上线,别上来就全换。
❗ 磨具采购别光算单片的价格,要算每磨一件工件的磨具成本,有时候单片贵2块钱,但是使用寿命长3倍,算下来单件成本反而降60%。
💡 现在很多超硬磨具的供应商都可以提供免费的试磨服务,别不好意思要,让他们带着磨具到车间现场试,比在实验室测的参数靠谱多了。