钣金加工的落地真相:2024年车间里没人明说的实操逻辑
别再把钣金当成“铁板敲弯”的粗活了。
我上周在长三角某新能源配套厂的车间里站了3个小时,看着3万瓦的光纤激光头在12mm厚的碳钢板上扫过,切出来的边连毛刺都要拿放大镜找,旁边的折弯机配着实时回弹补偿系统,折出来的机柜角度差连0.2度都不到——这和我刚入行时那种拿火烤、大锤敲的作坊式加工,根本不是一个物种。
 2024年车间3万瓦光纤激光切割钣金现场
问:为什么我发的同一张图纸,不同钣金厂给的报价差能到30%?
答:别光比单价,先看对方的工艺链覆盖度。能自己做激光切、折弯、焊接、喷涂全流程的厂,不需要外协转单,光中间的物流、二次装夹的损耗就能压下来15%以上;另外要问清楚对方给你留的工艺冗余——是按行业最低标准做,还是给你留了后续装配的公差余量,后者贵点但不会让你在总装环节因为零件差2mm返工到崩溃。
上次遇到个客户,找了个报价比市场价低20%的小厂做储能机柜的钣金件,结果对方为了省成本,把钢板厚度从要求的2mm换成了1.8mm,最后做出来的机柜承重不达标,整批货全部返工,光耽误的项目交付违约金就够付三次加工费了。这种亏,真的没必要吃。
带实时角度补偿的数控钣金折弯机加工现场
问:自己设计钣金件的时候,怎么留折弯余量才能少走弯路?
答:别硬套网上的固定展开系数表。只要是厚度超过2mm的板,尤其是铝合金、高强度不锈钢这类回弹大的材质,设计阶段就和钣金厂的工艺工程师碰一次——对方现场测一下你用的材料批次的实际回弹值,比你对着通用公式算出来的展开尺寸靠谱10倍。另外记住,折弯边的最小高度不要低于板厚的3倍加折弯半径,不然折出来的边会歪成斜角,根本装不上。
💡 现在头部的钣金厂都在SolidWorks、UG里嵌了自动展开插件,你在软件里画完图,插件直接自动算展开尺寸、自动校验折弯干涉,比你自己对着公式算半天靠谱多了,还不容易出低级错误。
上次去个小厂谈合作,老板拍着胸脯说自己的折弯机是数控的,结果进去一看,连角度传感器都没装,折个板还要拿角度尺挨个量,我当时就转身走了。这种设备配置,给你报再低的价也不敢接啊,万一整批折出来角度都不对,返工的成本谁承担?
别被参数表骗了:钣金加工的核心成本从来不是材料
说真的,我见过太多刚入行的采购,抱着网上的钣金报价表来砍价,张口就问“304不锈钢板你们怎么卖这么贵,我算下来材料成本才多少”。 太天真了。 真正决定钣金加工成本的,从来不是你买的钢板多少钱一吨,是同批次钢板的套料利用率,是折弯排程的换模时间,是焊接后打磨的人工成本,是前处理喷涂的良率。2024年现在头部的配套厂,都上了AI自动套料系统,把不同客户的同材质、同厚度零件自动排版,把钢板利用率从以前的65%拉到82%——这部分省下来的材料成本,就是能给客户让价的空间。那些还在靠老师傅在CAD图上手动摆零件的小作坊,根本打不过这种效率差。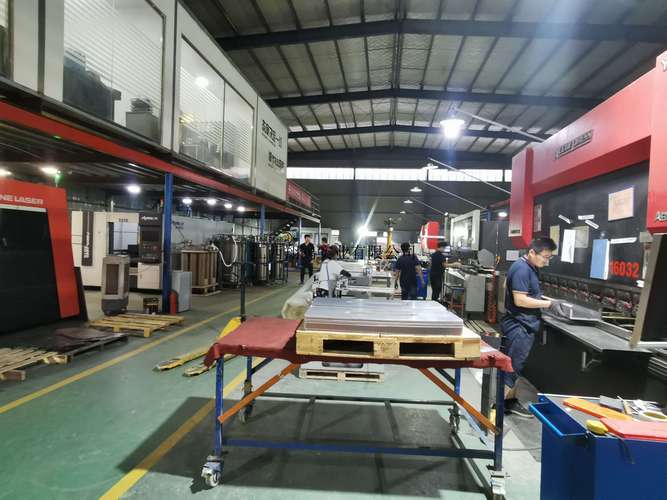 2024年车间3万瓦光纤激光切割钣金现场
问:为什么我发的同一张图纸,不同钣金厂给的报价差能到30%?
答:别光比单价,先看对方的工艺链覆盖度。能自己做激光切、折弯、焊接、喷涂全流程的厂,不需要外协转单,光中间的物流、二次装夹的损耗就能压下来15%以上;另外要问清楚对方给你留的工艺冗余——是按行业最低标准做,还是给你留了后续装配的公差余量,后者贵点但不会让你在总装环节因为零件差2mm返工到崩溃。
上次遇到个客户,找了个报价比市场价低20%的小厂做储能机柜的钣金件,结果对方为了省成本,把钢板厚度从要求的2mm换成了1.8mm,最后做出来的机柜承重不达标,整批货全部返工,光耽误的项目交付违约金就够付三次加工费了。这种亏,真的没必要吃。
折弯环节的隐形坑:90%的报废都和回弹有关
很多人对钣金折弯的认知,还停留在“把板塞进机器,压一下就出90度角”。 根本不是。 不同厚度、不同材质、甚至同一材质不同批次的板,折弯后的回弹量天差地别。比如2mm厚的304不锈钢,折90度的话,回弹角度可能有2-3度,要是你不提前补角度,最后折出来的角就是92度,装到机柜上缝隙能塞进去一个手指。以前老师傅做这个活,要折好几个试片反复调参数,半天才能找到合适的折弯深度,现在的新设备配了折弯实时回弹补偿,折第一刀的时候就通过传感器测实际角度,自动调整下压深度,30秒就能调出合格参数,第一块出来就达标。 我见过最离谱的一个项目,客户给的图纸是2.5mm厚的6061铝板折U型槽,要求角度90度正负0.3度,以前做这个活,至少要折10块试片调参数,现在机器30秒就调完了,第一块出来就合格。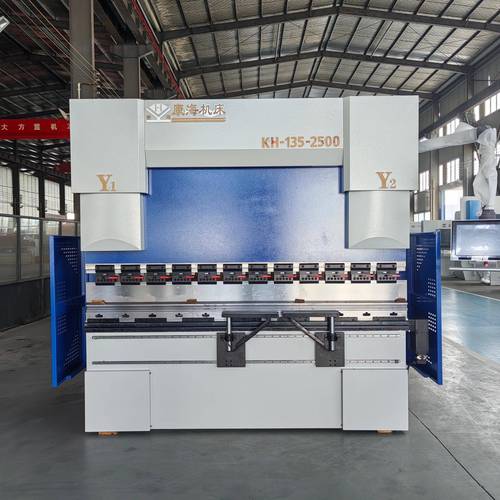 带实时角度补偿的数控钣金折弯机加工现场
问:自己设计钣金件的时候,怎么留折弯余量才能少走弯路?
答:别硬套网上的固定展开系数表。只要是厚度超过2mm的板,尤其是铝合金、高强度不锈钢这类回弹大的材质,设计阶段就和钣金厂的工艺工程师碰一次——对方现场测一下你用的材料批次的实际回弹值,比你对着通用公式算出来的展开尺寸靠谱10倍。另外记住,折弯边的最小高度不要低于板厚的3倍加折弯半径,不然折出来的边会歪成斜角,根本装不上。
💡 现在头部的钣金厂都在SolidWorks、UG里嵌了自动展开插件,你在软件里画完图,插件直接自动算展开尺寸、自动校验折弯干涉,比你自己对着公式算半天靠谱多了,还不容易出低级错误。
上次去个小厂谈合作,老板拍着胸脯说自己的折弯机是数控的,结果进去一看,连角度传感器都没装,折个板还要拿角度尺挨个量,我当时就转身走了。这种设备配置,给你报再低的价也不敢接啊,万一整批折出来角度都不对,返工的成本谁承担?