拉拔工艺实操指南:从模具匹配到异形件精度控制的一线落地经验
上周在苏州的精密五金拉拔车间蹲了三天,亲眼见老师傅把之前卡了半个月的0.02mm公差问题给解决了——不是什么黑科技,就是把之前用错的聚晶金刚石模具换成了涂层钨钢模,外加把乳化液的浓度从8%调到了12%。
说实话,很多人对拉拔的认知还停留在“把金属硬拽过模具变细”的阶段,真到车间实操的时候,随便一个变量没对准,轻则表面划痕、尺寸超差,重则整批料报废、模具崩裂。
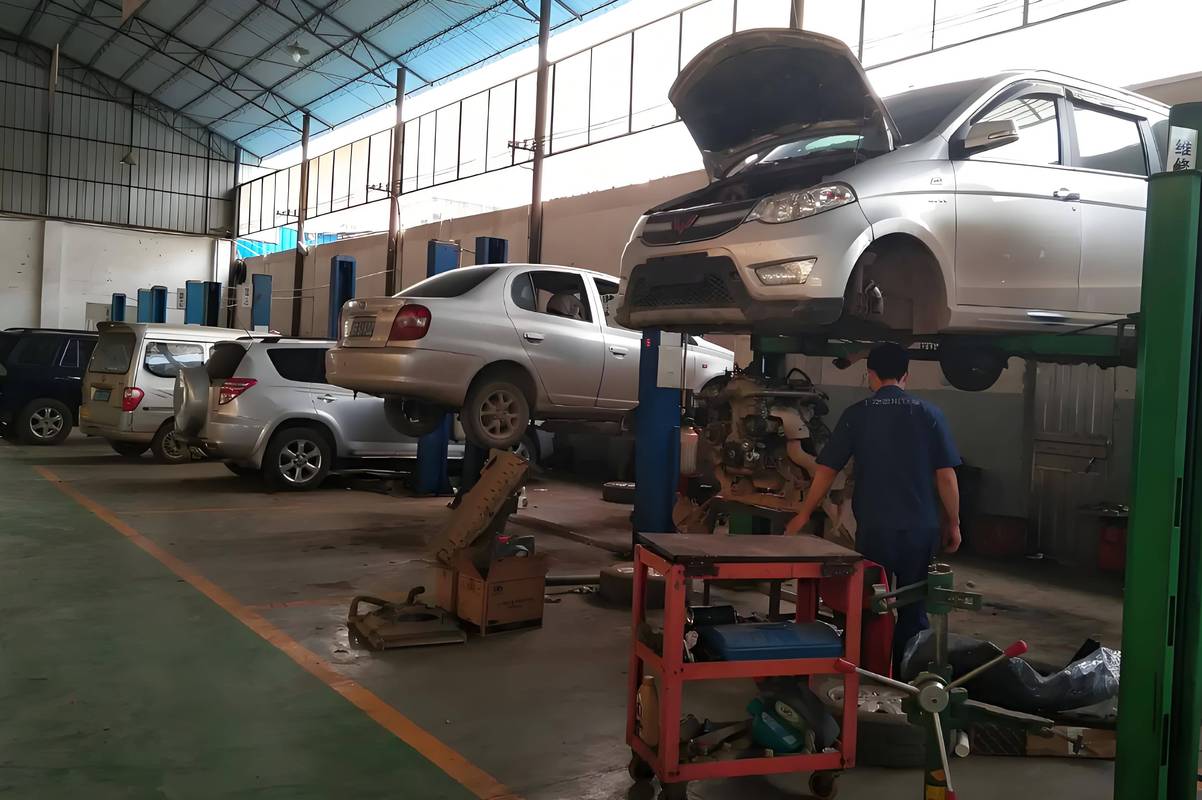
 精密冷拉拔模具配调现场实拍
这里要特别提醒,不是越贵的模具越好。之前有个做汽车紧固件的客户,为了提高生产效率,给拉45号钢的工序全换了聚晶金刚石模具,结果花了十几万,模具寿命反而比之前的硬质合金模低了30%——原因很简单,聚晶金刚石和钢铁材料的粘结倾向强,拉拔过程中很容易出现材料粘模,反而加剧了模具磨损。
问:我们车间拉304不锈钢圆棒,之前用的普通硬质合金模具,拉3吨料就出现表面拉痕,换了好几个供应商的模具都没解决,问题出在哪?
答:别先怪模具质量。304不锈钢的加工硬化率是低碳钢的2.3倍,你单道次缩径率卡到20%的时候,模具接触区的局部温度能冲到300℃以上,普通无涂层的硬质合金根本扛不住这个温度下的粘结磨损——换成带TiAlN涂层的硬质合金模,同时把后道次的缩径率降到12%以内,基本能把模具寿命拉到12吨以上,拉痕问题直接消掉。
拉拔生产线高压润滑喷嘴安装角度实拍
这里还要说个容易被忽略的细节:乳化液的浓度不是越高越好。拉低碳钢的时候,浓度太高反而会让润滑膜的附着力下降,容易在拉拔过程中脱落;拉不锈钢和钛合金的时候,浓度太低,膜的强度不够,扛不住高压。我们现在一般给客户的建议是,拉低碳钢浓度控制在5%-8%,拉不锈钢、钛合金浓度控制在10%-15%,别凭感觉乱调。
问:我们拉小直径的焊丝用的是干式拉拔,全程不用乳化液,是不是就不用考虑润滑的问题了?
答:大错特错。干式拉拔靠的是坯料表面提前生成的固体皂化膜,你要是前处理的磷化膜厚度不够,或者皂化槽的温度低了10℃,那层薄得像纸的皂膜在经过模具锥面的时候直接被刮掉,拉出来的焊丝不光是表面有划痕,延伸率还能掉30%——我去年碰到过一个做气保焊丝的客户,就是因为皂化槽的加热管坏了,槽里的温度从80℃掉到65℃,连续3吨的焊丝通不过反复弯曲测试,全返厂重新做前处理,光人工和材料损失就快十万。
异形拉拔的精度控制:别迷信设备刚性,靠的是孔型的渐进设计
很多人做异形拉拔,比如六角钢、薄壁矩形管、异型材,总觉得只要拉拔机的拉力够大、刚性够好,就能拉出精度合格的件。
真不是。
去年我们帮一个客户调整薄壁矩形管的拉拔工艺,客户之前是单道次直接把圆管挤成矩形,壁厚1.2mm、边长20mm的管,拉出来四个角的壁厚差了0.3mm,客户怎么调设备都没用,以为是设备精度不够。其实问题根本不在设备上——单道次大变形的时候,矩形四个角的金属流动速度比平面区慢太多,金属挤不过去,就会把侧壁的料拉薄。
后来我们把孔型改成了三道次渐进变形:第一道光把圆管压成带大圆角的扁椭圆,第二道压成接近矩形的过渡形,第三道做精整到最终尺寸,调整完之后,壁厚差直接控制到0.03mm以内,完全达到了客户的要求。
❗ 这里要敲个警钟:异形拉拔最忌讳的就是单道次大变形,局部金属流动跟不上,要么开裂,要么尺寸飘。现在行业里新的实践是,在孔型设计的时候用有限元模拟金属流动的轨迹,提前把每个道次的变形量分配好,比之前靠老师傅经验试错的效率高太多。
这两年不少拉拔车间开始配在线激光测径仪,实时监测拉拔过程中的外径尺寸,偏差超过0.01mm就自动调整拉拔机的运行速度。之前人工抽检半小时测一次,废品率能到3%,现在上了这套系统,废品率直接降到0.2%不到。
别不信。苏州那家做精密电机轴的厂,去年上了这套系统,光废品损失每个月就少了四万多。
拉拔最容易踩的第一个坑:模具和坯料的匹配逻辑
很多新入行的工艺员选模具,只看最终要的直径,根本不考虑坯料的材质、加工硬化率和单道次缩径率的匹配。 举个最常见的例子:Q235低碳钢的塑性好,单道次缩径率最高可以到30%,但换成45号中碳钢,因为碳含量高,塑性差,单道次缩径率超过22%,就很容易在坯料表面出现肉眼难辨的微裂纹,后续做热处理的时候直接开裂。要是再换成钛合金,单道次缩径率超过15%,拉拔过程中的变形抗力会直接跳涨40%,轻则拉不动,重则把坯料扯断在模具里。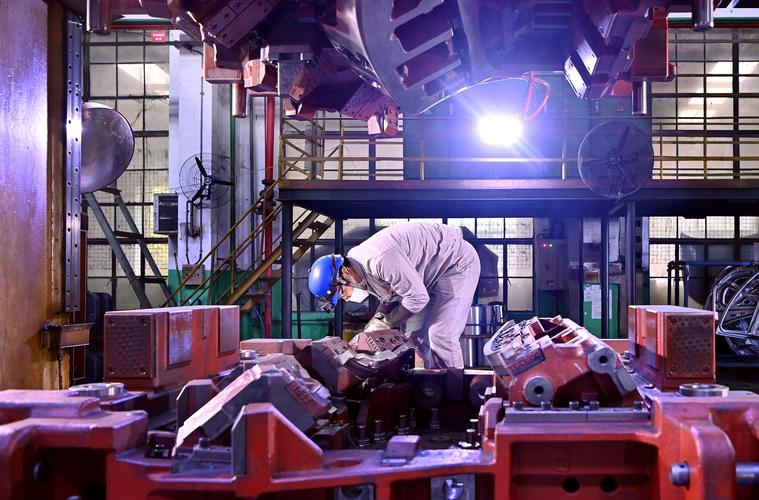 精密冷拉拔模具配调现场实拍
这里要特别提醒,不是越贵的模具越好。之前有个做汽车紧固件的客户,为了提高生产效率,给拉45号钢的工序全换了聚晶金刚石模具,结果花了十几万,模具寿命反而比之前的硬质合金模低了30%——原因很简单,聚晶金刚石和钢铁材料的粘结倾向强,拉拔过程中很容易出现材料粘模,反而加剧了模具磨损。
问:我们车间拉304不锈钢圆棒,之前用的普通硬质合金模具,拉3吨料就出现表面拉痕,换了好几个供应商的模具都没解决,问题出在哪?
答:别先怪模具质量。304不锈钢的加工硬化率是低碳钢的2.3倍,你单道次缩径率卡到20%的时候,模具接触区的局部温度能冲到300℃以上,普通无涂层的硬质合金根本扛不住这个温度下的粘结磨损——换成带TiAlN涂层的硬质合金模,同时把后道次的缩径率降到12%以内,基本能把模具寿命拉到12吨以上,拉痕问题直接消掉。
很多人忽略的拉拔核心变量:润滑系统的实际作用边界
不少人觉得拉拔的时候上润滑,就是为了给模具降温,减少摩擦。真的是这样吗? 不对。💡 拉拔过程中润滑的核心作用,是在坯料和模具的接触界面形成一层连续的边界润滑膜,一旦这层膜在高压下被挤破,金属直接和模具钢接触,别说拉出来的件表面有划痕,模具的磨损速度能翻5倍都不止。 之前碰到过一个做航空钛合金细棒的客户,连续半个月出现拉断的问题,换了模具、调了拉力都没用,最后查了半天,是润滑系统的高压喷嘴角度歪了,乳化液根本没喷到模具入口的锥面区——等于坯料是干蹭着模具过去的,能不断才怪。 拉拔生产线高压润滑喷嘴安装角度实拍
这里还要说个容易被忽略的细节:乳化液的浓度不是越高越好。拉低碳钢的时候,浓度太高反而会让润滑膜的附着力下降,容易在拉拔过程中脱落;拉不锈钢和钛合金的时候,浓度太低,膜的强度不够,扛不住高压。我们现在一般给客户的建议是,拉低碳钢浓度控制在5%-8%,拉不锈钢、钛合金浓度控制在10%-15%,别凭感觉乱调。
问:我们拉小直径的焊丝用的是干式拉拔,全程不用乳化液,是不是就不用考虑润滑的问题了?
答:大错特错。干式拉拔靠的是坯料表面提前生成的固体皂化膜,你要是前处理的磷化膜厚度不够,或者皂化槽的温度低了10℃,那层薄得像纸的皂膜在经过模具锥面的时候直接被刮掉,拉出来的焊丝不光是表面有划痕,延伸率还能掉30%——我去年碰到过一个做气保焊丝的客户,就是因为皂化槽的加热管坏了,槽里的温度从80℃掉到65℃,连续3吨的焊丝通不过反复弯曲测试,全返厂重新做前处理,光人工和材料损失就快十万。
异形拉拔的精度控制:别迷信设备刚性,靠的是孔型的渐进设计
 异形拉拔的精度控制:别迷信设备刚性,靠的是孔型的渐进设计
很多人做异形拉拔,比如六角钢、薄壁矩形管、异型材,总觉得只要拉拔机的拉力够大、刚性够好,就能拉出精度合格的件。
真不是。
去年我们帮一个客户调整薄壁矩形管的拉拔工艺,客户之前是单道次直接把圆管挤成矩形,壁厚1.2mm、边长20mm的管,拉出来四个角的壁厚差了0.3mm,客户怎么调设备都没用,以为是设备精度不够。其实问题根本不在设备上——单道次大变形的时候,矩形四个角的金属流动速度比平面区慢太多,金属挤不过去,就会把侧壁的料拉薄。
后来我们把孔型改成了三道次渐进变形:第一道光把圆管压成带大圆角的扁椭圆,第二道压成接近矩形的过渡形,第三道做精整到最终尺寸,调整完之后,壁厚差直接控制到0.03mm以内,完全达到了客户的要求。
❗ 这里要敲个警钟:异形拉拔最忌讳的就是单道次大变形,局部金属流动跟不上,要么开裂,要么尺寸飘。现在行业里新的实践是,在孔型设计的时候用有限元模拟金属流动的轨迹,提前把每个道次的变形量分配好,比之前靠老师傅经验试错的效率高太多。
这两年不少拉拔车间开始配在线激光测径仪,实时监测拉拔过程中的外径尺寸,偏差超过0.01mm就自动调整拉拔机的运行速度。之前人工抽检半小时测一次,废品率能到3%,现在上了这套系统,废品率直接降到0.2%不到。
别不信。苏州那家做精密电机轴的厂,去年上了这套系统,光废品损失每个月就少了四万多。