被低估的挤压工艺:撑起新能源汽车轻量化的隐形骨架
上周去常熟的一家铝挤压厂蹲了三天,回来差点把之前写的旧文稿全删了。
真的太颠覆了。
之前我对挤压的印象,还停留在建材市场里堆得老高的铝合金门窗框,粗、重、精度差,挤完了还要靠工人打磨半天才能用。结果到车间里才发现,现在的挤压生产线,根本不是我记忆里那个轰鸣得人站不稳、地上全是铝屑的老厂房。
被误解了几十年的挤压,根本不是“粗笨加工”
很多人对挤压的认知,还停留在“把加热的铝锭硬塞进模具孔里挤出来”的粗加工阶段。
大错特错。
现在的精密挤压,能把6061铝合金的壁厚做到0.3mm——差不多就是三张A4纸叠起来的厚度。那种带十几个复杂空腔的截面,你换个机加工试试?别说成本翻十倍,你连加工的装夹方案都想不出来。
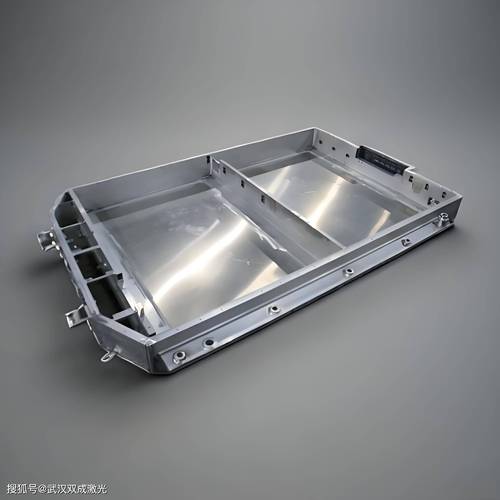 新能源汽车电池托盘精密铝挤压型材截面
问:挤压出来的型材表面粗糙度能达到多少?需要后续打磨吗?
答:现在用带氮化钛涂层的硬质合金挤压模具,配真空排气装置,挤出来的6061-T6型材表面Ra能稳定在1.6,完全满足车规级零件的表面要求,根本不用粗打磨,省下来的后处理成本能占到总加工费的30%。
说真的,之前行业里有个流传了十几年的误区,觉得挤压就是低端产能,全是过剩的大路货。
错得离谱。
普通的建筑铝型材挤压确实过剩,几万吨的产能放在那里没人要,但能做车规级复杂截面的精密挤压产能,现在全行业都在抢。就拿特斯拉的4680电池托盘来说,整个托盘是6米通长的挤压型材,没有拼接焊缝,抗扭强度比焊接拼接的结构高40%,重量还轻22%。前两年国内没几个厂能稳定挤出来,要么是模具挤个几十米就开裂掉块,要么是型材内部有残余应力,放半个月自己就弯了。现在靠改进模具钢配方、优化挤压速度曲线,这个难题早就被国内厂家啃下来了。
现在的挤压工艺,已经卷到“微结构定制”的程度了
很多人以为挤压就是挤个空管子出来。
早就不是了。
现在的挤压模具,能直接在型材的内壁、外壁做出微米级的微结构。比如给新能源车做的电池冷板,直接在挤压的时候把0.2mm厚的散热鳍片和流道挤成一体,根本不用后续把鳍片焊到板面上,没有焊接点就不会有漏液的风险,散热效率还能提升18%。
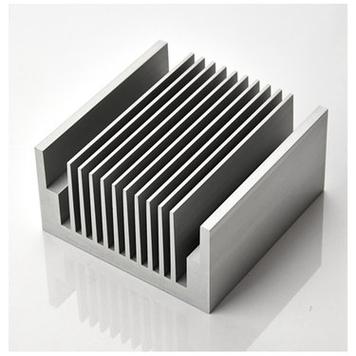 带集成散热鳍片的新能源汽车铝挤压型材实物
我之前在上海的工业展上见过一套连动线的挤压生产线,挤出来的型材直接走传送带进在线检测工位,激光扫一遍尺寸、光谱测一遍成分,不合格的段直接切下来进回收炉,合格的料直接送到旁边的CNC工位打定位孔、切长度,整个生产线120米长,就配了3个工人,全是盯着屏幕看数据的。
问:挤压的长尺寸型材怎么控制直线度?会不会放久了自己弯?
答:现在的生产线都配了自动牵引机,挤出来的料从模具口出来就被牵引机稳稳抓住,以和挤出速度完全匹配的速度往前走,内应力在牵引的过程中就慢慢释放了,6米长的型材直线度能控制在0.5mm以内,根本不用后续上设备校直。那种老工艺挤出来的料,放仓库三天自己弯成弓的事,现在在正规精密挤压厂里早就见不到了。
💡 这里给做供应链的朋友提个醒,选挤压供应商别光看他的挤压机吨位大不大,重点看他有没有在线的全尺寸检测设备——那些靠人工拿卡尺量尺寸的厂,做个建筑材还行,做车规零件真的要慎重,上次有个车企的供应商因为挤压的型材壁厚偏差超了0.1mm,装到电池托盘上之后密封不住,整批货被退,损失了两百多万,真的是亏到肉疼。
别光盯着铝,这些材料的挤压已经在悄悄抢市场了
 别光盯着铝,这些材料的挤压已经在悄悄抢市场了
很多人一提到挤压,第一反应就是铝。
太局限了。
现在镁合金、碳纤维增强复合材料、甚至航空用的高温合金,都已经能用精密挤压做零件了。比如之前航空发动机的叶片榫根,全靠自由锻造做,材料利用率不到20%,现在用等温挤压,把温度控制在金属的再结晶温度附近,挤出来的零件晶粒更细,疲劳强度比锻造的还高15%,材料利用率能到70%,成本直接砍一半。
❗ 说句实在话,现在很多人还抱着“挤压就是低端建材加工”的老印象,等反应过来的时候,人家已经把车规、航空级的挤压产能占完了。原来大家买挤压设备全靠进口德国、日本的,现在宁波、苏州的设备厂做的1200吨伺服挤压机,能耗比进口的还低20%,价格才一半,连东南亚的制造厂都来国内抢订单。
不过话说回来,挤压工艺也不是万能的。它最擅长的就是等截面的长零件,把这个优势发挥到极致就够了。那种带复杂三维曲面的零件,还是得靠五轴加工或者3D打印,没必要硬往挤压上套。
上次和那个厂的技术总监聊天,他说现在最愁的不是没订单,是找不到能看懂挤压工艺图纸的工程师——很多刚毕业的机械生,连挤压的变形原理都搞不清,上来就给零件设计个变截面,根本没法生产,真的是行业里的小尴尬。