工业切割的现场真相:2024年没人再只盯着喷嘴参数了
上周去苏州相城的一家钣金厂,刚进门就听见车间主任拍着操作台骂。
骂啥?
新买的等离子切割设备,参数全按厂家给的最优值调的,切3mm冷轧钢还是挂渣,断面糙得能磨指甲。
我凑过去看了5分钟,就找到问题了——他的切割速度设慢了20%。就这么点事,折腾了三天,差点把新设备退了。
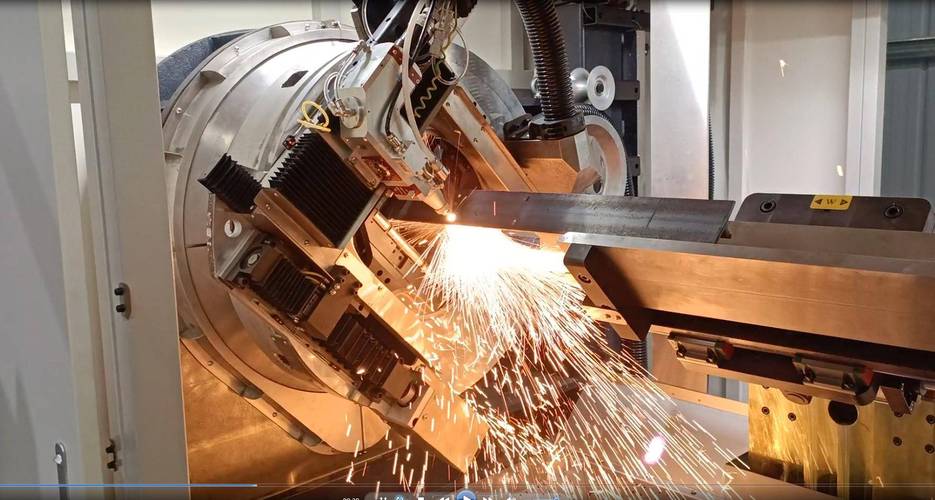
 2024钣金车间数控等离子切割切缝测量现场
别以为切缝宽只是费材料。
切缝宽了,后续的折弯、焊接都会出问题——比如切出来的板边有斜度,折弯的时候角度差个1度,整个配件就装不上。我去年在常州的一家车架厂,就因为切割的断面斜度超了2度,一批200个车架全部返工,光人工费就花了三万多。
问:我们厂切8mm以上的碳钢板,总觉得切缝宽得离谱,换了进口喷嘴也没用,问题出在哪?
答:别先怪喷嘴。90%的情况是你家的切割补偿值设错了——尤其是2023年之后新出的带自动调焦的等离子设备,很多操作工还在按3年前的旧参数设补偿,光这一项就能让切缝多宽0.2-0.3mm。我上次帮一家南通的船厂调,把补偿值从1.2mm改成0.8mm,每切一米省12克钢,一个月下来光边角料回收都多了两万多。
工业不锈钢激光切割氮气纯度检测现场
💡 别小看气体纯度对切割质量的影响:
2024数控激光切割自动排料系统操作界面
很多厂上了带视觉识别的切割系统,能自动识别板材上的缺陷、划痕,自动调整切割路径,不用老师傅盯着。系统10秒就能排完料,还比老师傅多省5%的材料。
不是老师傅没用了。
是现在的切割设备,把之前老师傅脑子里的经验,都变成算法了。说句不好听的,现在还在招“切割老师傅”当主力的厂,基本都是没跟上这波数字化的。去年我去温州的一家眼镜框切割厂,之前靠三个干了20年的老师傅排料,今年上了自动排料系统,两个老师傅就够了,剩下的转去做设备维护了,工资还比之前高。
❗ 最后提个醒:别随便网上找个切割参数就往自己设备上套。每家厂的气压、电压、板材厚度公差都不一样,去年有个浙江的老板,抄了同行的等离子切割参数,切出来的板全部报废,损失了十几万。
干了快20年工业切割的现场服务,我最烦的就是那些卖设备的吹“我们的设备能切所有材料”。
拉倒吧。
能把你常切的那几种材料切到最优,就已经是好设备了。
切割的核心从来不是“切透”,是“切得省”
很多刚入行的人对切割的理解,还停留在“把料切开就行”。 错。 现在原材料价格涨得凶,切缝宽度(kerf)每缩0.1mm,一年下来省的钢材够多养一个学徒。别觉得我夸张,我帮上海的一家汽车配件厂算过账:他们每天切12吨冷轧钢,切缝从1.8mm降到1.5mm,每天少废36公斤钢,一年下来光钢材成本就省了近10万。之前我去佛山的一家铝型材厂,他们切2mm的铝板,切缝是2.0mm,相当于每切一米就废2克铝,一年下来废的铝够买一辆宝马5系。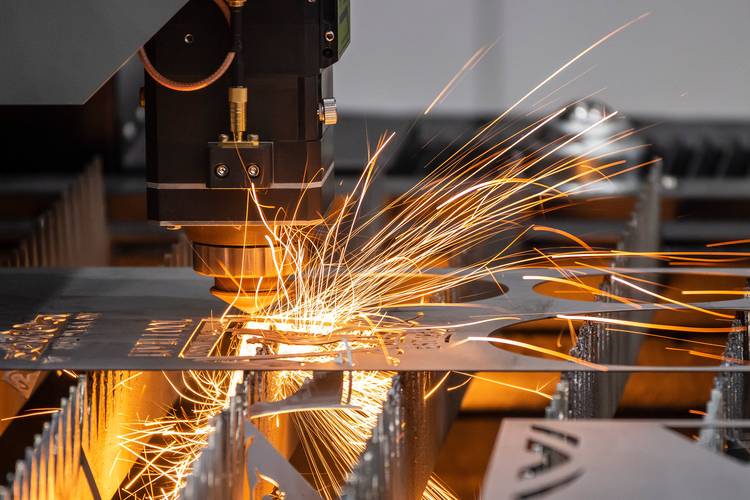 2024钣金车间数控等离子切割切缝测量现场
别以为切缝宽只是费材料。
切缝宽了,后续的折弯、焊接都会出问题——比如切出来的板边有斜度,折弯的时候角度差个1度,整个配件就装不上。我去年在常州的一家车架厂,就因为切割的断面斜度超了2度,一批200个车架全部返工,光人工费就花了三万多。
问:我们厂切8mm以上的碳钢板,总觉得切缝宽得离谱,换了进口喷嘴也没用,问题出在哪?
答:别先怪喷嘴。90%的情况是你家的切割补偿值设错了——尤其是2023年之后新出的带自动调焦的等离子设备,很多操作工还在按3年前的旧参数设补偿,光这一项就能让切缝多宽0.2-0.3mm。我上次帮一家南通的船厂调,把补偿值从1.2mm改成0.8mm,每切一米省12克钢,一个月下来光边角料回收都多了两万多。
被忽略的切割“隐形损耗”,比电费还贵
真的,我见过太多老板算小账亏大的。 上次去佛山的一家不锈钢橱柜厂,把切割用的氮气从99.99%换成99.5%,每立方省3块钱,结果每片板的打磨时间多了2分钟,一个月下来打磨工的加班费多了四万,这账算得过来吗?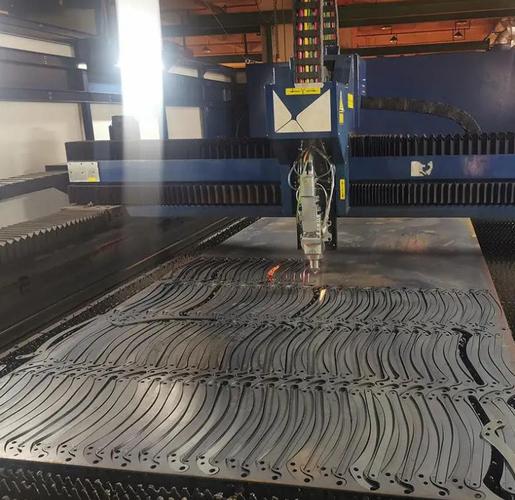 工业不锈钢激光切割氮气纯度检测现场
💡 别小看气体纯度对切割质量的影响:
- 切不锈钢用低于99.95%的氮气,断面会出现氧化层,后续打磨、喷塑的成本直接翻番
- 切碳钢用压缩空气当保护气,挂渣率能涨30%,而且断面容易生锈
- 激光切割用的氧气纯度低于99.5%,切厚板的时候容易出现断弧,废板率能到10%
2024年切割现场的新变化:没人再靠“老师傅经验”吃饭了
之前的切割车间,最金贵的就是干了二三十年的老师傅。 看一眼板材的弧度,就能算出怎么排料最省;听一眼切割的声音,就知道参数调对了没。 现在呢?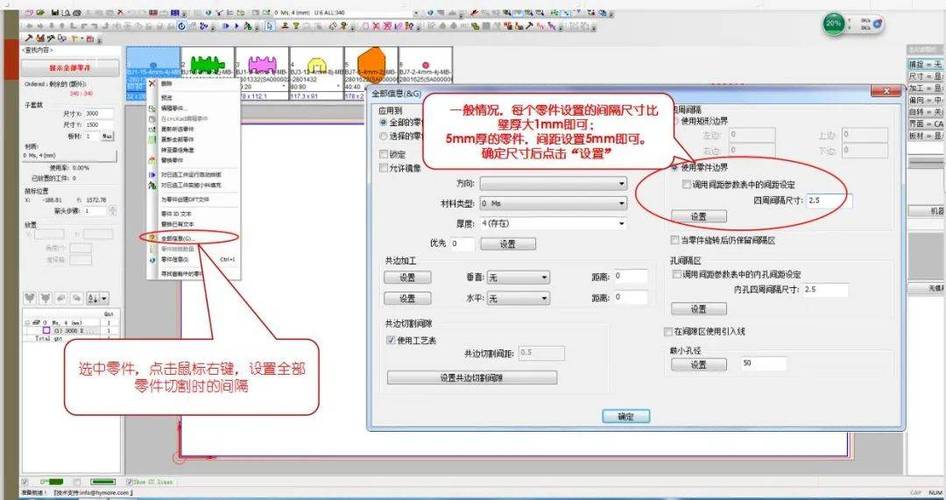 2024数控激光切割自动排料系统操作界面
很多厂上了带视觉识别的切割系统,能自动识别板材上的缺陷、划痕,自动调整切割路径,不用老师傅盯着。系统10秒就能排完料,还比老师傅多省5%的材料。
不是老师傅没用了。
是现在的切割设备,把之前老师傅脑子里的经验,都变成算法了。说句不好听的,现在还在招“切割老师傅”当主力的厂,基本都是没跟上这波数字化的。去年我去温州的一家眼镜框切割厂,之前靠三个干了20年的老师傅排料,今年上了自动排料系统,两个老师傅就够了,剩下的转去做设备维护了,工资还比之前高。
❗ 最后提个醒:别随便网上找个切割参数就往自己设备上套。每家厂的气压、电压、板材厚度公差都不一样,去年有个浙江的老板,抄了同行的等离子切割参数,切出来的板全部报废,损失了十几万。
干了快20年工业切割的现场服务,我最烦的就是那些卖设备的吹“我们的设备能切所有材料”。
拉倒吧。
能把你常切的那几种材料切到最优,就已经是好设备了。