热处理不是把铁烧红:精密工业制造里藏着的成本与精度真相
别信教科书那套。
我在长三角的精密热处理车间蹲了快12年,见过太多拿着国标手册来的采购、技术主管,进来摸了下刚出炉的齿轮就皱眉头——明明参数全对上了,为什么装到风电减速器上3个月就打齿?
很多人对热处理的印象还停留在“把铁块烧红了再丢水里”,觉得这是个没技术含量的粗活。真不是。
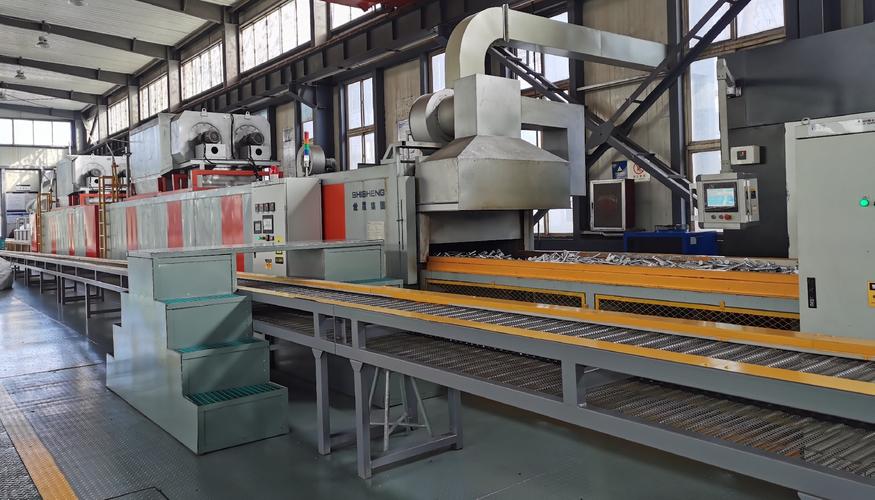
 精密齿轮真空热处理出炉现场
说白了,热处理的本质是在钢铁内部“重新排队”——把乱哄哄的碳原子、合金元素按照想要的结构摆整齐,让零件既有扛得住载荷的韧性,又有磨不坏的硬度。但就是这个“排队”的过程,藏着太多没法写在国标里的细节。
说个扎心的,去年有个做新能源电机轴的客户,找了三家厂打样,前两家的淬火变形量都超了0.02mm,根本装不进驱动电机的壳体,第三家一次过,你猜差在哪?不是设备贵,是人家把淬火油的搅拌流速从每秒0.8米调到了1.2米——就这点破事,没人会写在公开的工艺手册里。
很多厂做热处理,参数全卡着国标来:淬火温度多少,保温时间多少,冷却介质用什么,分毫不差,但出来的件就是不稳定。问题出在哪?出在没人盯着那些“看不见”的变量:装料的时候零件之间留的缝隙够不够,淬火油的老化程度到没到换的阈值,出炉的时候车间的室温是25℃还是35℃。这些东西,国标不会写,销售不会说,全靠一线工人攒了十几年的经验摸出来。
问:我们做的是普通45号钢的轴,总觉得淬火后硬度够但韧性差,是不是一定要加贵的真空炉?
答:别乱花钱。普通45号钢的轴,只要把回火时间从常规的2小时拉到3.5小时,把回火温度从560℃降到520℃,韧性至少提30%——我见过太多厂为了赶产能,回火少烧1小时,出来的件硬得像玻璃,摔地上就裂,这钱省的,最后售后赔的钱够买半炉好油。真要改,先把自己的回火工艺卡抠细,别一上来就砸钱换设备。
低压真空渗碳炉运行监控界面
不过话说回来,别觉得买了好设备就万事大吉。上个月去看一个厂,刚花2000万上的真空渗碳线,出来的件硬度不均,查了半天,是装料筐的摆放密度超了20%——工人为了多装货,塞得满满当当,气流根本循环不起来,再好的设备也白搭。
问:我们想上梯度热处理的工艺,预算有限,有没有不用换全新设备的折中方案?
答:有。别盯着全进口的线砸钱,先把现有老炉的炉温均匀性测一遍——我接触的厂里,80%的老炉炉温差能到±15℃,花几万块把老化的加热元件换了,加几个多点热电偶的温控点,把温差压到±5℃以内,再把渗碳阶段的碳势控制精度提上来,出来的件性能至少能提40%,比硬上全新设备划算多了。别听设备销售吹得天花乱坠,先把自己手里的设备摸透再说。
被骂了几十年的“玄学”,到底卡在哪
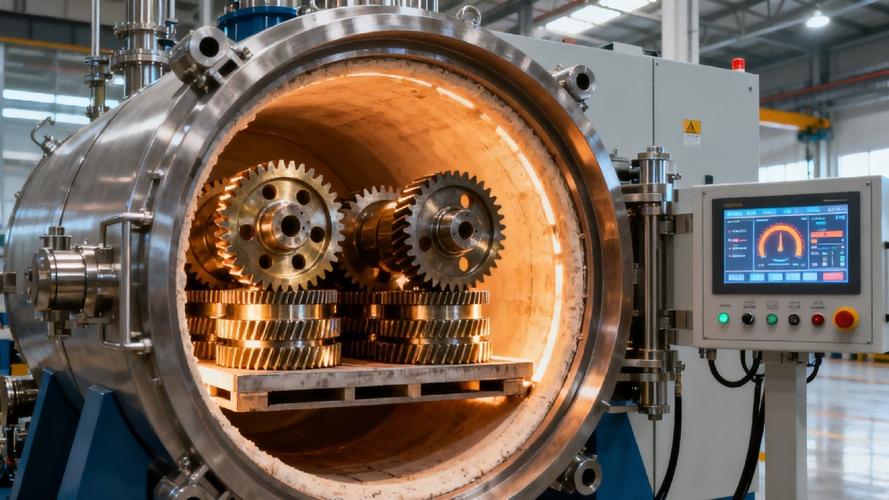 精密齿轮真空热处理出炉现场
说白了,热处理的本质是在钢铁内部“重新排队”——把乱哄哄的碳原子、合金元素按照想要的结构摆整齐,让零件既有扛得住载荷的韧性,又有磨不坏的硬度。但就是这个“排队”的过程,藏着太多没法写在国标里的细节。
说个扎心的,去年有个做新能源电机轴的客户,找了三家厂打样,前两家的淬火变形量都超了0.02mm,根本装不进驱动电机的壳体,第三家一次过,你猜差在哪?不是设备贵,是人家把淬火油的搅拌流速从每秒0.8米调到了1.2米——就这点破事,没人会写在公开的工艺手册里。
很多厂做热处理,参数全卡着国标来:淬火温度多少,保温时间多少,冷却介质用什么,分毫不差,但出来的件就是不稳定。问题出在哪?出在没人盯着那些“看不见”的变量:装料的时候零件之间留的缝隙够不够,淬火油的老化程度到没到换的阈值,出炉的时候车间的室温是25℃还是35℃。这些东西,国标不会写,销售不会说,全靠一线工人攒了十几年的经验摸出来。
问:我们做的是普通45号钢的轴,总觉得淬火后硬度够但韧性差,是不是一定要加贵的真空炉?
答:别乱花钱。普通45号钢的轴,只要把回火时间从常规的2小时拉到3.5小时,把回火温度从560℃降到520℃,韧性至少提30%——我见过太多厂为了赶产能,回火少烧1小时,出来的件硬得像玻璃,摔地上就裂,这钱省的,最后售后赔的钱够买半炉好油。真要改,先把自己的回火工艺卡抠细,别一上来就砸钱换设备。
2024年行业里悄悄换的新玩法
现在的精密制造,对热处理的要求早就变了。以前是“硬度够就行”,现在是要“哪里硬哪里软全说清楚”。比如新能源汽车的行星齿轮,表面要硬到HRC58扛得住10万公里的磨损,芯部要韧到能扛住瞬间1200N·m的冲击扭矩,要是整个件都烧得硬邦邦,过两个减速带齿轮就裂了;要是芯部太软,开半年齿就被压变形了。 以前做这种梯度性能的件,用的是传统气体渗碳工艺,要在920℃的炉子里烧12个小时,不仅能耗高,变形量还容易超,一批件里挑不出几个合格的。现在行业里慢慢换成了低压真空渗碳+高压气淬的工艺,整个周期缩到4小时,变形量还能压到0.01mm以内,合格率能从以前的70%冲到98%。 我第一次见这个工艺跑通的时候真的惊了——以前要三班倒守着的炉,现在按键按完去喝两杯茶,出来的件比老工人守8小时的还稳。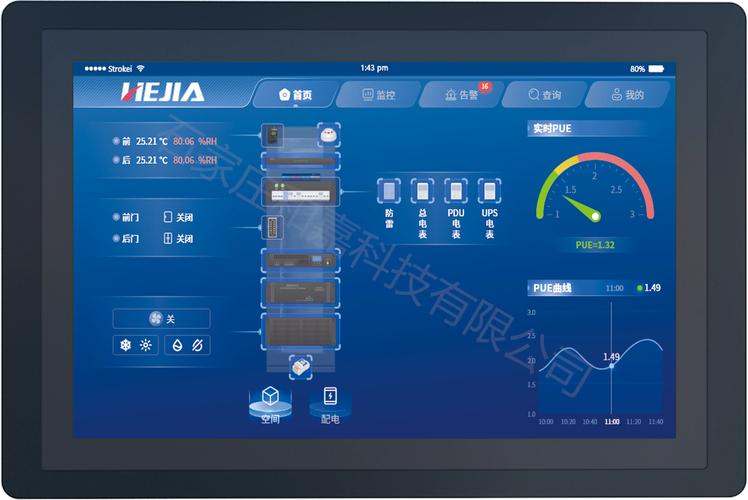 低压真空渗碳炉运行监控界面
不过话说回来,别觉得买了好设备就万事大吉。上个月去看一个厂,刚花2000万上的真空渗碳线,出来的件硬度不均,查了半天,是装料筐的摆放密度超了20%——工人为了多装货,塞得满满当当,气流根本循环不起来,再好的设备也白搭。
问:我们想上梯度热处理的工艺,预算有限,有没有不用换全新设备的折中方案?
答:有。别盯着全进口的线砸钱,先把现有老炉的炉温均匀性测一遍——我接触的厂里,80%的老炉炉温差能到±15℃,花几万块把老化的加热元件换了,加几个多点热电偶的温控点,把温差压到±5℃以内,再把渗碳阶段的碳势控制精度提上来,出来的件性能至少能提40%,比硬上全新设备划算多了。别听设备销售吹得天花乱坠,先把自己手里的设备摸透再说。