别再把装配当拧螺丝:2024年离散制造车间的装配真实降本指南
上周去苏州某汽车零部件厂蹲了三天,盯着他们的变速箱装配线看,差点没把我看急眼——明明买了两百万的智能拧紧枪,工人还是凭着手感拧,扭矩散差能到±15%,最后下线抽检10台有3台要返工,光返工费一个月就吃掉小十万。
很多人对装配的认知,到现在还停留在“最后一道把零件拼起来的工序”。
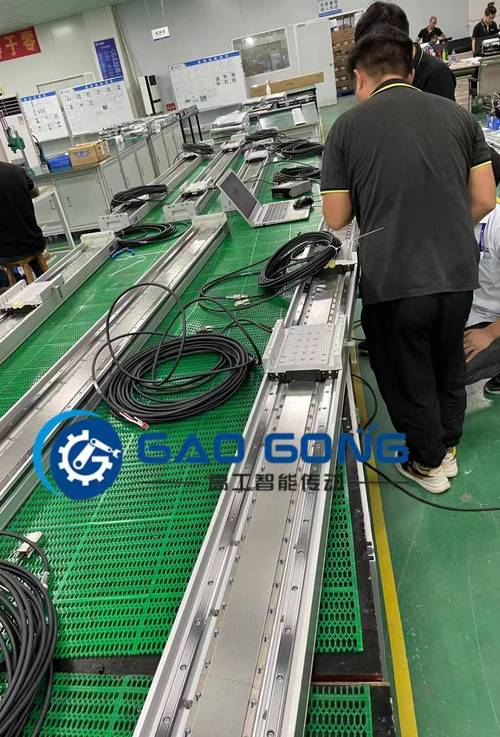
 汽车变速箱装配线工人手持智能拧紧枪作业场景
好多工厂把钱都砸在前端的机加工、数控设备上,觉得前端精度上去了,后面装配凑活凑活就行。错。2024年了,头部制造企业的装配线早就不是靠堆人赶产能的路子了——比如现在在新能源电机行业普及的柔性装配工装,换型时间从原来的4小时压到12分钟,能适配6种不同型号的电机壳装配,不用再因为换型停线大半天。
问:我们厂现在还是半手工装配,单班产能上不去,是不是必须全换自动化装配线?
答:别上来就砸钱换线。我见过太多厂跟风上了全自动化装配线,结果因为产品换型太频繁,设备利用率连30%都不到,每月折旧压得喘不过气。先算笔账:你现在装配环节的人工成本、返工率、换型时间占比,如果单款产品年产能低于5万件,优先做半自动化改造——比如把重复度最高的压装、拧紧工位换成带扭矩追溯的设备,剩下的装配调整工位保留人工,投入可能只有全自动化线的1/5,产能能提40%以上,返工率能压到2%以内。
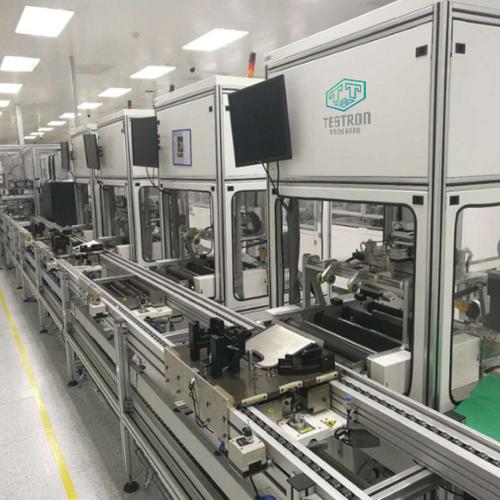
离散制造车间柔性装配工位带扭矩追溯看板作业场景
问:装配环节的质量追溯到底要做到什么程度?是不是越细越好?
答:别为了追溯而追溯。我见过最离谱的厂,连装配工位上工人戴的手套颜色都要录进系统,最后数据存了几十T,真出问题的时候根本找不到关键节点。实际上你只要把三个核心节点的数据存全就行:第一是每个关键连接点的拧紧扭矩、角度值,绑定对应零件的批次号;第二是压装工位的压力-位移曲线,一旦曲线异常直接锁死工位,不准流到下一道;第三是装配完成后的气密测试、功能测试数据,绑定对应产品的序列号。就这三个,足够覆盖90%以上的质量问题溯源需求,多录的那些数据,除了占存储,半毛钱用没有。
被低估的装配环节:根本不是“拧螺丝拼零件”那么简单
之前接触过一家做风电齿轮箱的厂商,机加工车间的零件精度卡得比国标严30%,觉得产品质量肯定稳。结果总装的时候,轴承压装力偏了2kN,现场没人当回事,出厂跑了半年,齿轮侧隙磨超差,最后拉回来返厂,光物流加拆装花了四十多万,比整条装配线一年的维护费还贵。 真的,别觉得装配是收尾的边角料环节。现在行业里算过一笔账,装配环节的成本,能占到整机产品总成本的40%-60%,出问题的概率占整个产品质量问题的30%以上。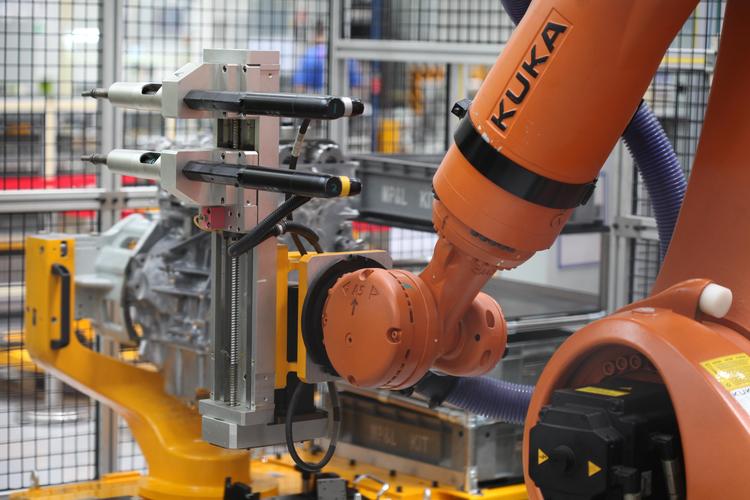 汽车变速箱装配线工人手持智能拧紧枪作业场景
好多工厂把钱都砸在前端的机加工、数控设备上,觉得前端精度上去了,后面装配凑活凑活就行。错。2024年了,头部制造企业的装配线早就不是靠堆人赶产能的路子了——比如现在在新能源电机行业普及的柔性装配工装,换型时间从原来的4小时压到12分钟,能适配6种不同型号的电机壳装配,不用再因为换型停线大半天。
问:我们厂现在还是半手工装配,单班产能上不去,是不是必须全换自动化装配线?
答:别上来就砸钱换线。我见过太多厂跟风上了全自动化装配线,结果因为产品换型太频繁,设备利用率连30%都不到,每月折旧压得喘不过气。先算笔账:你现在装配环节的人工成本、返工率、换型时间占比,如果单款产品年产能低于5万件,优先做半自动化改造——比如把重复度最高的压装、拧紧工位换成带扭矩追溯的设备,剩下的装配调整工位保留人工,投入可能只有全自动化线的1/5,产能能提40%以上,返工率能压到2%以内。
装配环节最容易踩的三个隐形坑,踩中一个至少亏几十万
做了这么多年现场诊断,我见过太多厂在装配环节踩的坑,全是没什么技术门槛,但踩中一次就要掏大笔学费的那种。 第一个坑:只盯零件加工精度,不做装配匹配的公差链校验。💡 很多机加工车间把零件尺寸公差卡到了图纸要求的1/3,觉得精度拉满了,结果装配的时候,密封件的压缩量刚好卡在临界值,跑三个月就漏液。装配公差链不是单个零件公差的简单叠加,是要结合实际装配顺序、受力形变做模拟校验的——现在用的三维装配公差仿真软件,能在虚拟环境里把所有零件装一遍,提前算出哪个位置会卡滞、哪个位置密封量不够,比等零件加工完了再试错省太多。 第二个坑:扭矩数据装了就存,根本不做根因分析。❗ 好多厂买了智能拧紧系统,所有扭矩值都存在服务器里,从来没人翻。上次帮一家做新能源电池结构件的厂做诊断,翻了3个月的拧紧数据,发现有个工位的扭矩散差从±3%慢慢飘到了±9%,原因是拧紧枪的输出轴磨了,没人换,最后因为这个问题,有200多台产品因为螺栓预紧力不够出现松动,批量召回花了一百多万。 第三个坑:装配现场的物料摆放全靠工人习惯。说实话,这个点太容易被忽略了——我见过一条线,工人要伸手够1.2米外的螺丝盒,每次拿螺丝要多走两步,单班8小时下来,光无效走动的时间就有1.2小时,算下来一年浪费的人工成本够给整条线配一套智能料架了。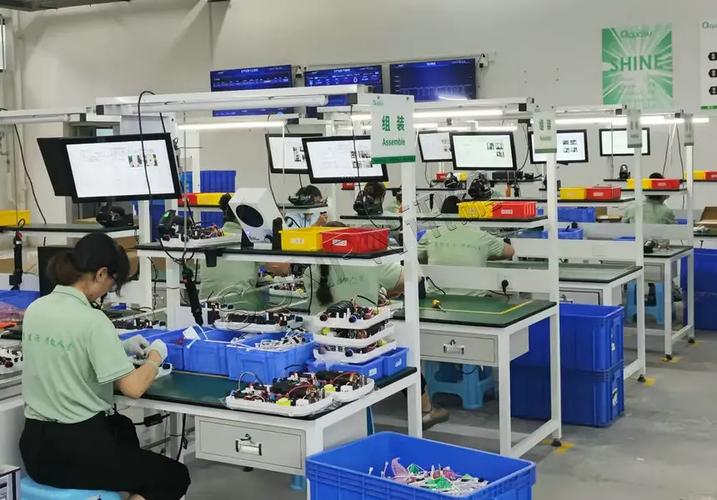 离散制造车间柔性装配工位带扭矩追溯看板作业场景
问:装配环节的质量追溯到底要做到什么程度?是不是越细越好?
答:别为了追溯而追溯。我见过最离谱的厂,连装配工位上工人戴的手套颜色都要录进系统,最后数据存了几十T,真出问题的时候根本找不到关键节点。实际上你只要把三个核心节点的数据存全就行:第一是每个关键连接点的拧紧扭矩、角度值,绑定对应零件的批次号;第二是压装工位的压力-位移曲线,一旦曲线异常直接锁死工位,不准流到下一道;第三是装配完成后的气密测试、功能测试数据,绑定对应产品的序列号。就这三个,足够覆盖90%以上的质量问题溯源需求,多录的那些数据,除了占存储,半毛钱用没有。