别拿焊花当合格证明:工业焊接现场的真实质控细节
上周去苏州的新能源汽车车架产线蹲点,刚进门就被焊工老周拽到工位边。他指着刚焊完的前纵梁焊缝,脸皱得像揉过的砂纸。“你看这缝,外观亮得像镜面,探伤居然出了3个气孔。”
离谱。
很多刚入行的工艺员甚至觉得,只要焊缝成型均匀、没有咬边凹陷,就能直接流转下工序,完全忽略了保护气流量波动、母材表面残留的冲压油膜这些看不见的变量。就拿老周那个工位来说,前一天刚换了新的冲压模具,工件表面的拉伸油比之前厚了2个丝,焊的时候油膜在熔池里分解出气体,没排出来就成了气孔——跟焊工的手艺半毛钱关系都没有。
就拿现在主流的MIG焊接来说,不少工艺员默认保护气流量开得越大,对熔池的保护效果越好。实际上流量超过25L/min的时候,气流会从层流变成紊流,反而会把周围车间里的空气卷进熔池,带来的气孔比保护不足还多。之前有个做储能柜的客户,为了降本把原来的99.99%纯氩换成了99.9%的氩气,焊缝外观一点没变,但是探伤合格率直接掉了15个百分点——因为那0.09%的杂质在熔池里形成的微小气孔,根本从外观上看不出来。
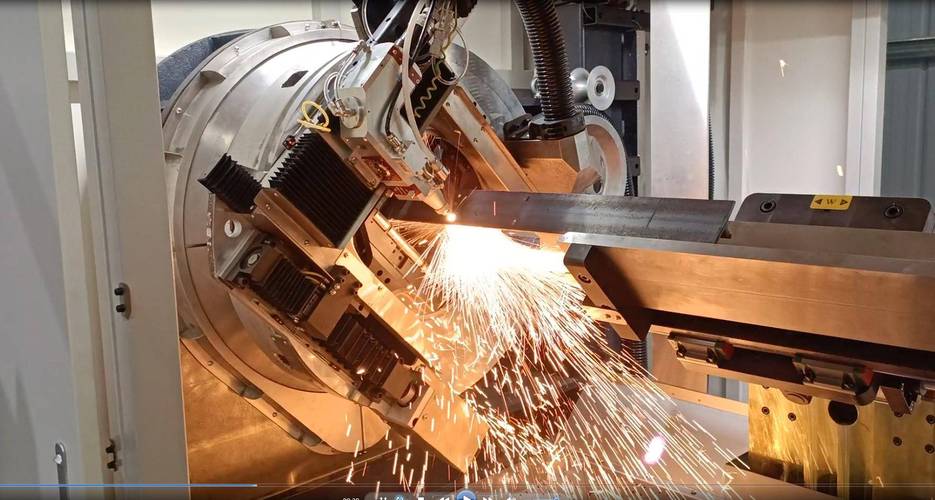
 新能源汽车车架MIG焊接工位现场
问:我们车间最近换了新的保护气供应商,焊缝气孔率突然从0.2%涨到1.8%,换回去就好,是不是供应商的气纯度不够?
答:先别急着扯皮。先查你气瓶减压阀的流量读数——之前老气的压力足,你习惯开20L/min,新气如果初始压力偏低,同样的刻度实际流量可能只有12L/min,保护气覆盖不住熔池,当然出气孔。真要验纯度,拿个废板焊完做金相,比找第三方检测快2小时。
很多人总觉得焊接质控是探伤岗的事,其实从工件上冲压线的那一刻,焊接质量的底子就已经定了。母材表面的氧化皮、拼接位置的间隙偏差、甚至前工序钣金件的折弯角度误差,最后都会变成焊缝里的缺陷。你不在这些源头把问题掐了,光靠探伤岗挑毛病,永远是亡羊补牢。
到现场一看就笑了。负责机器人编程的技术员,之前从来没干过手工焊接,示教的时候只沿着工件的拼接缝走了一遍路径,焊枪的姿态、电流、走枪速度全是按说明书上的默认参数设的——根本没考虑他们家的支架是2mm厚的镀锌板,拼接间隙最大能到1.2mm,默认的180A电流焊上去,间隙大的地方直接烧穿,间隙小的地方就形成虚焊,外观看着整整齐齐,根本没焊透。
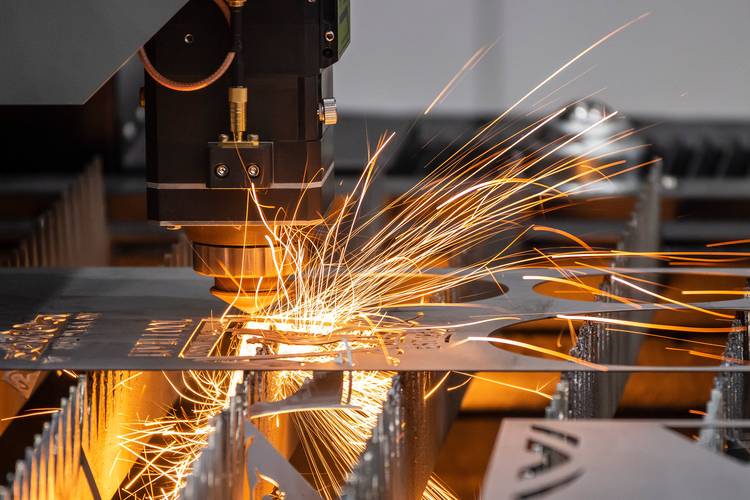
工业焊接机器人焊缝轨迹示教现场
问:我们上的焊接机器人最近总在同一位置出现咬边,反复擦了焊枪、换了导电嘴都没用,是啥问题?
答:先拿个塞尺量一下那个位置的拼接间隙。90%的概率是前工序的钣金折弯角度偏了0.5度,拼的时候间隙比其他位置大了0.8mm,你固定的焊接电流、走枪速度根本匹配不上这个间隙。别死磕焊枪,往前查前工序的公差链。
说实话,现在很多厂上自动化焊接,本质上是抱着“买了设备就等于搞定了质量”的心态,根本不做现场的参数适配。机器人能做的,是把熟练焊工的动作精准重复一万次,它不会自己根据工件的间隙调整电流,更不会察觉到今天车间里的风比昨天大,把保护气吹散了。你要是把它当个不用发工资的焊工,天天扔在工位上不管,出问题是早晚的事,对吧?
今年我接触的几个头部客户,已经开始换思路了:在焊枪旁边装个微型视觉传感器,实时拍熔池的形态,一旦发现熔池波动异常、保护气流量不够、母材表面有油污,立刻给焊机发信号停机报警。之前那个苏州的车架产线,上了这套在线监测系统之后,焊缝返工率直接从12%降到了2.3%,老周现在再也不用蹲在探伤室门口等结果,焊完的工件直接流转,省下来的时间每天能多焊12根纵梁。
别觉得这套系统贵。之前算过一笔账,他们之前每个月因为焊缝缺陷返工的成本是18万,这套系统30万,两个月就回本了。
干了这么多年工业工艺,最烦那种上来就把焊接吹成“工业裁缝”的漂亮话。真在产线待过的人都知道,这活儿哪有那么浪漫?夏天焊枪烤得胳膊脱皮,冬天蹲在工件边冻得手指僵,一个0.1mm的气孔就能让整批工件卡在质检环节。
别搞那些虚的。
把每个工位的参数校准了,把前工序的公差卡死了,别把自动化设备当神仙供着。比买多少昂贵的进口焊机都管用。
离谱。
很多刚入行的工艺员甚至觉得,只要焊缝成型均匀、没有咬边凹陷,就能直接流转下工序,完全忽略了保护气流量波动、母材表面残留的冲压油膜这些看不见的变量。就拿老周那个工位来说,前一天刚换了新的冲压模具,工件表面的拉伸油比之前厚了2个丝,焊的时候油膜在熔池里分解出气体,没排出来就成了气孔——跟焊工的手艺半毛钱关系都没有。
💡 别把“外观合格”当焊接质控的终点
做了这么多产线诊断,我见过最多的误区,就是把焊缝外观当成合格的唯一标准。尤其是现在很多厂搞精益生产,要求工位之间快速流转,外观扫一眼没问题就签字放行,等到探伤环节出了问题,整批工件都要拉回来返修,光拆装的时间就够耽误一个班次。就拿现在主流的MIG焊接来说,不少工艺员默认保护气流量开得越大,对熔池的保护效果越好。实际上流量超过25L/min的时候,气流会从层流变成紊流,反而会把周围车间里的空气卷进熔池,带来的气孔比保护不足还多。之前有个做储能柜的客户,为了降本把原来的99.99%纯氩换成了99.9%的氩气,焊缝外观一点没变,但是探伤合格率直接掉了15个百分点——因为那0.09%的杂质在熔池里形成的微小气孔,根本从外观上看不出来。
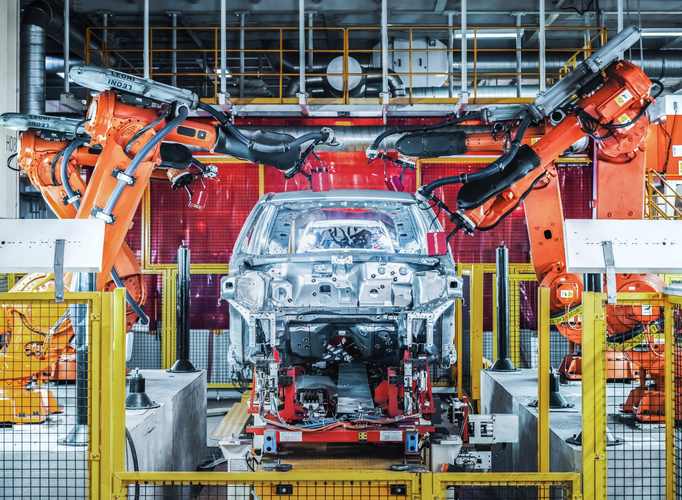 新能源汽车车架MIG焊接工位现场
问:我们车间最近换了新的保护气供应商,焊缝气孔率突然从0.2%涨到1.8%,换回去就好,是不是供应商的气纯度不够?
答:先别急着扯皮。先查你气瓶减压阀的流量读数——之前老气的压力足,你习惯开20L/min,新气如果初始压力偏低,同样的刻度实际流量可能只有12L/min,保护气覆盖不住熔池,当然出气孔。真要验纯度,拿个废板焊完做金相,比找第三方检测快2小时。
很多人总觉得焊接质控是探伤岗的事,其实从工件上冲压线的那一刻,焊接质量的底子就已经定了。母材表面的氧化皮、拼接位置的间隙偏差、甚至前工序钣金件的折弯角度误差,最后都会变成焊缝里的缺陷。你不在这些源头把问题掐了,光靠探伤岗挑毛病,永远是亡羊补牢。
❗ 焊接机器人不是“甩手掌柜”
去年帮长三角一家做光伏支架的厂做工艺诊断,他们花了320万上的6台六轴焊接机器人,连续3个月焊缝探伤合格率卡在87%,比旁边人工焊工位的92%还低。厂长当时都懵了,说这进口机器人比人工贵了十倍,怎么还焊不好?到现场一看就笑了。负责机器人编程的技术员,之前从来没干过手工焊接,示教的时候只沿着工件的拼接缝走了一遍路径,焊枪的姿态、电流、走枪速度全是按说明书上的默认参数设的——根本没考虑他们家的支架是2mm厚的镀锌板,拼接间隙最大能到1.2mm,默认的180A电流焊上去,间隙大的地方直接烧穿,间隙小的地方就形成虚焊,外观看着整整齐齐,根本没焊透。
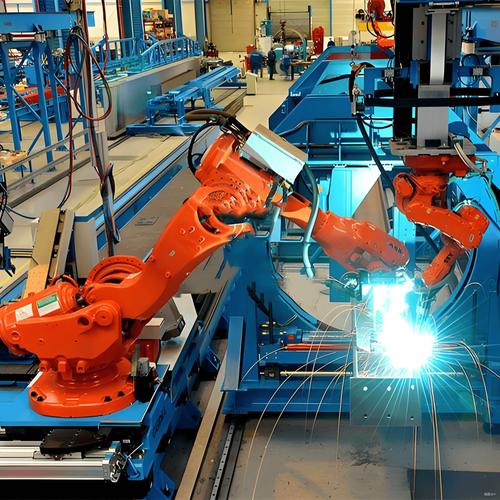 工业焊接机器人焊缝轨迹示教现场
问:我们上的焊接机器人最近总在同一位置出现咬边,反复擦了焊枪、换了导电嘴都没用,是啥问题?
答:先拿个塞尺量一下那个位置的拼接间隙。90%的概率是前工序的钣金折弯角度偏了0.5度,拼的时候间隙比其他位置大了0.8mm,你固定的焊接电流、走枪速度根本匹配不上这个间隙。别死磕焊枪,往前查前工序的公差链。
说实话,现在很多厂上自动化焊接,本质上是抱着“买了设备就等于搞定了质量”的心态,根本不做现场的参数适配。机器人能做的,是把熟练焊工的动作精准重复一万次,它不会自己根据工件的间隙调整电流,更不会察觉到今天车间里的风比昨天大,把保护气吹散了。你要是把它当个不用发工资的焊工,天天扔在工位上不管,出问题是早晚的事,对吧?
✅ 2024年焊接质控的新方向:把缺陷掐在熔池里
之前的焊接质控逻辑,基本都是“焊完了再查”:焊工焊完,外观岗扫一眼,流转到探伤岗用UT或者MT扫一遍,有缺陷就拉回来返修。这套流程跑了几十年,最大的问题就是滞后——等你发现缺陷的时候,已经焊完几十上百个工件了,返工的成本高得吓人。今年我接触的几个头部客户,已经开始换思路了:在焊枪旁边装个微型视觉传感器,实时拍熔池的形态,一旦发现熔池波动异常、保护气流量不够、母材表面有油污,立刻给焊机发信号停机报警。之前那个苏州的车架产线,上了这套在线监测系统之后,焊缝返工率直接从12%降到了2.3%,老周现在再也不用蹲在探伤室门口等结果,焊完的工件直接流转,省下来的时间每天能多焊12根纵梁。
别觉得这套系统贵。之前算过一笔账,他们之前每个月因为焊缝缺陷返工的成本是18万,这套系统30万,两个月就回本了。
干了这么多年工业工艺,最烦那种上来就把焊接吹成“工业裁缝”的漂亮话。真在产线待过的人都知道,这活儿哪有那么浪漫?夏天焊枪烤得胳膊脱皮,冬天蹲在工件边冻得手指僵,一个0.1mm的气孔就能让整批工件卡在质检环节。
别搞那些虚的。
把每个工位的参数校准了,把前工序的公差卡死了,别把自动化设备当神仙供着。比买多少昂贵的进口焊机都管用。