被卡脖子三年后,国产工业母机现在真的能打吗?
上周扎进苏州吴中一家做新能源汽车零部件的厂,蹲了整整两天。亲眼看到刚落地的国产五轴工业母机,铣削铝合金电机端盖的时候,铁屑卷成均匀的薄铜色带,落在接屑盘上脆响。伸手摸加工面,连半根毛刺都没有。
搁三年前,这活根本轮不到国产设备干。
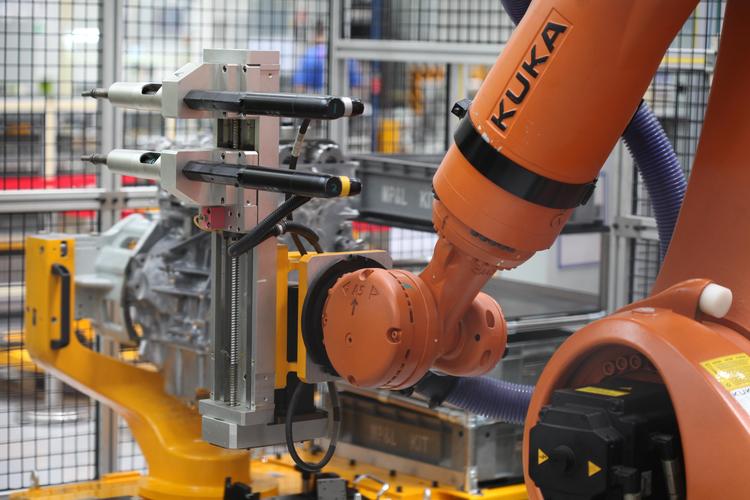
 车间内国产五轴工业母机铣削新能源汽车电机端盖场景
工业母机全闭环光栅尺安装细节特写
💡 别把工业母机当宣传噱头,先搞懂它到底卡在哪
很多人对工业母机的认知停留在“制造机器的机器”,这话没错,但太抽象。你手机的金属中框、飞机的钛合金承力结构、新能源车上的精密轴承、甚至手术机器人的微型齿轮,全是靠工业母机一刀一刀铣出来的。 之前被卡脖子的核心,根本不是“造不出能转的机床”,是精度保持性。举个最实在的例子:同配置的进口顶级五轴机,连续满负荷跑72小时,定位精度漂移能控制在2微米以内,连续用三年,精度掉幅不超过10%。但2020年之前的国产同类型设备,满负荷跑12小时,漂移就超了10微米——差了整整一个数量级。 问:那现在行业里说的国产工业母机突破,到底是突破了啥? 答:不是靠堆料做了个更大的床身,是把精度保持性这个核心指标,拉到了能替代进口的门槛线。就说我在苏州看到的那台国产五轴机,厂家给的公开质保是连续运行5年,定位精度漂移不超过3微米。搁2020年,同配置的进口机报价1200万,交付周期18个月;现在这台国产机报价380万,交付周期3个月。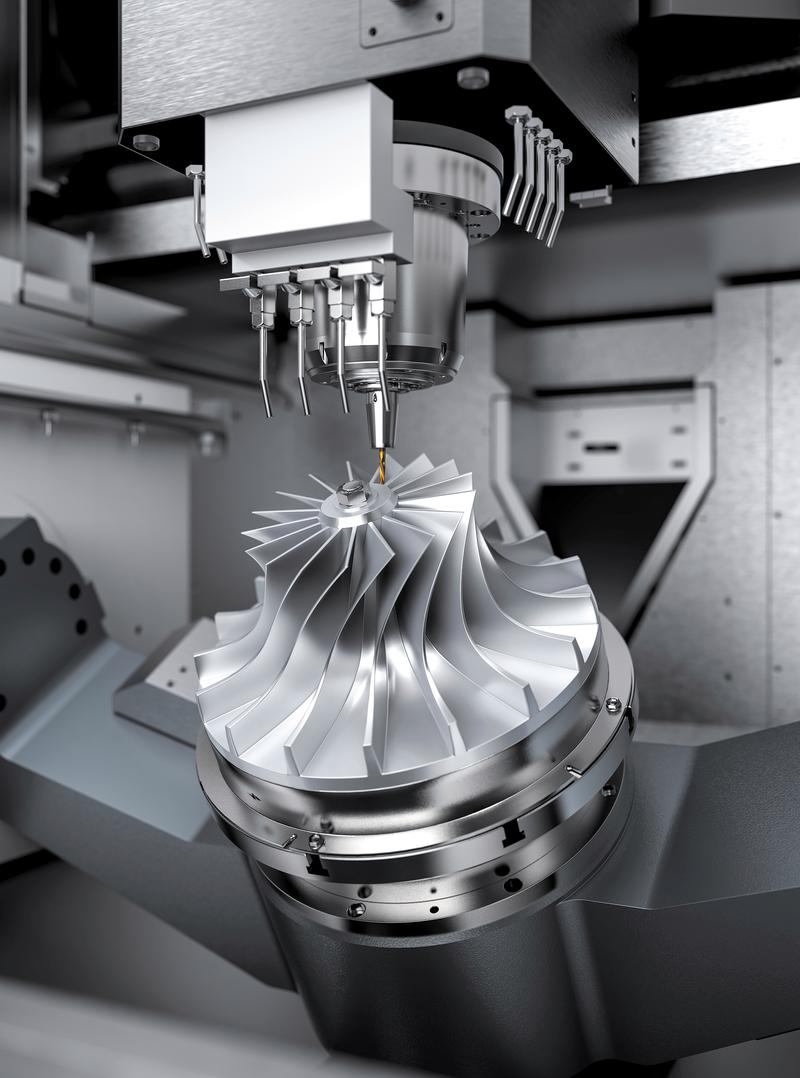 车间内国产五轴工业母机铣削新能源汽车电机端盖场景
❗ 没人敢明说的行业真相:不是所有国产工业母机都能打
说实话,现在蹭工业母机热度的厂商太多了。翻一翻各厂家的宣传册,“打破垄断”“全球领先”的词堆得满页都是,真拉到生产线上跑半小时,水分能挤出来半盆。 比如有些小厂拿个普通三轴机床,换个国产数控系统就敢叫“高端工业母机”,给小加工厂做普通碳钢零件确实够用,一碰到高温合金、钛合金这类难加工材料,震刀震得整个床身发颤,加工面粗糙度连Ra1.6都达不到,吹得再响也没用。 我把现在国产工业母机的实际能力,按加工场景拆得明明白白: - 加工普通家电钣金、通用机械零件的场景,选20万级的国产三轴机床完全够用,精度达标,维护成本低,售后工程师随叫随到,比买同配置进口机划算太多 - 加工新能源汽车三电部件、消费电子精密结构件的场景,带全闭环光栅尺、恒温主轴的中高端五轴国产机,已经能替代70%的进口同类型需求,加工效率甚至比老款进口机高15% - 加工航空发动机单晶叶片、航天飞行器高强结构件的场景,目前还得靠进口顶级设备托底,国产设备在超硬材料铣削的动态响应上,还差2-3年的追赶期 问:那制造企业现在跟风换国产工业母机,怎么避免踩坑? 答:别被“国产替代”的风口冲昏头,先算清楚自己的加工需求账。如果你加工的是普通碳钢、铝合金,公差要求在IT7级以上,选头部国产厂商的机型,绝对比买进口机划算——售后成本能省60%以上,配件不用等半年的进口周期。但如果你的产品要加工高温合金、钛合金,公差要求到IT5级以内,不妨先租一台试用机跑3个月,测测实际的加工稳定性,别听销售吹两句就掏几百万的设备款。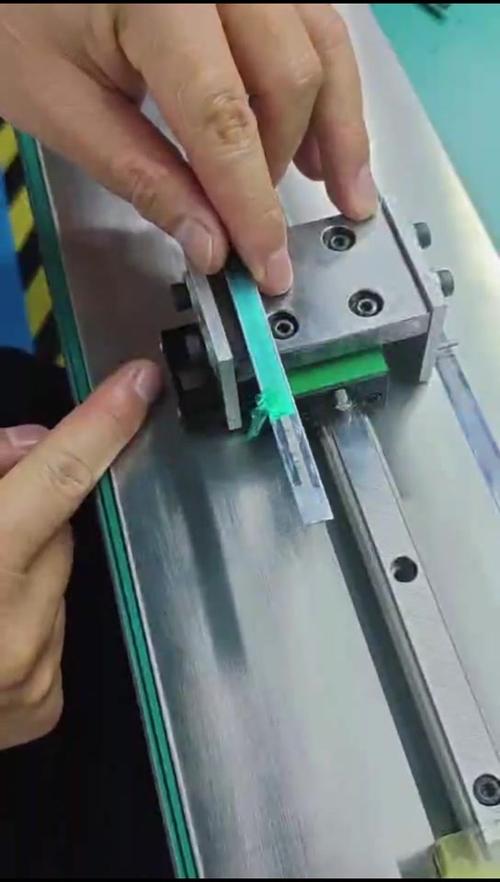 工业母机全闭环光栅尺安装细节特写