数控机床不是越贵越好:2024年中小制造车间的选型&运维真实经验
上个月去东莞长安跑了三个五金加工厂,老板们一见面就吐槽:去年跟风上的那台进口数控机床,光刀库换刀的速度就比车间里老款的国产机快2秒,算下来一年多花的电费、维保成本,够给两个熟练技工发半年工资。
我蹲在他车间里看了半小时加工,他那台机一天也就换个12次刀,算下来一年因为换刀速度快省下来的时间,凑不够8个工时。
纯纯的冤枉钱。
什么工况配什么机床,别被销售的参数表绕晕
不要被销售的参数表牵着鼻子走。很多人买数控机床的第一反应,就是把市面上主流品牌的参数拉出来比:主轴最高转速多少,快移速度多少,定位精度多少。比来比去就选了那个参数最高、价格最贵的。
等真的拉到车间里才发现不对。
你是做1.0mm厚铝散热片批量加工的,买个主轴扭矩1200N·m的重切削机床,空载的时候电机嗡嗡响,切薄料的时候稍微给点进刀量就扎刀,表面粗糙度根本达不到要求。你是做壁厚20mm的矿山配件粗加工的,买个主打高速精加工的机床,主轴刚性不够,开粗的时候震得整个机床都在抖,用不了半年主轴轴承就旷了。
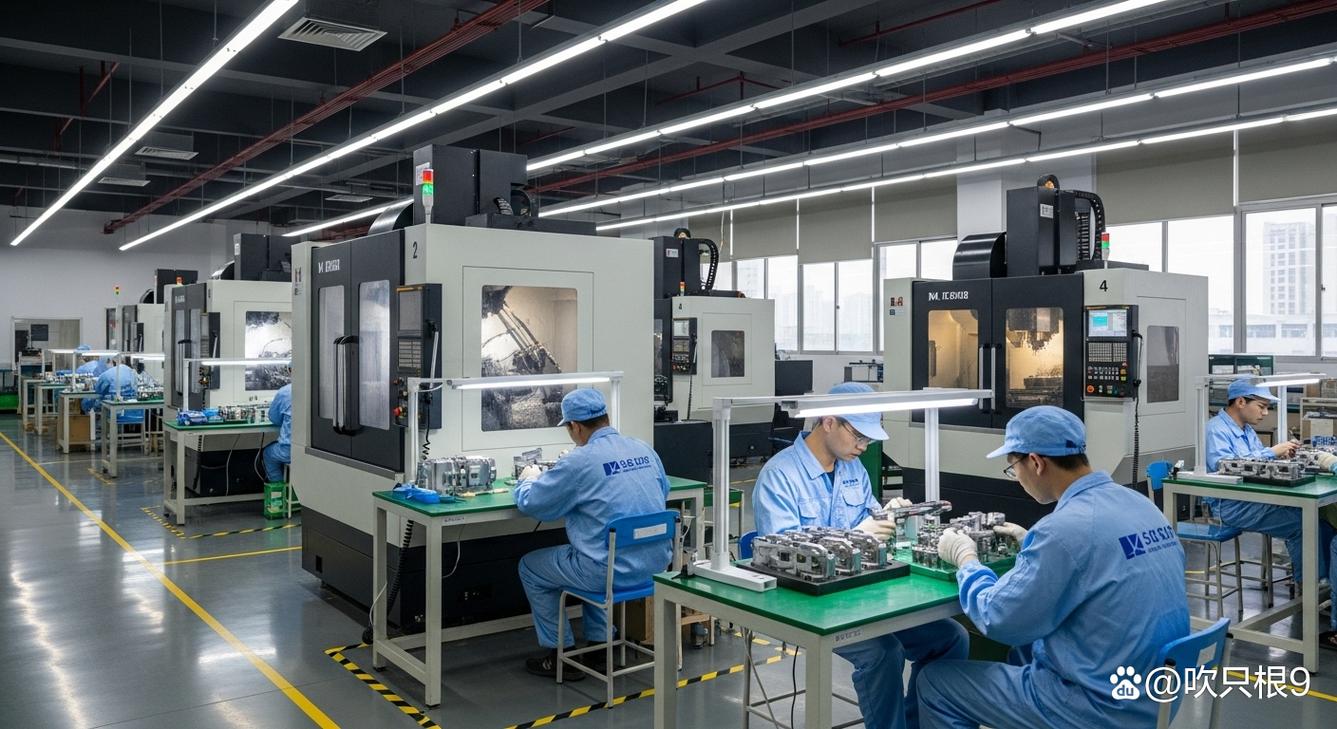
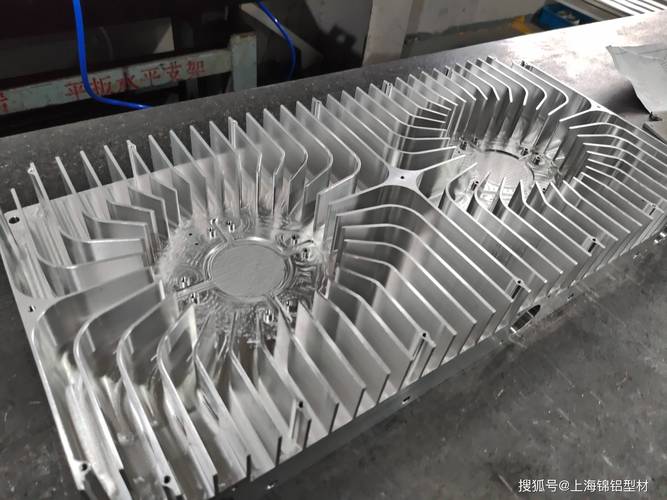 中小五金车间数控机床加工铝散热片现场
问:我是做汽车零配件中小批量代工的,单批最大量也就500件,有没有必要上带五轴联动的数控机床?
答:真没必要。你要是做的是转向节这类需要多面加工的零件,买个带万向转台的三轴加工中心,配个自动对刀仪,效率不比入门五轴差多少——别听销售吹五轴的精度,入门款五轴的转台定位精度长期用下来,还不如你把三轴机的硬轨磨一下来得稳。
我见过最离谱的采购,给做不锈钢厚壁管切割的车间,买了台主打高速石墨加工的数控机床。那机床的密封系统是按石墨粉尘设计的,完全防不住切削液的渗透,切了三个月不锈钢,切削液顺着导轨缝隙往下流,直接把硬轨磨出了一道深沟。老板蹲在机床边上抽了半包烟,说当初销售说这台机转速高,啥都能切。
那些藏在报价单里的隐形成本,签合同前一定要抠出来
很多人买数控机床只算裸机的采购价,等真的用起来才发现,后续的隐形成本能占到总投入的30%以上。这些坑,我在车间见得太多了。
✅ 刀库的容量别盲目选大。你日常加工最多用到8把刀,就别为了多出来的16个刀位多掏两万块。刀位越多,换刀的路径越长,卡刀的概率越高,后期维护的成本也跟着涨。
❗ 数控系统的权限要提前问清楚。有些进口系统的后处理、二次开发、联动功能,不是买了机床就永久能用的,每年要交一笔几万块的授权费。去年有个客户买的某日系系统,光每年解锁五轴联动的权限就收2万,他那台机一年接的五轴订单才刚够交这个钱。
💡 服务商的响应速度比品牌名气重要。离你车间超过100公里的服务商,上门一次光差旅就收800,要是赶上半夜机床报警停线,等师傅赶到的那几个小时,生产线停线的损失够付两次上门费。
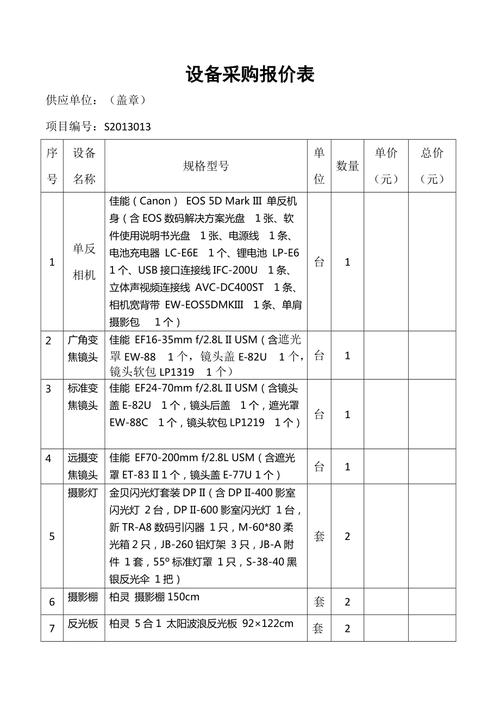 数控机床采购合同附件报价明细页
问:现在很多厂家说买数控机床送三年维保,这种活动能碰吗?
答:别光听送几年,你得把维保的范围一字一句写进合同里。所有写进合同的维保条款,必须明确易损件的界定范围。我见过太多“送三年维保”的活动,拆开看就是:只免费换系统里的保险丝、清洁滤网,主轴轴承坏了、丝杠间隙超了、硬轨磨损了,全算易损件,要单独收费。真要划算,不如跟服务商谈,把每年的定期校准、激光干涉仪精度补偿的费用打包进合同,比那些虚头巴脑的赠送实在多了。
老机床盘活的性价比,比买新机器高3倍
说真的,别总想着数控机床买个十年就得扔。
很多人对老机床的偏见太大了,觉得用了十年的机器精度肯定飘了,不如买台新的划算。其实根本不是这么回事。老机床的精度恢复成本,通常只有新机床采购成本的1/10。只要机床的铸件结构没有变形,导轨的磨损量没超过0.02mm,换一套新的伺服电机、高精度滚珠丝杠,把原来的老系统换成现在的国产数控系统,再用激光干涉仪做一次全机的几何精度补偿,加工精度直接能拉回新机床的出厂水平。
去年佛山有个做家电五金配件的老板,车间里3台2012年买的国产加工中心,本来打算12万一台当废铁卖掉换新款,后来找我们做了精度恢复,每台只花了1.8万,现在加工出来的零件尺寸公差稳定在±0.008mm,比他去年花40万买的某合资品牌机床还稳。
对吧?机床这东西,跟家里的老实木衣柜似的,只要核心的结构件没出问题,越用越顺手。反倒是那些现在新出的薄机身机床,看着参数表上的快移速度、主轴转速都很高,实际开粗的时候刚性不够,震得跟筛糠似的,用个三五年铸件应力释放完了,机身变形了,修都没法修。
现在国产的数控系统迭代速度真的超出很多人的预期。上个月在宁波有个做精密模具的老板,把车间里6台用了12年的老数控机床全部换了国产伺服系统,总共花的钱还不够买半台同配置的新机床,现在换刀的响应速度比原来的进口系统还快,加工出来的模具表面粗糙度直接提了一个等级。
别迷信进口的光环了。适合自己车间的,能稳定出活的,就是好机床。