别再把铸造当“翻砂”:2024年精密铸造车间里的真实现状
上周去苏州某汽车零部件铸造厂蹲了三天,回来把之前写的老版铸造工艺笔记全撕了。
真的。
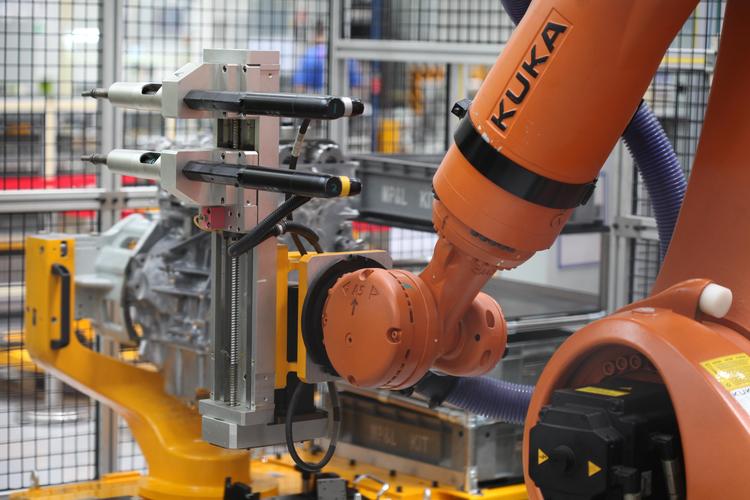
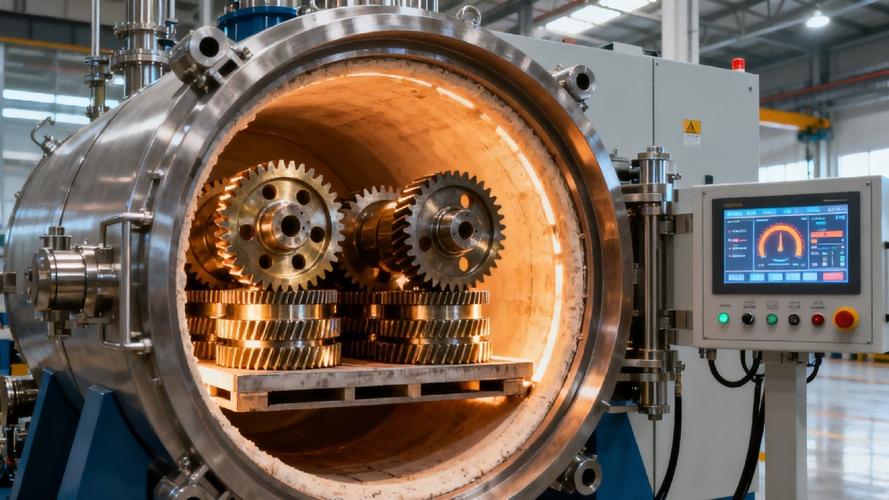
很多人一提铸造就联想到上世纪国营厂的翻砂车间,热浪裹着硅尘往鼻子里钻,砂型一砸、铁水一倒,等凉了敲掉砂就是零件,这种认知差能把做了二十年铸造的老工程师笑到呛茶。现在的车间里,地面亮得能照出人影,机械臂自动夹着砂型走到浇注位,工人站在玻璃隔断的操作间里盯着屏幕,连铁水的温度都不用凑上去看——传感器会把实时数据传到中控屏,差个2℃都会触发预警。
 汽车涡轮叶片3D打印蜡模精密铸造生产线
💡 别小看这一步,以前手工做的蜡模,尺寸偏差能到±0.2mm,3D打印的能稳在±0.03mm,后续焙烧、浇注出来的零件,无余量精密铸造的比例能从以前的30%提到85%。
问:以前说铸造就是“傻大黑粗”,做出来的零件公差能到多少?现在的精密铸造能达到机加工的精度吗?
答:说个实在数,2024年国内头部精密铸造厂做的奥氏体不锈钢阀体,无余量铸造的公差能稳定控制在CT4级,对应尺寸公差±0.05mm/100mm——别惊讶,这精度以前是要靠CNC铣削三刀才能达到的。现在很多新能源汽车的电驱壳体,直接铸完就能装,省掉了两道半精加工工序,单台成本能压下来12%。
铸造车间数字孪生浇注工艺实时监控大屏
问:小批量的定制铸件,上数字化系统是不是成本太高,根本划不来?
答:真不是。我接触过的一家做航天小结构件的铸造工坊,总共就12个工人,去年上了一套轻量化的铸造过程数据采集系统,没买那种动辄几百万的工业平台,就是用几个低成本的热电偶、边缘计算盒子搭的,总投入不到8万。以前做一批钛合金铸件,因为型壳温度不准,废品率能到32%,现在把每炉的温度、浇注速度存成数据库,第三次做同款零件的时候,废品率直接降到7%——算下来,不到半年就把投入赚回来了。
现在的精密铸造,到底省掉了多少老工序?
以前做熔模精密铸造,要手工压蜡模,修蜡组每天蹲在工位上,用小刀把蜡模上的飞边刮干净,一个涡轮叶片的蜡模要修二十分钟,手慢的一天做不了十几个。现在呢?工业级SLA 3D打印机直接打蜡模,层厚0.05mm,打出来的表面粗糙度能到Ra0.8,连修蜡的步骤都省了。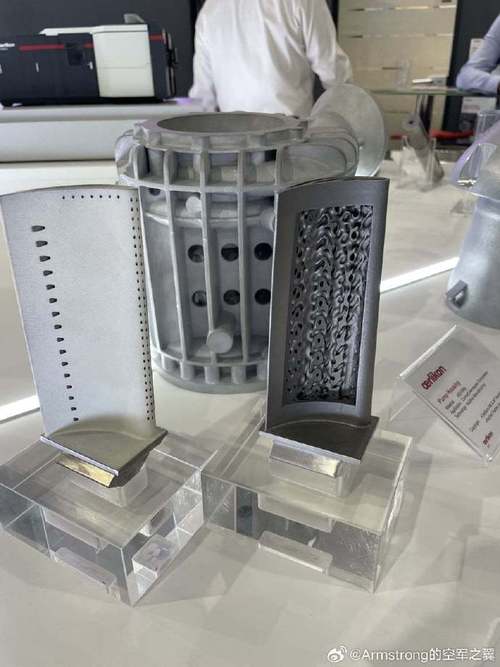 汽车涡轮叶片3D打印蜡模精密铸造生产线
💡 别小看这一步,以前手工做的蜡模,尺寸偏差能到±0.2mm,3D打印的能稳在±0.03mm,后续焙烧、浇注出来的零件,无余量精密铸造的比例能从以前的30%提到85%。
问:以前说铸造就是“傻大黑粗”,做出来的零件公差能到多少?现在的精密铸造能达到机加工的精度吗?
答:说个实在数,2024年国内头部精密铸造厂做的奥氏体不锈钢阀体,无余量铸造的公差能稳定控制在CT4级,对应尺寸公差±0.05mm/100mm——别惊讶,这精度以前是要靠CNC铣削三刀才能达到的。现在很多新能源汽车的电驱壳体,直接铸完就能装,省掉了两道半精加工工序,单台成本能压下来12%。
别光看光鲜,铸造车间的“隐形坑”踩过的人都懂
说个我亲眼见的翻车现场。上个月浙江一家做光伏支架铸件的厂,为了抢订单把模温从280℃硬提到350℃,想着能把浇注速度提20%,结果整批1200件压铸件出了800件的皮下气孔——整批报废,光材料损失就小四十万。 ❗ 铸造的工艺窗口真的窄得离谱。就拿铝合金浇注来说,铁水温度差30℃,模温差20℃,出来的零件可能就有冷隔、气孔、缩松,根本不是靠工人经验就能兜住的。 现在很多厂上了数字孪生的浇注系统,不是那种摆样子的大屏,是真的把每个砂型的温度场、铁水的含氧量、浇注的速度都实时建模,一旦参数飘出预设范围,机械臂直接停浇,根本等不到工人反应。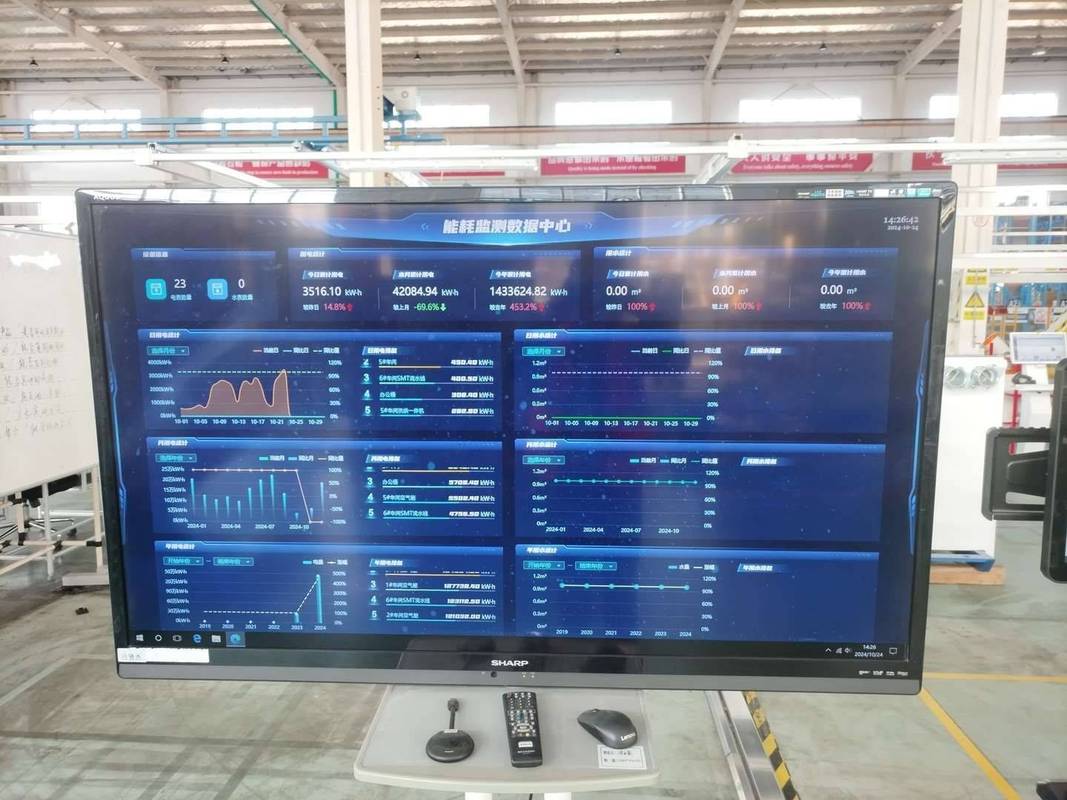 铸造车间数字孪生浇注工艺实时监控大屏
问:小批量的定制铸件,上数字化系统是不是成本太高,根本划不来?
答:真不是。我接触过的一家做航天小结构件的铸造工坊,总共就12个工人,去年上了一套轻量化的铸造过程数据采集系统,没买那种动辄几百万的工业平台,就是用几个低成本的热电偶、边缘计算盒子搭的,总投入不到8万。以前做一批钛合金铸件,因为型壳温度不准,废品率能到32%,现在把每炉的温度、浇注速度存成数据库,第三次做同款零件的时候,废品率直接降到7%——算下来,不到半年就把投入赚回来了。