螺纹连接别再死拧了!工业现场最容易踩的3个失效坑
上周去江苏某风电装配现场,刚进车间就撞见班组老师傅蹲在地上骂街——刚拧完3天的偏航轴承螺栓,松了快1/3。
谁都觉得螺纹连接不就是拿扳手拧螺丝?有啥技术含量?
真出了故障,损失能到七位数。
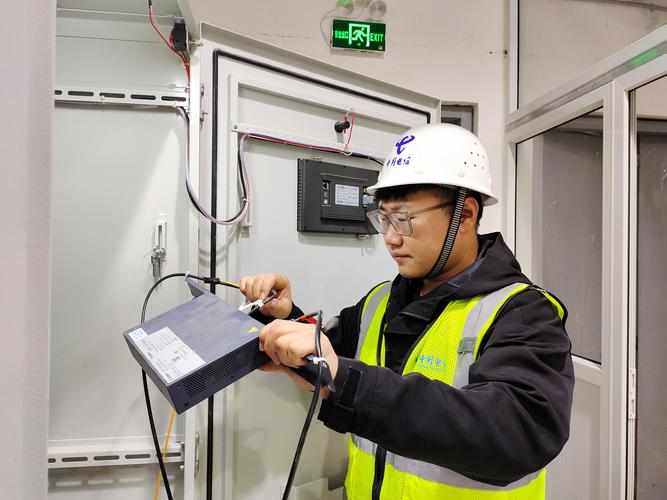
 风电偏航轴承螺纹连接螺栓装配现场实拍
✅ 现在国内主机厂的新装配规范里,对于动态载荷下的螺纹连接,必须在装配完成后抽测残余预紧力,不是拧到扭矩值合格就完事。很多人以为扭矩值够了,预紧力就一定够,实际上如果螺栓螺纹之间有锈、有油污,摩擦系数差一倍,同样的扭矩下,预紧力能差出去60%。
问:很多一线师傅问,我们是小批量装配,没有在线测预紧力的昂贵设备,怎么判断拧对了?
答:别死卡扭矩数。拿同批次的螺栓做3组摩擦系数测试,把扭矩值的上下浮动范围卡到±10%以内,拧完之后用记号笔在螺栓和连接件的接缝处画定位线,跑24小时之后复紧,只要定位线没错位,基本就不会出大问题。别整那些花里胡哨的防松胶,普通工况下,足够的预紧力才是最靠谱的防松,胶都是给没拧紧的人擦屁股的。
楔形锁紧螺纹连接螺母与普通六角螺母结构对比图
问:那我们以前囤了一大堆弹垫,直接扔了太可惜,有没有啥能用的场景?
答:别扔。用在静态载荷、没有振动的工位,比如电气柜的门板固定螺栓,完全够用。要是你把它用在发动机悬置、矿山振动设备上,那迟早要返工!对了,还有个小技巧,弹垫开口的方向别顺着拧紧方向放,反过来放,防松效果能提一点——别问我怎么知道的,都是当年踩坑踩出来的经验。
你以为的“拧紧到位”,可能从第一步就错了
别笑。我见过太多厂,螺纹连接的拧紧工艺卡上,扭矩值还是10年前抄来的,连螺栓镀层厚度变了都不知道——镀锌层厚2微米,摩擦系数能飘30%,你按老扭矩拧,要么拧断螺栓,要么根本没达到设计需要的张紧力。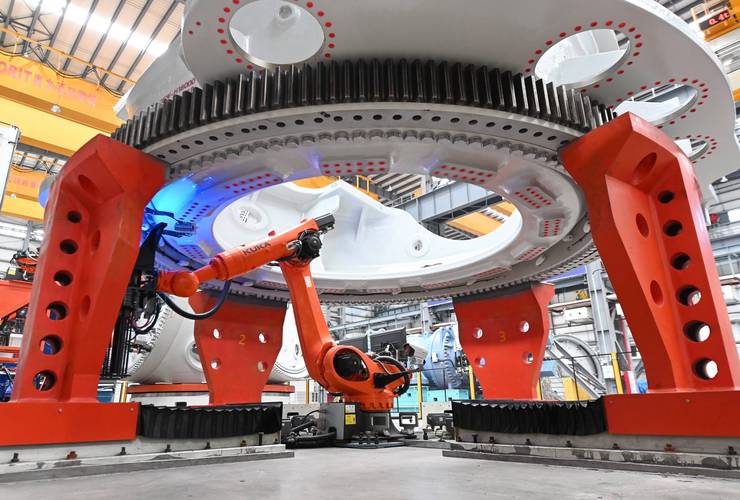 风电偏航轴承螺纹连接螺栓装配现场实拍
✅ 现在国内主机厂的新装配规范里,对于动态载荷下的螺纹连接,必须在装配完成后抽测残余预紧力,不是拧到扭矩值合格就完事。很多人以为扭矩值够了,预紧力就一定够,实际上如果螺栓螺纹之间有锈、有油污,摩擦系数差一倍,同样的扭矩下,预紧力能差出去60%。
问:很多一线师傅问,我们是小批量装配,没有在线测预紧力的昂贵设备,怎么判断拧对了?
答:别死卡扭矩数。拿同批次的螺栓做3组摩擦系数测试,把扭矩值的上下浮动范围卡到±10%以内,拧完之后用记号笔在螺栓和连接件的接缝处画定位线,跑24小时之后复紧,只要定位线没错位,基本就不会出大问题。别整那些花里胡哨的防松胶,普通工况下,足够的预紧力才是最靠谱的防松,胶都是给没拧紧的人擦屁股的。
螺纹连接的防松选型,90%的人都在交智商税
说实话,我见过太多采购,一听说要防松,就直接买最贵的进口锁紧螺母,结果装在有180℃高温的窑炉边上,尼龙圈直接化没了,防松效果为零。 别拿防松件当万能药,选不对就是纯纯的浪费钱: - ❗ 尼龙嵌件锁紧螺母:适用温度不能超过120℃,超过这个温度,尼龙圈的弹性直接归零,别拿它当万能防松件用在高温工位。 - ❗ 普通弹垫:说真的,现在国标都已经在普通钢结构连接里淘汰弹垫了,它的防松效率不到30%,拧的时候还容易把接触面刮出毛刺,反而降低预紧力保持率。 - ✅ 最新的行业实践:对于高频振动的工位,比如破碎机、振动筛的螺纹连接,现在头部制造企业都换成带楔形锁紧面的螺母,预紧力保持率能到90%以上,比弹垫靠谱10倍。 楔形锁紧螺纹连接螺母与普通六角螺母结构对比图
问:那我们以前囤了一大堆弹垫,直接扔了太可惜,有没有啥能用的场景?
答:别扔。用在静态载荷、没有振动的工位,比如电气柜的门板固定螺栓,完全够用。要是你把它用在发动机悬置、矿山振动设备上,那迟早要返工!对了,还有个小技巧,弹垫开口的方向别顺着拧紧方向放,反过来放,防松效果能提一点——别问我怎么知道的,都是当年踩坑踩出来的经验。