别再踩坑了!高精度机加工件的选型与落地实操指南
上周去苏州相城的一家精密车间蹲了3天,亲眼看见一台五轴机床因为机加工件的材质预处理没做好,刚换的刀具崩了3把——老板当场脸黑得能滴墨。
很多人对机加工件的认知还停留在“按图纸铣铁疙瘩”,但现在的精密制造领域,机加工件已经是决定设备寿命、精度甚至成本的核心变量了。
机加工件最容易被忽略的「前置门槛」
不是拿到 raw material 就上机床。
我见过太多厂为了抢交期,铝棒、钛棒刚拆包就往卡盘上夹,结果粗加工完放3天,工件自己歪了0.03mm——这就是没做时效预处理的锅。
现在行业里的标准操作是:拿到金属毛坯先过真空炉做12小时以上的去应力退火,再粗加工留1.5mm余量,接着做一次4小时的低温时效(温度控制在120℃以内),最后才上精加工。别省那点炉时钱,我见过苏州一家自动化厂,因为省了去应力的工序,做的半导体设备支架,装到客户那边3天就形变,售后换件+误工赔了12万,比炉时钱贵了20倍。
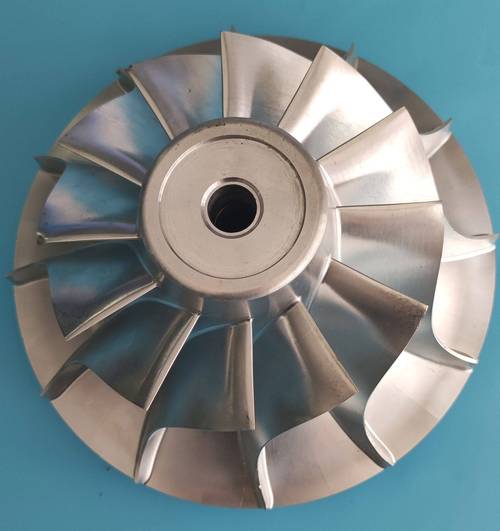 真空去应力退火处理后的铝合金机加工件毛坯
问:很多采购问,为什么同样的6061铝棒,别家做的机加工件用半年不形变,我家的装到设备上3天就歪了?
答:90%是没做全流程的时效处理。别信供应商说的“我们的铝棒已经做过去应力”——市面上的铝棒大多是做了热挤压后的初步时效,残留的内应力足够让精加工后的工件形变0.02mm以上。要做就自己送炉,或者要求供应商提供去应力的炉温记录,别口头约定。
2024年机加工件的「降本不降级」实操技巧
说实话,现在制造业的利润薄得像纸,谁能把机加工件的成本降下来,谁就能抢单。但降本不是偷材质,而是找“精准匹配需求”的方案。
比如以前做医疗设备的支架,都是用整块钛合金铣出来,成本要1200块。现在头部厂商用的是异材质拼接机加工件:核心受力的连接部位用TC4钛合金,非受力的支撑部位用改性PEEK材料,通过精密销钉+厌氧胶拼接,整体强度和全钛合金的一致,但成本降到了650块——刚好降了46%。
💡 还有个小技巧:对于批量超过100件的机加工件,别用整体铣削的工艺,改用“线切割下料+局部精加工”,能省30%的刀具成本。
现在头部厂商还会用数字孪生模型预判刀具磨损,提前2小时换刀,避免崩刀的损失——这部分能再省10%的刀具成本。
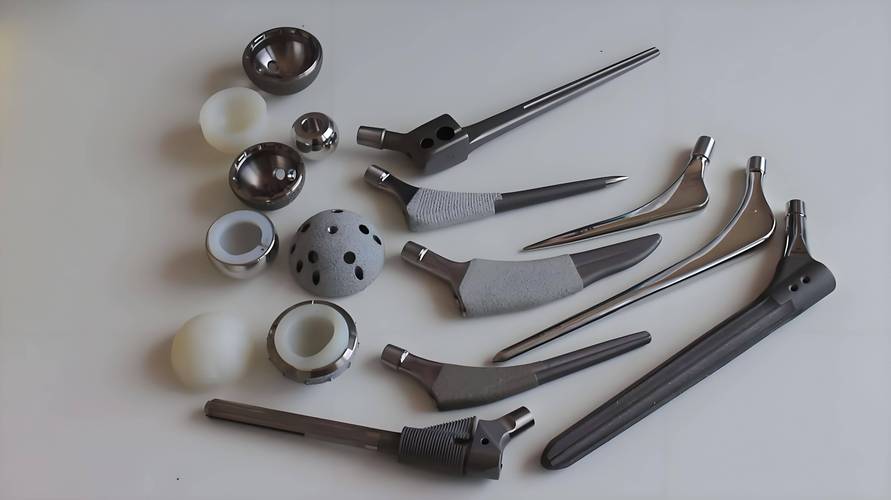 钛合金与改性PEEK拼接的医疗设备机加工件
问:我们是做半导体检测设备的,机加工件的平面度要求0.002mm,有没有办法在不换高端五轴机床的前提下达标?
答:有。现在很多精密车间用的是在线测量+实时刀补的方案——不是等整个工件铣完再拿三坐标测,而是在机床主轴上装个触发测头,每铣完一个面就自动触发测量,偏差超过0.0005mm就自动修正刀补值。我去年帮东莞一家厂改造了这个系统,他们用原来的三轴加工中心,居然把平面度稳定控制在0.0018mm,省了买五轴机床的220万。
机加工件验收时的「必查坑点」
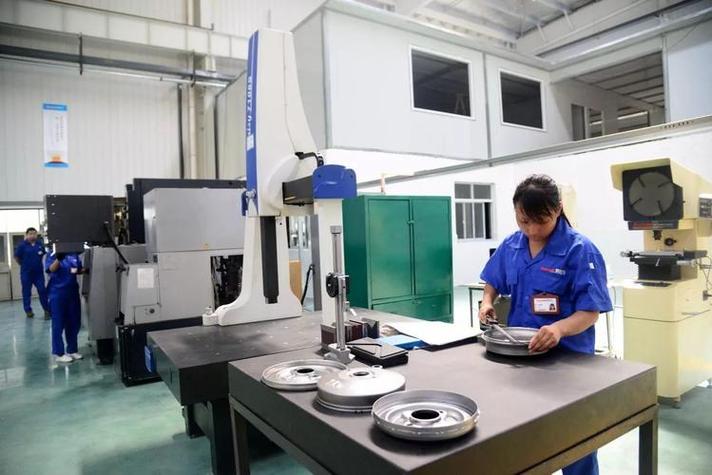
很多人验收机加工件,只看三坐标的检测报告。
别信。
真的。
我上周就碰到一家供应商,报告上写的平面度0.001mm,我拿粗糙度仪一测,边角的粗糙度是Ra1.6,中间的工作面是Ra0.8——这就是典型的“选择性检测”,边角的应力残留根本没处理。
❗ 验收时一定要做这3件事:
- 抽测3个以上的边角位置(不是只测工作面)
- 用粗糙度仪扫2个以上的不同面,看一致性
- 要求供应商提供材质的光谱检测报告(防止用废铝冒充6061)
不过话说回来,也不是所有机加工件都要追求极致精度——比如普通的设备底座,只要平面度在0.02mm以内就够了,没必要花大价钱做0.002mm的,那是纯浪费钱。
做机加工这行,拼的不是谁的机床贵,而是谁能把细节抠到极致。毕竟,一个0.001mm的偏差,可能就是设备能不能过客户验收的关键。