注塑件良率卡95%上不去?一线厂才藏着的3个破局细节
上个月去东莞长安的一家汽配厂驻场,他们做汽车内饰的注塑件,连续3周良率卡在94.7%,死活摸不到96%的合格线——光边角料每个月就扔出去12万。
真的。
很多人遇到这种情况,第一反应是换更贵的原料,或者找模具厂改流道,花几十万砸进去,良率涨了0.5%都算不错。其实根本没必要。
 汽配内饰注塑件模温监控现场实拍
问:我们厂没有在线模温监控系统,手动测量能行吗?
答:完全可以,但别拿红外枪对着模具表面瞎测。要测三个核心点位的实际温度:浇口位、型腔末端、冷却水路出口,每开机前、每生产2小时各测一次,比你瞎换两吨料有用10倍。💡
别觉得手动测麻烦。我算过,每次测三个点花3分钟,一个月下来也就花不到2个小时,能减少的不良损失可能是几万块。这笔账,怎么算都划算。
透明PC注塑件应力开裂裂纹实拍
问:我们做的PC注塑件老是放几天就开裂,退火要多久才有用?
答:别上来就照着手册搞2小时高温退火。厚度2mm以内的PC件,80℃烘40分钟足够,烘完别直接开门拿出来,关着炉门等温度自然降到室温再取。你要是烘完直接开门拿出来吹冷风,内应力没消不说,还额外加了冷热冲击的应力,裂得更快。❗
说实话,很多供应商随料附的工艺参数手册,都是十年前的老黄历,照着做能不出问题才怪。现在的原料配方改了多少轮,参数早就不是原来的适配值了。你要是死抱着手册不放,良率上不去真不冤。
注塑件水口料自动破碎回收管道实拍
✅ 不同场景下的水口料掺量红线,千万别乱超:
- 普通家电ABS外壳件:最多掺30%,超过25%就会出现表面光泽度下降,客户验收直接打回
- 汽车内饰PP+GF结构件:最多掺20%,掺多了玻纤取向混乱,翘曲度直接超出公差范围
- 医疗级接触皮肤的注塑件:最多掺15%,破碎后的料必须过两遍磁选,再加一层120目的过滤筛,不然黑点缺陷率根本压不下去
上次在长安那家汽配厂,我们没换料,没改模具,就调了三个参数:把浇口位的模温从45℃提到52℃,保压时间从8s降到5s,水口料掺量从30%降到18%。
第三天良率就冲到96.2%。
你说难吗?真不难。
就是太多人总想着找什么一招制敌的捷径,不愿意蹲在机台旁边,数100模的不良件,挨个找原因。总觉得花大价钱上系统、换进口料就能解决问题,其实最后算下来,那些被你忽略的小细节,才是吃掉利润的大头。
别上来就换料,80%的注塑件不良是模具温度没摸透
很多厂对模温的认知还停留在“模温机开了就行”,根本没摸透不同位置的温度差对注塑件的影响。模温差5℃,翘曲变形率直接翻3倍——这是我们测了12个批次PP+GF材料注塑件得出的实锤数据,不是书本上的理论值。 我见过最离谱的操作。 生产主管为了消掉表面的流痕,把模温直接拉到75℃,结果每模出来的件顶针位置全是白印,整批1200个件全返,光打磨费就花了8000。说白了,他根本没搞懂:ABS材料的注塑件,模温超过60℃,材料粘模腔的概率会涨40%,顶白根本是迟早的事。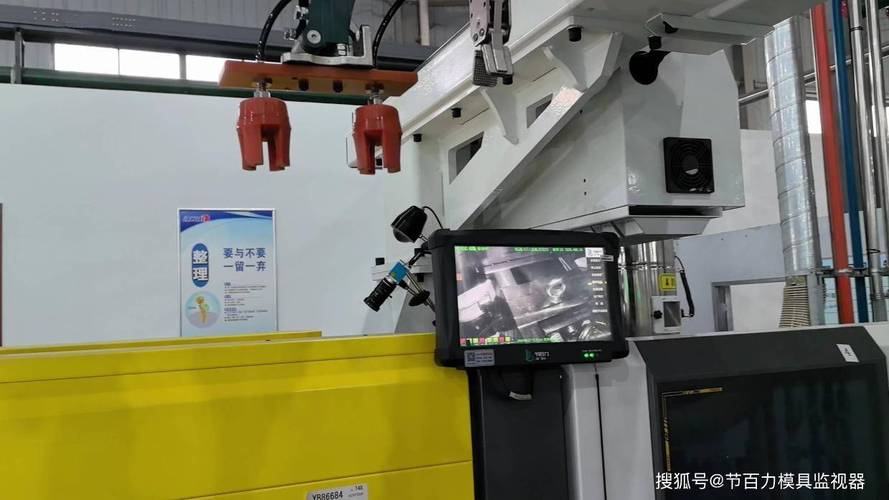 汽配内饰注塑件模温监控现场实拍
问:我们厂没有在线模温监控系统,手动测量能行吗?
答:完全可以,但别拿红外枪对着模具表面瞎测。要测三个核心点位的实际温度:浇口位、型腔末端、冷却水路出口,每开机前、每生产2小时各测一次,比你瞎换两吨料有用10倍。💡
别觉得手动测麻烦。我算过,每次测三个点花3分钟,一个月下来也就花不到2个小时,能减少的不良损失可能是几万块。这笔账,怎么算都划算。
注塑件的内应力,从来不是靠退火炉能100%消掉的
很多做透明PC注塑件的厂都遇到过这种糟心事:刚打出来的件透光率完美,没有气泡没有划痕,放仓库搁一周,边角位置莫名其妙裂了。第一反应是材料掺了回收料,或者供应商给的料不纯。 真不是。 大部分时候,这种开裂是生产过程中憋在材料内部的应力没释放完——注射压力给太猛,保压时间拉太长,材料在模腔里被硬压成型,内应力攒在内部,等温度降下来,应力释放就把材料撑裂了。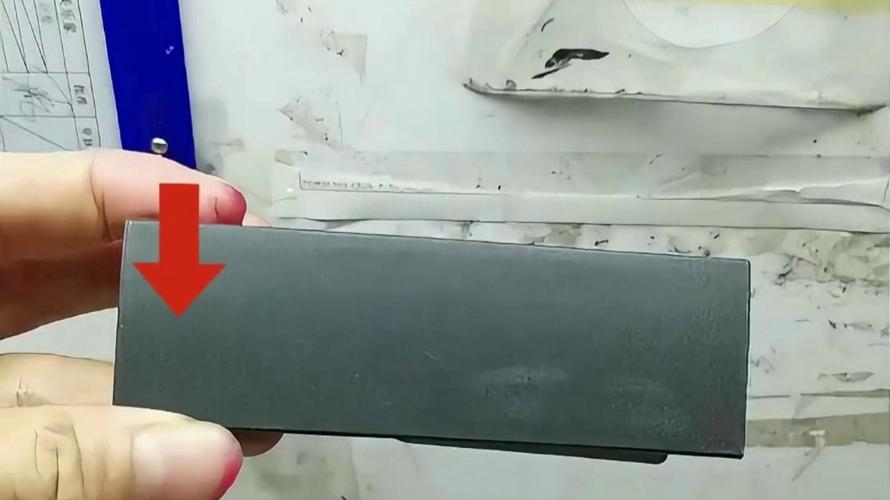 透明PC注塑件应力开裂裂纹实拍
问:我们做的PC注塑件老是放几天就开裂,退火要多久才有用?
答:别上来就照着手册搞2小时高温退火。厚度2mm以内的PC件,80℃烘40分钟足够,烘完别直接开门拿出来,关着炉门等温度自然降到室温再取。你要是烘完直接开门拿出来吹冷风,内应力没消不说,还额外加了冷热冲击的应力,裂得更快。❗
说实话,很多供应商随料附的工艺参数手册,都是十年前的老黄历,照着做能不出问题才怪。现在的原料配方改了多少轮,参数早就不是原来的适配值了。你要是死抱着手册不放,良率上不去真不冤。
边角料回收的坑,正在悄悄吃掉你30%的利润
很多厂算成本的时候,只算新料的采购价,根本没算水口料回收环节的损耗。之前在深圳宝安的一家小家电厂,他们做外壳注塑件,水口料直接堆在车间角落,破碎完不筛不滤,直接按40%的比例掺进新料里打,结果每个月有近10%的件因为混了金属屑、灰尘出现黑点,整批报废。 这两年行业里的新做法其实很成熟:给每台注塑机配在线的水口料自动回收系统,每模出来的边角料直接通过密闭管道送到就近的破碎机,破碎完自动按设定比例和新料混合,不用人工搬运,既减少了二次污染,又避免了人工混料比例不准的问题。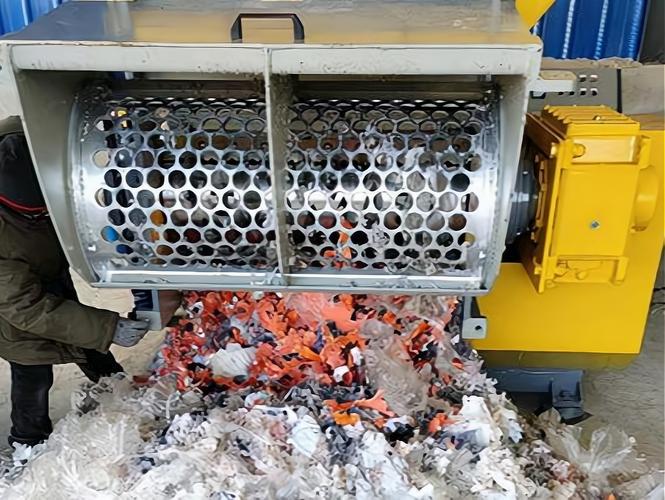 注塑件水口料自动破碎回收管道实拍
✅ 不同场景下的水口料掺量红线,千万别乱超:
- 普通家电ABS外壳件:最多掺30%,超过25%就会出现表面光泽度下降,客户验收直接打回
- 汽车内饰PP+GF结构件:最多掺20%,掺多了玻纤取向混乱,翘曲度直接超出公差范围
- 医疗级接触皮肤的注塑件:最多掺15%,破碎后的料必须过两遍磁选,再加一层120目的过滤筛,不然黑点缺陷率根本压不下去
上次在长安那家汽配厂,我们没换料,没改模具,就调了三个参数:把浇口位的模温从45℃提到52℃,保压时间从8s降到5s,水口料掺量从30%降到18%。
第三天良率就冲到96.2%。
你说难吗?真不难。
就是太多人总想着找什么一招制敌的捷径,不愿意蹲在机台旁边,数100模的不良件,挨个找原因。总觉得花大价钱上系统、换进口料就能解决问题,其实最后算下来,那些被你忽略的小细节,才是吃掉利润的大头。