2024年机械制造端小批量生产的落地避坑指南
上周去苏州工业园蹲了三天,见了七家做精密零件的老板,一半人在喊小批量生产接不到单,另一半在抱怨接了单赚不到钱。
说穿了,不是小批量生产不赚钱,是很多工厂从根上就搞错了玩法。
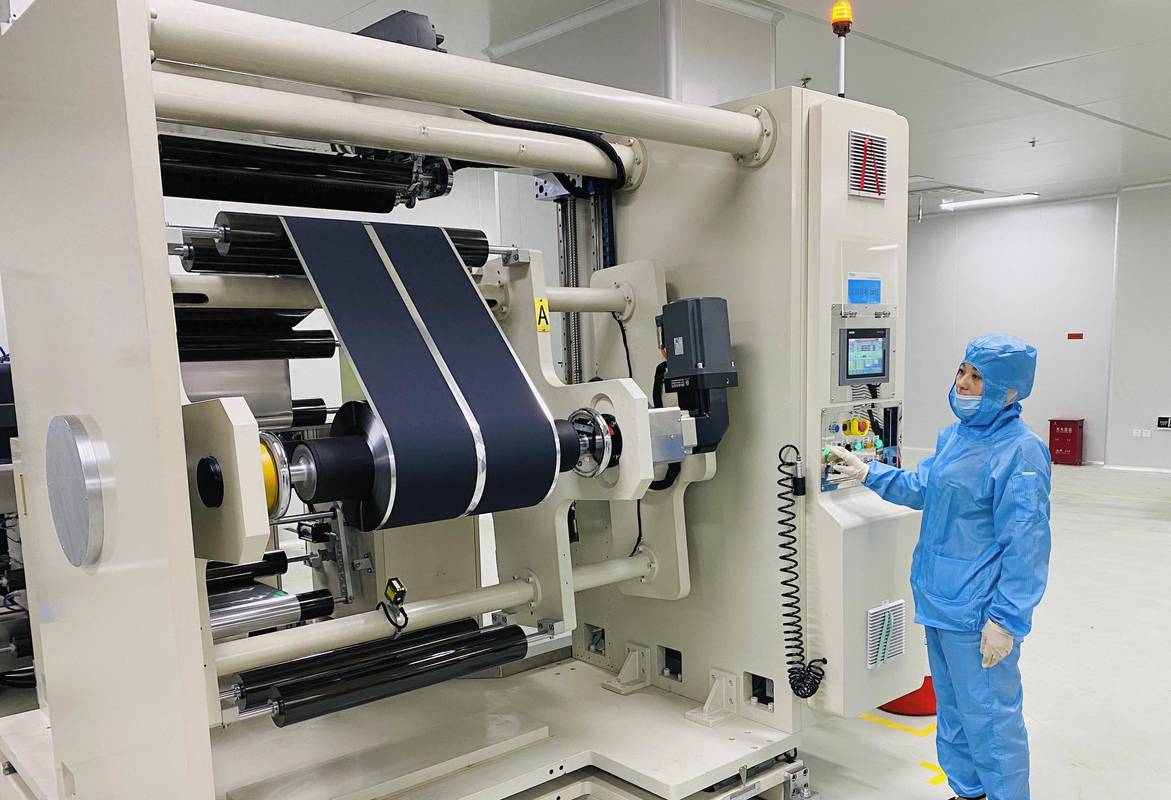
 苏州工业园精密车间小批量CNC加工场景
机械加工车间快换夹具换型操作实拍
问:我们厂预算有限,能不能不买新设备,先把小批量生产的流程跑通?
答:完全可以。我去年帮东莞那家做医疗器械的小厂做改造,总共只花了不到8000块。先是给3台CNC做了快换的定位销,花了2000;然后找了个免费的开源库存管理工具,把所有余料按尺寸贴了二维码,扫码就能看参数,花了3000请人做了个简单的录入表格;最后把原来的批量检验改成了首件全检+过程抽检,省了大量的终检时间。三个月后他们接的15-100件的订单,交付周期从原来的12天压缩到4天,利润率反而比做大批量订单高12%。
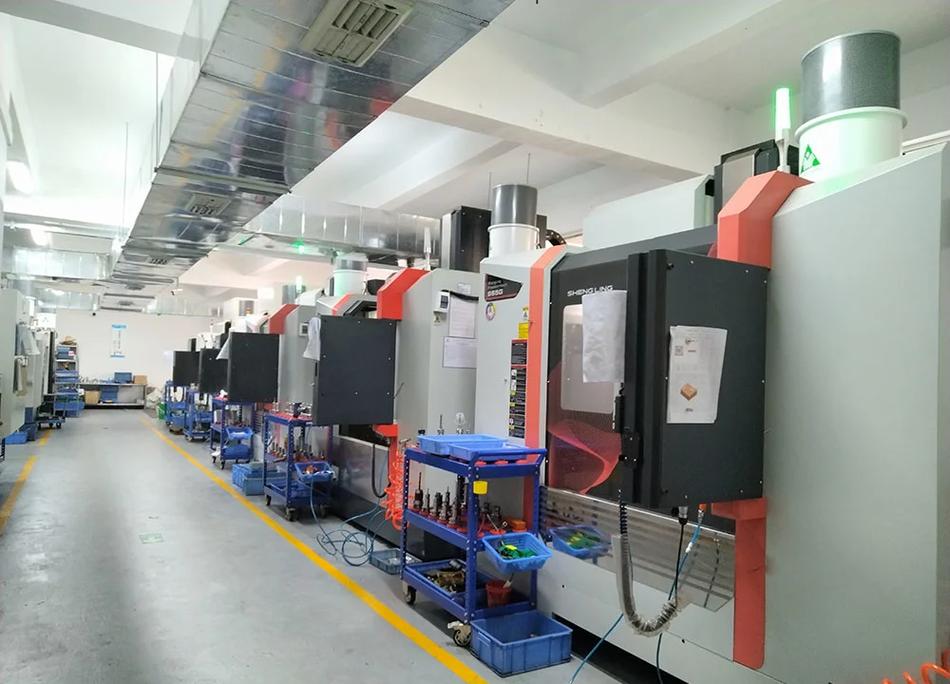 苏州工业园精密车间小批量CNC加工场景
别再把小批量生产当“凑数的订单”
我见过太多工厂,把小批量订单当成生产间隙“插空做”的边角料——大批量订单赶完了,有空了再调设备做几件,没空就往后拖。 这思路放在10年前可能还行,现在完全行不通。 现在的小批量生产订单,根本不是以前那种随便凑凑的散单。新能源车企的新车型试验件,单款也就20-50件;航空航天的配套研发件,很多是个位数到几十件;医疗器械的定制化部件,单批很少超过100件。这些订单的单价、利润率,比你做几十万件的标准件高得多,但对交付精度、周期的要求也苛刻得多。 很多老板算过一笔账:做10万件的标准件,利润率可能只有5%-8%;做50件的精密试验件,利润率能到30%以上。但为什么还是赚不到钱?因为你拿做大批量的流程去做小单,换型慢、检验松、材料浪费大,最后把利润全吃掉了。 问:我们厂之前一直做年订单十万件以上的标准件,现在突然接到个30件的航天配套订单,要不要接? 答:先算两笔账再决定。第一笔是换型成本——如果你家车间的CNC换型、工装调试时间超过4小时,这单大概率要亏;第二笔是材料利用率——30件的订单如果需要开新的板材、定制毛坯,余料能不能给别的同材质订单消化?我见过最离谱的工厂,为了27件的钛合金零件,开了一整张1.2万的钛板,最后余料堆在仓库两年没动,算下来这单赔了小两万!现在跑通小批量生产的工厂,都在做这3件事
别上来就砸几十万买柔性生产线,先把现有流程的漏洞补上,比什么都强。我跟踪了20多家去年小批量订单营收占比超过40%的工厂,他们的操作都很接地气: ✅ 第一,把CNC换型时间压到30分钟以内。不用买贵的设备,就做简单的快改:给常用的工装做统一的定位基准,提前把换型需要的工具、程序放在固定的工具车上,换型的时候不用到处找东西。东莞那家做医疗器械的厂,原来换型要3小时,就花了2000块做了快换定位销,现在换型只要20分钟。 ✅ 第二,备常用材料的通用库存。比如6061铝、304不锈钢、TC4钛合金这些常用的材质,备上几个常用厚度的板材、棒料,不用每次等材料到货,能把交付周期缩短至少一半。 ✅ 第三,给余料建个简单的台账。不用买贵的ERP,就用个免费的在线表格,把余料的材质、尺寸、厚度录进去,贴个二维码在料上,下次有同材质的订单,先查台账能不能用余料。我见过最聪明的工厂,靠这一招把材料成本降了18%。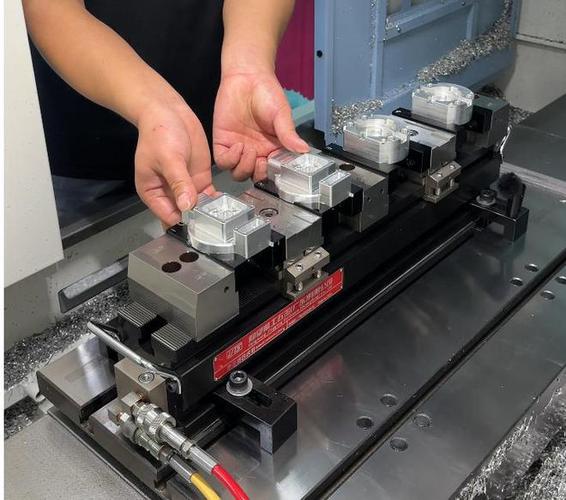 机械加工车间快换夹具换型操作实拍
问:我们厂预算有限,能不能不买新设备,先把小批量生产的流程跑通?
答:完全可以。我去年帮东莞那家做医疗器械的小厂做改造,总共只花了不到8000块。先是给3台CNC做了快换的定位销,花了2000;然后找了个免费的开源库存管理工具,把所有余料按尺寸贴了二维码,扫码就能看参数,花了3000请人做了个简单的录入表格;最后把原来的批量检验改成了首件全检+过程抽检,省了大量的终检时间。三个月后他们接的15-100件的订单,交付周期从原来的12天压缩到4天,利润率反而比做大批量订单高12%。