工业胶粘剂:从产线替代焊接的隐形成绩单,到2024年制造业选型避坑指南
上周去苏州的新能源电池厂蹲了三天,亲眼见着一台原来用激光焊的PACK线,换了结构胶粘剂之后,单工位节拍从12秒压到8秒——老板拍着我肩膀说,这一笔改造成本,半年就回本了。
不是说螺丝、焊接不好。只是现在的工件越来越薄,公差要求越来越严,原来的连接方式,早就跟不上现在的制造节奏了。
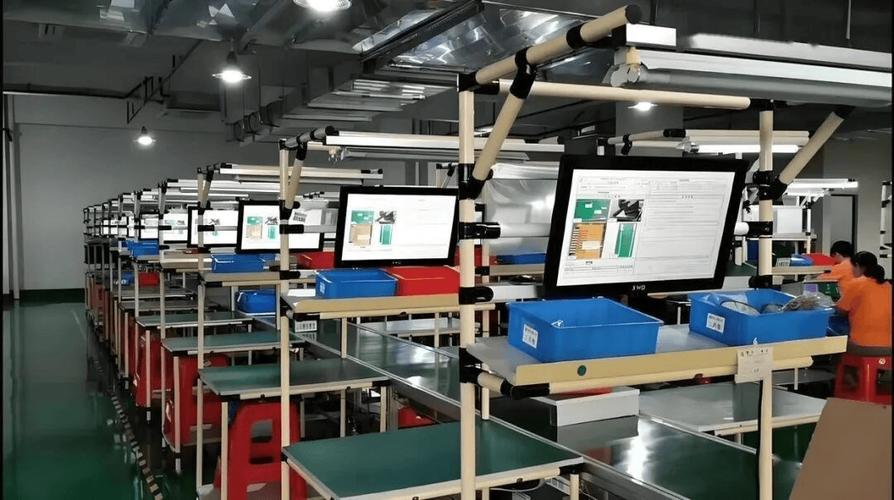
 新能源电池PACK产线涂覆胶粘剂工位实拍
这里必须提一句,工业场景下选胶粘剂,首先要算的不是“粘得牢不牢”,是失效成本。你选的胶耐温不够,夏天电池包跑高速,内部温度到65度,胶的强度掉一半,整个模组晃了,那就是几十台车的召回成本,比胶本身的采购价贵一万倍。
上周跟客户的采购聊完,销售追着我问了个他纠结了大半年的问题。
问:我们给3C电子厂供的快干胶,为什么客户用了半年就说开胶?之前实验室测试粘得明明挺牢的啊?
答:你是不是根本没测高低温循环?3C产品从零下20度的冬天户外,到夏天晒得发烫的汽车中控台,热胀冷缩形变差能到千分之三,普通快干胶的伸长率才3%,硬得像块脆玻璃,根本扛不住反复胀缩,最后直接把粘接面扯脱。得换伸长率150%以上的聚氨酯结构胶,才能跟着工件一起形变,不会硬邦邦地拽开。
风电叶片根部环氧胶粘剂粘接施工场景
这两年还有个新的需求爆出来,就是半导体Chiplet封装用的低应力UV胶粘剂。原来大家觉得半导体都是靠焊料连接,现在Chiplet的芯片之间间隙才几十微米,根本没法焊接,就得用这种UV胶快速定位,同时扛得住260度的回流焊温度。
上周跟个做半导体封装的工程师喝咖啡,他吐槽了半天选型踩的坑。
问:Chiplet封装用的UV胶粘剂,为什么比普通电子胶贵10倍?是不是纯纯智商税?
答:真不是。这种胶首先要做到金属离子含量低于1ppm,不然沾到芯片引脚上,用个两三年就会发生电化学迁移,直接把电路短路了。其次固化收缩率要小于1%,不然几十微米的间隙,收缩个千分之五,芯片的对位精度就飘了,良率直接掉10个点。普通UV胶收缩率都在3%以上,根本用不了,研发投入都摊在这上面呢,贵有贵的道理。
为什么现在产线都在偷偷把螺丝、焊接换成胶粘剂?
很多人对工业胶粘剂的认知,还停留在手工课上粘个手工模型的程度。真到工业场景里,这东西的作用,比你想的大得多。 就拿现在最火的动力电池PACK来说,0.8mm厚度的电芯铝壳,原来用激光焊固定,焊枪一接触,局部温度瞬间能到上千度,薄薄的铝壳直接被烤得翘曲变形,后面装模组的时候,公差差个0.2mm,整个PACK的间隙就不对,严重点的甚至会挤压电芯,引发安全隐患。 换用胶粘剂就不一样。胶层是柔性的,能把整个连接面的应力均匀分散开,不会像焊接那样,在局部留下硬邦邦的热影响区。更妙的是,一次涂胶,能同时完成结构粘接+防水防尘密封,省了后面单独打密封胶的工序,连带着工位都能少两个。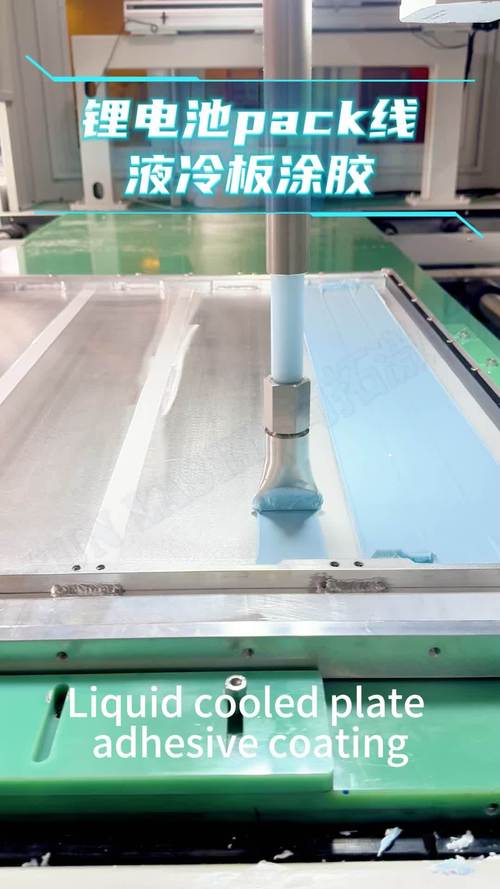 新能源电池PACK产线涂覆胶粘剂工位实拍
这里必须提一句,工业场景下选胶粘剂,首先要算的不是“粘得牢不牢”,是失效成本。你选的胶耐温不够,夏天电池包跑高速,内部温度到65度,胶的强度掉一半,整个模组晃了,那就是几十台车的召回成本,比胶本身的采购价贵一万倍。
上周跟客户的采购聊完,销售追着我问了个他纠结了大半年的问题。
问:我们给3C电子厂供的快干胶,为什么客户用了半年就说开胶?之前实验室测试粘得明明挺牢的啊?
答:你是不是根本没测高低温循环?3C产品从零下20度的冬天户外,到夏天晒得发烫的汽车中控台,热胀冷缩形变差能到千分之三,普通快干胶的伸长率才3%,硬得像块脆玻璃,根本扛不住反复胀缩,最后直接把粘接面扯脱。得换伸长率150%以上的聚氨酯结构胶,才能跟着工件一起形变,不会硬邦邦地拽开。
2024年工业胶粘剂选型的三个“反常识”细节
我做了快10年的工业材料选型,见过太多人抱着“越强越好、越快越好、越贵越好”的思维选胶,最后在产线上栽大跟头。这三个细节,是我这两年跟几百个产线师傅聊出来的经验。 ✅ 不是粘接强度越高越好。比如粘柔性的PC塑料外壳,你用剪切强度30MPa的环氧结构胶,硬得跟石头似的,塑料一胀缩,胶层直接把塑料表面扯碎了,反而不如剪切强度8MPa、但韧性够的聚氨酯胶粘得久。 ❗ 固化速度不是越快越好。比如大尺寸的风电叶片粘接,你打了胶之后要反复调整叶片的对齐位置,要是表干时间才5分钟,你还没调完就固化了,价值几十万的叶片直接就废了。得选表干时间40分钟、但最终固化强度能到25MPa的慢固型环氧胶,给操作留够调整空间。 💡 别盲目迷信进口胶。我上个月去东莞的一家胶粘带厂看,他们现在给国内头部新能源车企供的动力电池结构胶,做了1200小时的高温高湿测试,强度保留率还在85%以上,跟我之前测的某德国品牌同型号产品,性能数据差不到2%。但供货周期真的香——原来进口胶要提前2个月备货,现在下单第二天就能送到仓库,价格还能低30%,光仓储备货的成本,一年就能省20多万。对吧,换谁当采购都愿意选供货稳、价格低的国产货。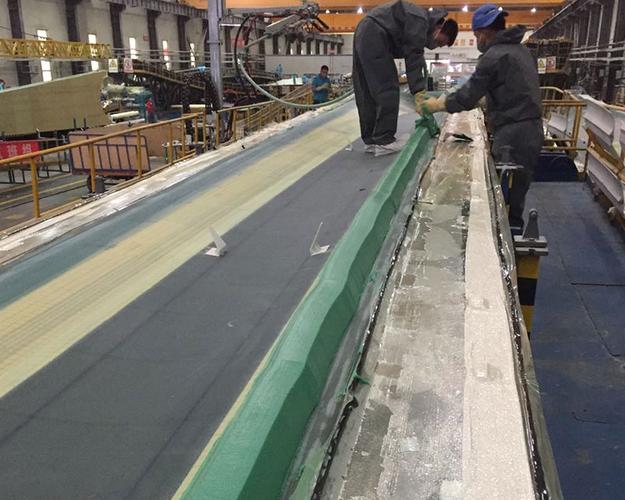 风电叶片根部环氧胶粘剂粘接施工场景
这两年还有个新的需求爆出来,就是半导体Chiplet封装用的低应力UV胶粘剂。原来大家觉得半导体都是靠焊料连接,现在Chiplet的芯片之间间隙才几十微米,根本没法焊接,就得用这种UV胶快速定位,同时扛得住260度的回流焊温度。
上周跟个做半导体封装的工程师喝咖啡,他吐槽了半天选型踩的坑。
问:Chiplet封装用的UV胶粘剂,为什么比普通电子胶贵10倍?是不是纯纯智商税?
答:真不是。这种胶首先要做到金属离子含量低于1ppm,不然沾到芯片引脚上,用个两三年就会发生电化学迁移,直接把电路短路了。其次固化收缩率要小于1%,不然几十微米的间隙,收缩个千分之五,芯片的对位精度就飘了,良率直接掉10个点。普通UV胶收缩率都在3%以上,根本用不了,研发投入都摊在这上面呢,贵有贵的道理。