冲压件良率卡在90%上下?2024年一线车间摸出来的3个破局细节
上周去苏州昆山的一个汽配厂蹲了3天,车间主任见我第一句就吐槽:"同样的模具,同样的SPCC冷轧板,隔壁厂做同款车门内板冲压件良率能到98.2%,我们拼尽全力也就91.7%,差的那6个点,一年下来就是小两百万的废料钱。"
我当时跟着他在车间转了两圈,没急着看模具,先蹲在送料机旁边数了10分钟,板料送进的定位偏差平均0.23mm——就这点偏差,到后面拉深成型的时候,侧壁的应力分布直接歪了,不开裂才怪。
 汽配车间SPCC板材冲压件送料定位检测场景
经常有读者后台问我相关的问题,这里就统一说几个大家最关心的:
问:我们厂现在冲压件边角开裂占不良的4成以上,换了好几个批次的板材都没用,问题到底出在哪?
答:先去翻你过去3个月的压边力参数记录。别再用恒定值硬扛了,2024年行业里规模以上的冲压车间,基本都换成变压边力闭环控制了。如果你的冲床还不支持动态调压力,哪怕手动在每批板材上机前,根据板材的实测延伸率微调压边力值,都能把开裂不良降个2-3个点,根本没必要急着换板材换模具。
家电面板冲压件周转防刮花隔离层实拍
说真的,很多老板算成本的时候,只算板材采购、模具折旧、电费这几块硬成本,从来不算这些细碎的返工、索赔钱,等月底财务把账单拍在桌上,才拍大腿后悔。之前宁波有个做五金冲压件的小厂,光因为周转不注意导致的表面划伤返工,一个月就多花了四万多的人工和喷涂成本,后来他们花了两千块,在每个周转箱里铺了一层3mm厚的绒布,划伤不良直接降了70%,当天就回本了。
问:现在人工成本涨得快,冲压件车间想减人,从哪块入手最不影响良率?
答:先把线尾的人工分拣、毛刺检测换成低精度视觉检测工位。别一上来就砸几百万上全套自动冲压线,投入回报周期太长。就在冲床的出料口装个高清工业相机,对着刚冲下来的件逐帧拍,有毛刺超差、表面划伤、成型缺料的直接气吹剔出来,一个工位能替2个工人,而且检测精度比人眼高多了——人眼盯久了疲劳,0.1mm的毛刺根本看不见,相机的识别精度能到0.02mm。我们之前帮佛山的一个五金厂算过,这套设备连安装带调试才花了8万多,3个多月就靠省下来的人工钱回本了。
别上来就换模具,先算清楚冲压件的隐形损耗账
很多老板一看到良率掉,第一反应就是模具旧了,要换全新的进口线,几十万上百万砸下去,最后发现良率也就涨了1个百分点,钱全打了水漂。其实车间里大部分的不良,根本不是模具硬件的问题,是参数没跟上现在的生产节奏。 就拿最常见的拉深工序来说,10年前大家都用恒定压边力,觉得参数调好了就一劳永逸,现在板材的批次公差、温度变化、甚至车间当天的湿度,都会影响成型效果。去年在东莞的一个家电厂,他们做微波炉外壳的冲压件,之前开裂不良一直稳定在5%左右,换了三批不同供应商的板材都没解决,最后我们把压边力改成随拉深深度动态调整的模式——初始压边力拉高30%防止起皱,板材进入凹模1/3深度时压边力下调25%避免拉裂,光这一个参数调整,开裂不良直接降到1.3%,连模具都没拆。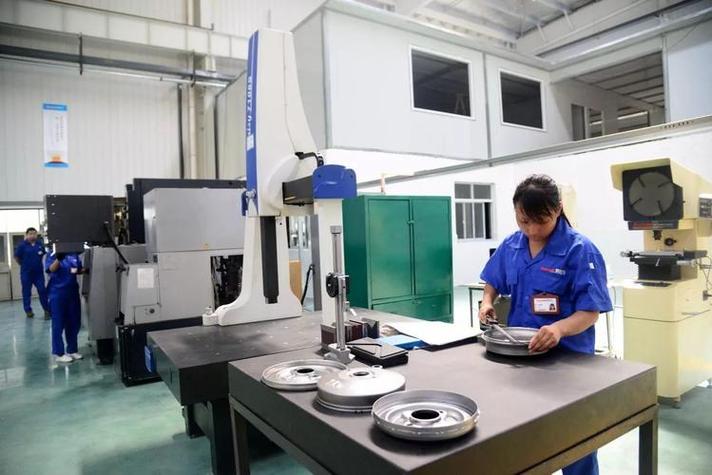 汽配车间SPCC板材冲压件送料定位检测场景
经常有读者后台问我相关的问题,这里就统一说几个大家最关心的:
问:我们厂现在冲压件边角开裂占不良的4成以上,换了好几个批次的板材都没用,问题到底出在哪?
答:先去翻你过去3个月的压边力参数记录。别再用恒定值硬扛了,2024年行业里规模以上的冲压车间,基本都换成变压边力闭环控制了。如果你的冲床还不支持动态调压力,哪怕手动在每批板材上机前,根据板材的实测延伸率微调压边力值,都能把开裂不良降个2-3个点,根本没必要急着换板材换模具。
被很多人忽略的冲压件后处理细节,居然能吃掉10%的利润
我见过太多车间,冲压工序的良率能做到97%,最后算整体交付良率,居然掉到89%。问题全出在冲完件之后的流转环节。 比如为了省那点人工,冲下来的件直接堆在周转箱里,层与层之间没有任何隔离,钢板边角的毛刺互相刮蹭,表面的喷涂层刮花,后面要么重新抛光,要么直接当废料卖。还有的车间冲完件不及时去毛刺,毛刺高度超过0.1mm,后面组装的时候划手,甚至会刺破相邻的线束,到了客户端还要被索赔。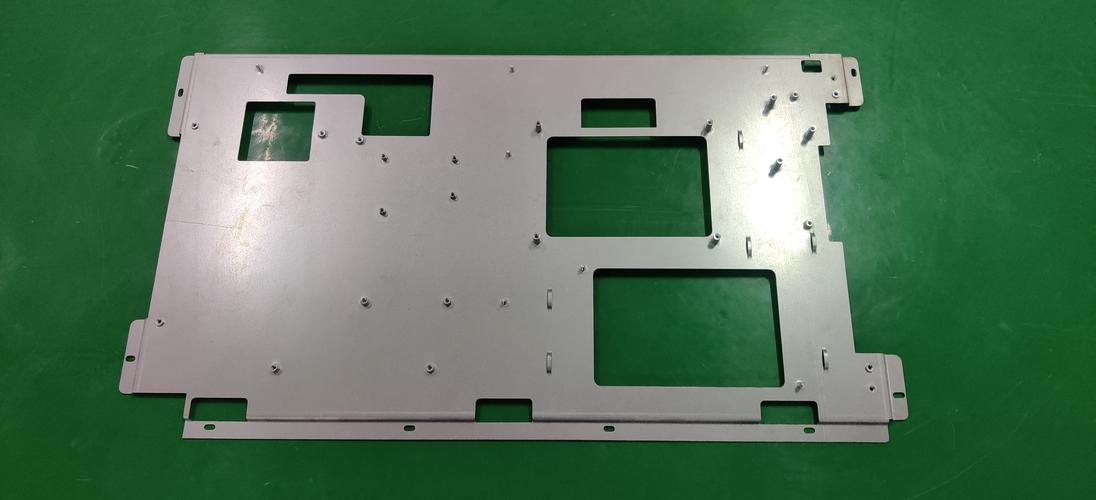 家电面板冲压件周转防刮花隔离层实拍
说真的,很多老板算成本的时候,只算板材采购、模具折旧、电费这几块硬成本,从来不算这些细碎的返工、索赔钱,等月底财务把账单拍在桌上,才拍大腿后悔。之前宁波有个做五金冲压件的小厂,光因为周转不注意导致的表面划伤返工,一个月就多花了四万多的人工和喷涂成本,后来他们花了两千块,在每个周转箱里铺了一层3mm厚的绒布,划伤不良直接降了70%,当天就回本了。
问:现在人工成本涨得快,冲压件车间想减人,从哪块入手最不影响良率?
答:先把线尾的人工分拣、毛刺检测换成低精度视觉检测工位。别一上来就砸几百万上全套自动冲压线,投入回报周期太长。就在冲床的出料口装个高清工业相机,对着刚冲下来的件逐帧拍,有毛刺超差、表面划伤、成型缺料的直接气吹剔出来,一个工位能替2个工人,而且检测精度比人眼高多了——人眼盯久了疲劳,0.1mm的毛刺根本看不见,相机的识别精度能到0.02mm。我们之前帮佛山的一个五金厂算过,这套设备连安装带调试才花了8万多,3个多月就靠省下来的人工钱回本了。