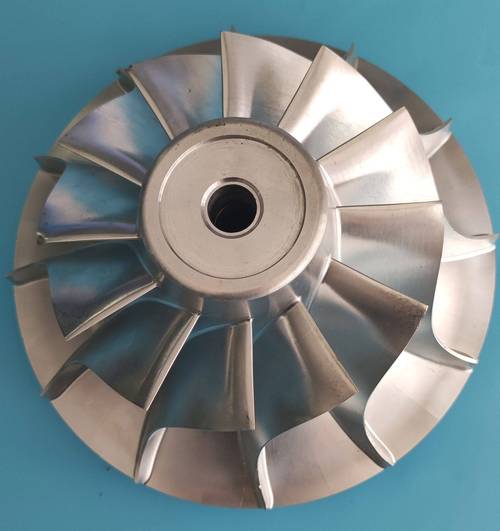
别再拿铸件凑数了:高端装备里的锻件,到底藏着多少你不知道的门道
上周去江苏某航空锻件厂的车间,刚进门就被一台1.8万吨的模锻液压机震得脚麻。那机器砸下来的瞬间,连空气都在抖。没人会想到,就是这种看起来粗笨的加工方式,做出来的锻件,是C919起落架、风电主轴、甚至火箭发动机机匣里不能替换的核心部件。
 航空锻件金属流线组织金相对比图
很多刚入行的采购第一次对接供应商,都会问同一个问题:
问:我看市面上同尺寸的锻件和铸件报价能差好几倍,有没有可能用精密铸件替代锻件降本?
答:分场景。如果是静态承重、没有冲击载荷的部件,比如设备底座、非受力的支架,精密铸件完全够用,没必要花冤枉钱。但只要是承受交变载荷、冲击载荷的核心运动部件——比如起落架、发动机曲轴、风电主轴、核电主泵泵壳,别打这个主意。去年有个新能源车企的客户找过来,说之前为了降本用球墨铸铁做电机轴,跑了3万公里就出现疲劳裂纹,换了42CrMo锻件之后,现在跑20万公里连探伤的超标缺陷都找不到。这钱省不得。
1.8万吨模锻液压机生产航空起落架锻件现场图
经常有做设备采购的朋友问我,怎么辨别锻件的质量好坏:
问:我们采购锻件的时候,经常碰到供应商说自己的是“自由锻”“模锻”,这俩到底差在哪?怎么选不踩坑?
答:先给你算个直观的账:同尺寸的42CrMo锻件,自由锻的价格大概是模锻的60%,但精度差很多,表面粗糙度能到12.5微米,加工余量动不动就有5-10毫米,适合单件、小批量的大尺寸部件——比如重型机械的主轴、大型齿轮坯。模锻是靠固定模具成型的,精度能到3微米以内,加工余量小,生产效率高,适合批量大、精度要求高的部件,比如汽车连杆、风电齿轮坯。
别听供应商瞎吹“我们自由锻的质量比模锻好”,质量好坏从来不是加工方式定的,是看变形量够不够、探伤等级达不达标。选的时候直接要探伤报告,UT1级的缺陷当量小于0.8毫米的,不管是自由锻还是模锻,都能用。
为什么高端装备宁可多花10倍成本,也要用锻件不用铸件?
很多刚入行的人想不通,不都是金属做的零件,凭什么锻件比铸件贵那么多? 说穿了,差的根本不是材料。 锻件的核心竞争力,从来不是“材料硬”,而是锻造过程中把金属内部的疏松、气孔、夹渣全部焊合,顺着受力方向拉出连续的金属流线。这种连续的流线,就像给金属做了“定向强化”——受力的时候,应力会顺着流线方向分散开,不会在某个薄弱点集中开裂。 铸件呢?金属水倒进模具冷却成型,内部的流线是杂乱无章的,甚至带着没排干净的气孔、缩松,看起来尺寸规整,真要扛长期的交变载荷,很容易从内部裂出来。 举个真实的例子:2010年前后,国内很多风电场的主轴还在用球墨铸铁件,赶上冬季极端风切变,不到3年就出现多起断轴事故。后来行业强制要求主轴换成合金结构钢锻件,同样的尺寸,锻件的疲劳寿命直接是铸件的3.2倍,现在已经没人敢在这个核心部件上用铸件降本了。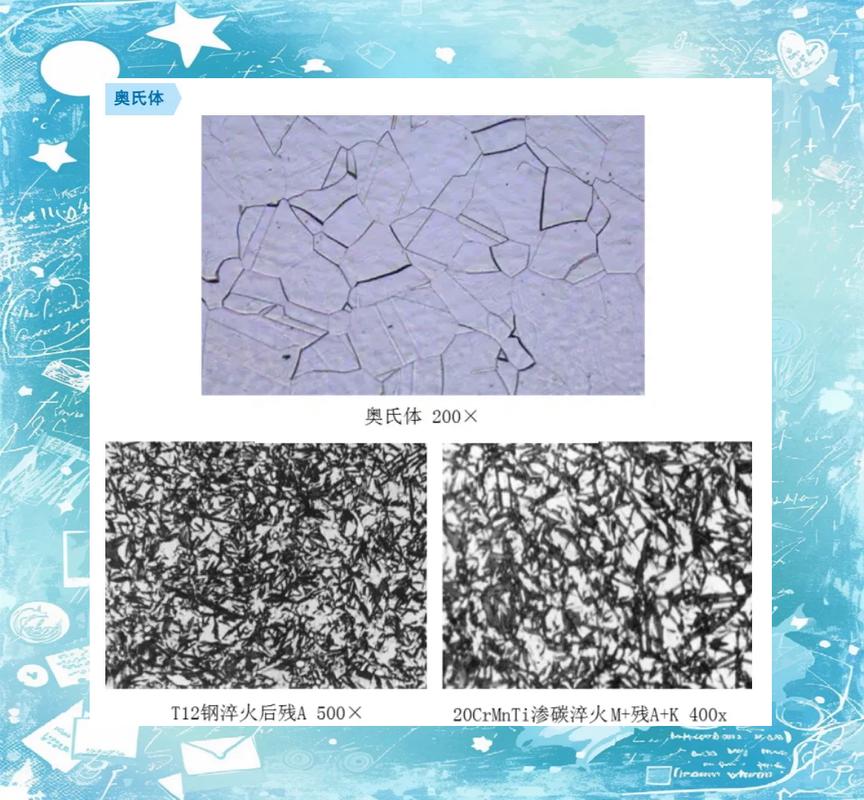 航空锻件金属流线组织金相对比图
很多刚入行的采购第一次对接供应商,都会问同一个问题:
问:我看市面上同尺寸的锻件和铸件报价能差好几倍,有没有可能用精密铸件替代锻件降本?
答:分场景。如果是静态承重、没有冲击载荷的部件,比如设备底座、非受力的支架,精密铸件完全够用,没必要花冤枉钱。但只要是承受交变载荷、冲击载荷的核心运动部件——比如起落架、发动机曲轴、风电主轴、核电主泵泵壳,别打这个主意。去年有个新能源车企的客户找过来,说之前为了降本用球墨铸铁做电机轴,跑了3万公里就出现疲劳裂纹,换了42CrMo锻件之后,现在跑20万公里连探伤的超标缺陷都找不到。这钱省不得。
现在的高端锻件,早就不是“烧红了砸”的老黄历了
很多人对锻件的印象,还停留在老工厂里师傅拿着大锤,把烧红的铁块敲成想要的形状。说真的,现在的高端锻件生产,精细程度完全超出你想象。 比如给大飞机做的起落架锻件,用的是超高强度的300M钢,要在1100度左右的温度下,用模锻液压机分多次施压成型,每一次的下压量、保压时间都要精准控制,精度能到0.2毫米以内。比起10年前的老工艺,现在的锻件加工余量少了60%,材料利用率从之前的30%提升到了70%,光材料成本就能省近一半。 💡 很多人不知道,现在的航空级锻件,从下料开始就要做全流程的材料溯源:每一块坯料的化学成分、锻造温度场、变形量、每一步的探伤结果,全部要存入专属档案,跟着部件走完全生命周期——哪怕几十年后飞机到寿拆解,都能查到当初锻造的全部参数。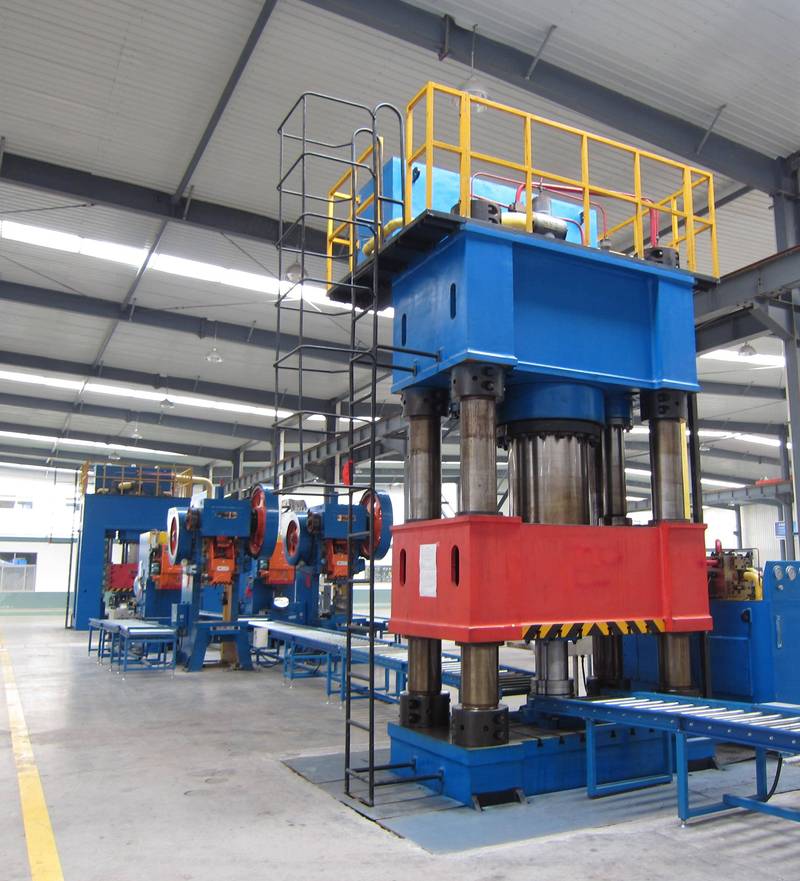 1.8万吨模锻液压机生产航空起落架锻件现场图
经常有做设备采购的朋友问我,怎么辨别锻件的质量好坏:
问:我们采购锻件的时候,经常碰到供应商说自己的是“自由锻”“模锻”,这俩到底差在哪?怎么选不踩坑?
答:先给你算个直观的账:同尺寸的42CrMo锻件,自由锻的价格大概是模锻的60%,但精度差很多,表面粗糙度能到12.5微米,加工余量动不动就有5-10毫米,适合单件、小批量的大尺寸部件——比如重型机械的主轴、大型齿轮坯。模锻是靠固定模具成型的,精度能到3微米以内,加工余量小,生产效率高,适合批量大、精度要求高的部件,比如汽车连杆、风电齿轮坯。
别听供应商瞎吹“我们自由锻的质量比模锻好”,质量好坏从来不是加工方式定的,是看变形量够不够、探伤等级达不达标。选的时候直接要探伤报告,UT1级的缺陷当量小于0.8毫米的,不管是自由锻还是模锻,都能用。