销连接:被90%机加工人低估的核心定位件,附2024车间实操指南
干了快12年机加工,我见过太多人把销连接当"边角料"——钻个孔敲个销就完事,最后装配出来的东西跑位、振松,拆都拆不下来,返工的时候骂娘都没用。
别拿它当配角。
很多人觉得销连接就是个敲进去的小铁条,没什么技术含量。真到装配出问题的时候,拆销拆到满手是伤,才想起当初的设计有多敷衍。
 机床夹具上圆柱销连接定位实物图
问:我之前用销定位,拆的时候敲得销都弯了孔也花了,是不是我买的销太硬?
答:别先怪销的材质。90%的拆销翻车,都是你安装的时候根本没做排气槽或者拔销工艺孔——敲的时候孔里的空气排不出去,形成负压把销死死吸在里面,你再硬的销也经不住砸。对了,要是用的是内螺纹圆锥销,拆的时候直接拧个螺栓拔就行,谁让你拿铜棒硬砸的?
工业常用圆锥销、圆柱销、开口销实物对比图
不过话说回来,现在很多高端制造的线,已经不用传统的过盈销了。
现在新能源动力电池的装配线上,用的都是可膨胀的弹性销连接——不用过盈敲,塞进去之后靠自身的弹性撑开贴紧孔壁,拆的时候直接夹出来就行,定位精度还能稳定在0.01mm以内,不会因为敲击把工件的孔搞花。我上个月去宁德时代的配套车间看,一条线上快200个弹性销定位点,换型效率比之前用传统圆柱销提了快40%。
问:弹性销的定位精度比传统圆柱销差吗?我之前用的时候感觉晃悠。
答:那是你孔钻错了。弹性销的配合孔公差一般要控制在H7,你要是图省事钻成H8的孔,那肯定晃。而且选弹性销的时候,别贪便宜买那种壁厚只有0.5mm的劣质货,正规的弹性销壁厚至少1.2mm以上,撑开之后的径向锁紧力足够把两个工件牢牢锁死,定位精度根本不比过盈圆柱销差。对了,要是需要经常拆装的场合,优先选带拔销槽的弹性销,别等拆的时候把销戳断在孔里哭都来不及。
销连接到底是干嘛的?别拿它跟普通紧固混为一谈
很多新手把销连接和螺栓紧固放一类,纯纯的认知偏差。螺栓是扛拉扛剪的,销的第一要务是精准定位,其次才是辅助传力、锁死防松。你想啊,两个配合的壳体,铣完接触面钻两个销孔敲上,哪怕螺栓全拆了,合模的位置都不会偏一丝——这就是销的价值。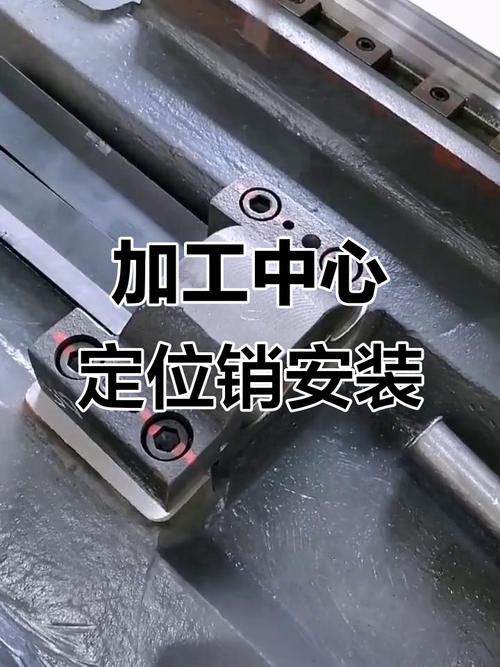 机床夹具上圆柱销连接定位实物图
问:我之前用销定位,拆的时候敲得销都弯了孔也花了,是不是我买的销太硬?
答:别先怪销的材质。90%的拆销翻车,都是你安装的时候根本没做排气槽或者拔销工艺孔——敲的时候孔里的空气排不出去,形成负压把销死死吸在里面,你再硬的销也经不住砸。对了,要是用的是内螺纹圆锥销,拆的时候直接拧个螺栓拔就行,谁让你拿铜棒硬砸的?
现在车间常用的3类销连接,别再拿错型号上设备
- ✅ 圆柱销:最常用,靠过盈配合挤在孔里,适合载荷稳定、不经常拆的场合——比如固定变速箱的壳体,一般敲一次能用五六年不用动。现在很多厂用的是带内螺纹的圆柱销,比传统的光杆圆柱销友好太多,拆的时候不用砸。
- ❗ 圆锥销:带1:50锥度,定位精度比圆柱销还高,反复拆装个十几次都不会掉精度,适合经常要拆检的工装夹具。我之前在汽车焊装线的夹具上,全用的这种圆锥销,换型的时候拆了装装了拆,三年了定位误差还控制在0.02mm以内。
- 💡 开口销:这个大家熟,跟螺栓配一起穿开口防松的,别拿它当定位件用——它就是个锁死的配角,别搞错了用途。
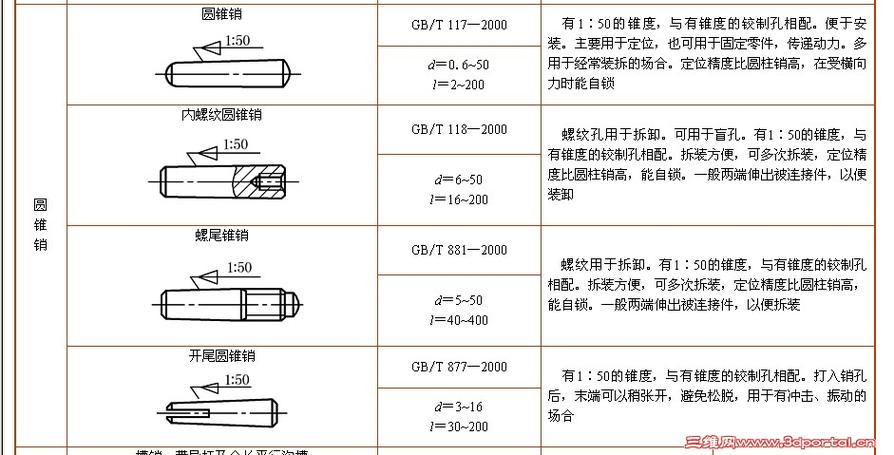 工业常用圆锥销、圆柱销、开口销实物对比图
不过话说回来,现在很多高端制造的线,已经不用传统的过盈销了。
现在新能源动力电池的装配线上,用的都是可膨胀的弹性销连接——不用过盈敲,塞进去之后靠自身的弹性撑开贴紧孔壁,拆的时候直接夹出来就行,定位精度还能稳定在0.01mm以内,不会因为敲击把工件的孔搞花。我上个月去宁德时代的配套车间看,一条线上快200个弹性销定位点,换型效率比之前用传统圆柱销提了快40%。
问:弹性销的定位精度比传统圆柱销差吗?我之前用的时候感觉晃悠。
答:那是你孔钻错了。弹性销的配合孔公差一般要控制在H7,你要是图省事钻成H8的孔,那肯定晃。而且选弹性销的时候,别贪便宜买那种壁厚只有0.5mm的劣质货,正规的弹性销壁厚至少1.2mm以上,撑开之后的径向锁紧力足够把两个工件牢牢锁死,定位精度根本不比过盈圆柱销差。对了,要是需要经常拆装的场合,优先选带拔销槽的弹性销,别等拆的时候把销戳断在孔里哭都来不及。