焊接结构设计与落地:从2024年车间实测案例讲透避坑逻辑
上周去苏州某重型装备厂的车间蹲了3天,看着他们把之前因为焊接结构应力开裂报废的3台盾构机外壳重新改完落地,突然觉得之前教科书上的那些焊接结构知识点,全是没沾过焊枪的人写的空话。
 重型盾构机外壳机器人焊接作业现场
问:网上一直说焊接结构要尽量减少焊缝数量,这个说法现在还能用吗?
答:得看场景。如果你是手工焊、用的还是普通药芯焊丝,那确实要尽量少焊,毕竟手工焊的飞溅、缺陷率、变形量都不可控。但现在车间基本都是机器人自动化焊接,焊缝成型稳定,只要你把焊缝对称布置、避开应力集中的边角位置,多两道焊缝根本不是问题——反而那些为了凑“少焊缝”硬挤出来的整体拐角,才是后期开裂的重灾区。
现在行业里做的焊接结构轻量化,早就不是靠减薄钢板厚度来省成本了。而是通过拓扑优化,把非受力区域的钢板挖掉,把焊缝布置在受力方向的主应力线上,甚至可以在焊接接头位置做局部的加厚补强,代替之前整体加厚的笨办法。
举个真实的例子,某新能源车企的换电站钢结构,之前用16mm的钢板整圈焊接,自重1.2吨,加工成本高得离谱。后来设计团队改了拓扑优化的焊接结构方案,把非受力区的钢板换成6mm的,焊缝沿着主应力方向布置,自重直接降到700公斤,焊缝总长度还少了15%,整体成本降了22%。
太香了。
厚板焊接结构振动时效处理现场
问:我们厂做的都是小批量的机架结构,厚度也就10mm左右,有必要花钱做残余应力处理吗?
答:看你用在哪。如果是车间里放着的固定工装,没人动,那确实没必要。但如果是要跟着设备跑的移动机架,比如AGV的车架、机械手的底座,哪怕板厚只有8mm,你至少得在焊完之后把所有焊缝的焊渣敲掉,用小锤沿着焊缝敲一遍做简易的应力释放——别嫌麻烦,之前有个做AGV的客户,就是省了这步,车架在客户现场跑了3个月,焊缝位置变形了1.5mm,直接把上面装的激光雷达扫歪了,赔了客户整整100万的项目款。
对于高精度要求的焊接结构,现在行业里已经很少用传统的火焰矫正了。而是跟着焊接工序同步做随焊锤击,或者用超声冲击处理焊缝的余高位置,把残余压应力留在焊缝表层,能把变形量控制在0.5mm以内,还能把焊缝的疲劳寿命提30%以上。
说个吐槽的事,我之前见过一个老师傅,拿着烤枪对着变形的结构一顿烤,觉得自己技术天下第一,结果烤完的结构表面硬度掉了一大截,用了一年就锈得不成样子。真的,老办法不一定全对。
别拿老黄历当圣经:2024年焊接结构的设计逻辑早就变了
之前行业里传了几十年的准则,说焊接结构要尽量减少焊缝数量,能少焊一道是一道。我之前见过一个干了30年的老工程师,为了凑这个准则,把原本可以对称布置的两道焊缝硬改成单侧整圈焊,觉得这样焊缝少,变形小,强度高。结果焊完放了3天,结构变形量超了2mm,直接把后续机加工的基准面切废了,亏了快20万。 说出来你可能不信,现在车间的焊接条件早就不是二三十年以前了。六轴机器人配脉冲MAG焊,低飞溅实芯焊丝,焊缝成型的稳定性比手工焊高了好几个量级。这种情况下,硬抱着“焊缝越少越好”的老经验不放,本质上就是刻舟求剑。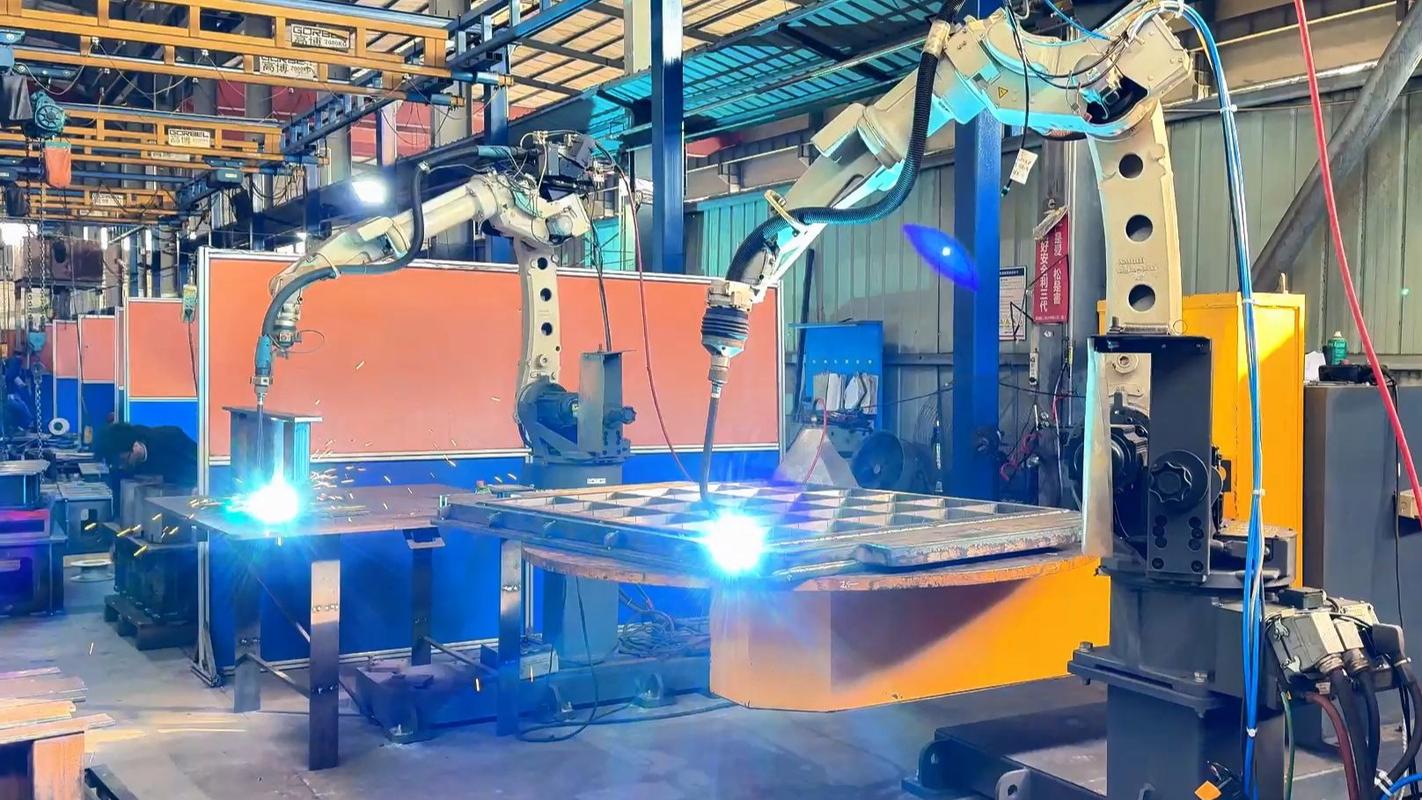 重型盾构机外壳机器人焊接作业现场
问:网上一直说焊接结构要尽量减少焊缝数量,这个说法现在还能用吗?
答:得看场景。如果你是手工焊、用的还是普通药芯焊丝,那确实要尽量少焊,毕竟手工焊的飞溅、缺陷率、变形量都不可控。但现在车间基本都是机器人自动化焊接,焊缝成型稳定,只要你把焊缝对称布置、避开应力集中的边角位置,多两道焊缝根本不是问题——反而那些为了凑“少焊缝”硬挤出来的整体拐角,才是后期开裂的重灾区。
现在行业里做的焊接结构轻量化,早就不是靠减薄钢板厚度来省成本了。而是通过拓扑优化,把非受力区域的钢板挖掉,把焊缝布置在受力方向的主应力线上,甚至可以在焊接接头位置做局部的加厚补强,代替之前整体加厚的笨办法。
举个真实的例子,某新能源车企的换电站钢结构,之前用16mm的钢板整圈焊接,自重1.2吨,加工成本高得离谱。后来设计团队改了拓扑优化的焊接结构方案,把非受力区的钢板换成6mm的,焊缝沿着主应力方向布置,自重直接降到700公斤,焊缝总长度还少了15%,整体成本降了22%。
太香了。
最容易被忽略的焊接结构隐形杀手:残余应力
我前几年踩过的最大的坑,就是做某港口起重机的臂架焊接结构的时候,总觉得焊完做个喷砂、刷个漆就完事了,完全没把残余应力当回事。结果用了不到2年,臂架上的焊缝位置出现了3条贯穿性的裂纹,最后拆回来做振动时效处理,光返工花了快80万,现在想起来都肉疼。 很多设计员算焊接结构的强度,只看材料的屈服强度、焊缝的熔深够不够,根本不管焊接过程中攒下的内应力怎么释放。焊的时候焊缝位置被加热到上千度,冷却的时候收缩就会在结构内部攒着很大的拉应力,你要是不主动处理,要么是焊完当场变形超差,要么是用着用着应力慢慢释放,直接把焊缝扯出裂纹。 ❗ 别信什么“焊完放俩礼拜应力自己就散了”的鬼话,对于厚度超过20mm的厚板焊接结构,自然时效的应力释放效率连10%都不到,等你应力散完,结构早就歪到没法用了。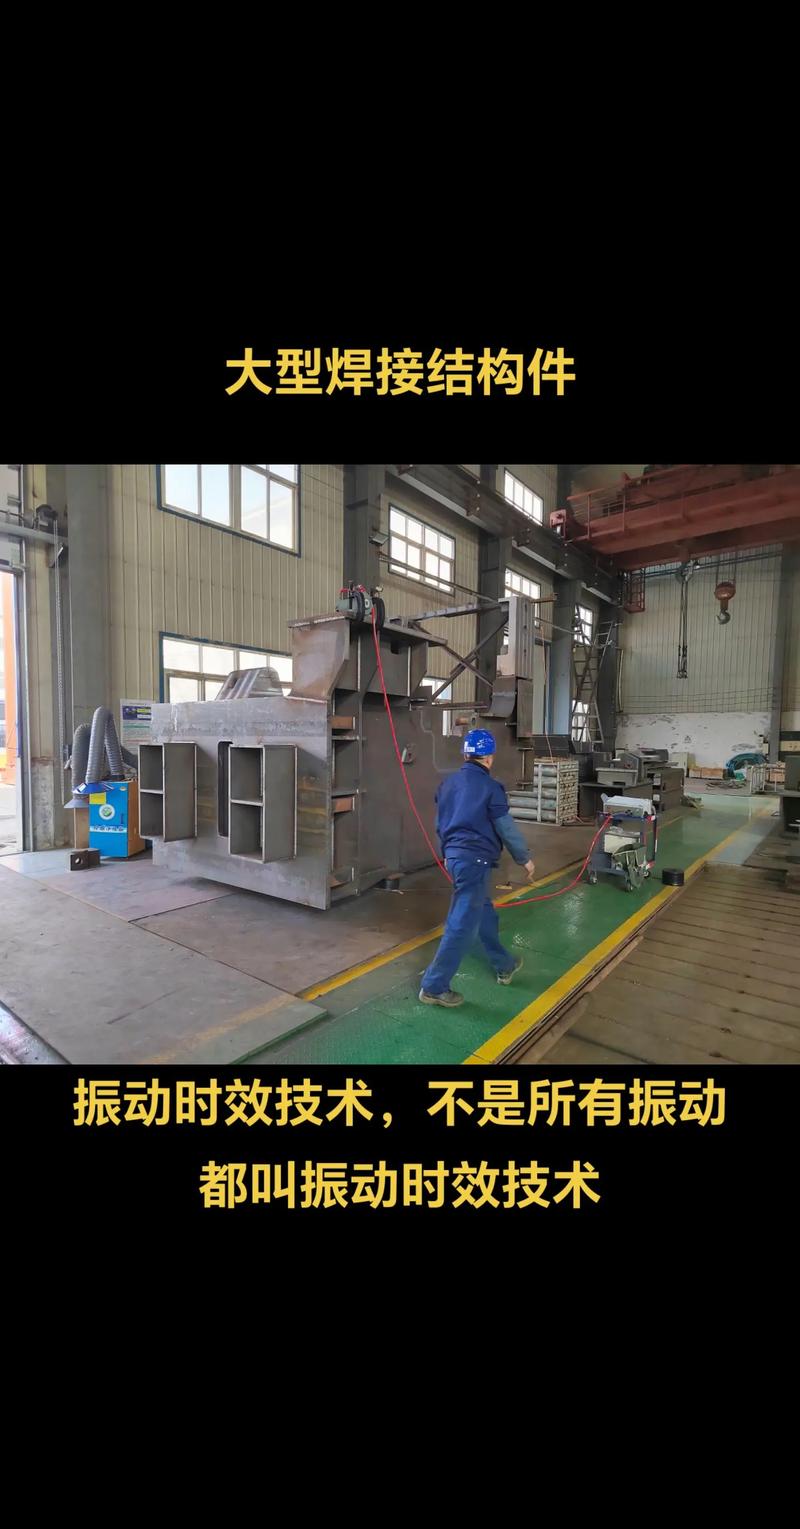 厚板焊接结构振动时效处理现场
问:我们厂做的都是小批量的机架结构,厚度也就10mm左右,有必要花钱做残余应力处理吗?
答:看你用在哪。如果是车间里放着的固定工装,没人动,那确实没必要。但如果是要跟着设备跑的移动机架,比如AGV的车架、机械手的底座,哪怕板厚只有8mm,你至少得在焊完之后把所有焊缝的焊渣敲掉,用小锤沿着焊缝敲一遍做简易的应力释放——别嫌麻烦,之前有个做AGV的客户,就是省了这步,车架在客户现场跑了3个月,焊缝位置变形了1.5mm,直接把上面装的激光雷达扫歪了,赔了客户整整100万的项目款。
对于高精度要求的焊接结构,现在行业里已经很少用传统的火焰矫正了。而是跟着焊接工序同步做随焊锤击,或者用超声冲击处理焊缝的余高位置,把残余压应力留在焊缝表层,能把变形量控制在0.5mm以内,还能把焊缝的疲劳寿命提30%以上。
说个吐槽的事,我之前见过一个老师傅,拿着烤枪对着变形的结构一顿烤,觉得自己技术天下第一,结果烤完的结构表面硬度掉了一大截,用了一年就锈得不成样子。真的,老办法不一定全对。