键连接别总按老手册抄!一线工程师攒的实战避坑指南
上周去苏州某汽车零部件厂调设备,刚拆完减速机输出轴的联轴器,安装师傅直接拿着平键往键槽里砸。我赶紧拦。
那货愣了,说我干了12年都这么装,能有啥问题?
结果拆出来一看,轴上的键槽已经被砸出0.3mm的翻边,上次换的联轴器才跑了3个月就旷量超标,连带后面的行星轮都打坏了两组。
说实话,好多人对键连接的认知,还停留在课本上那张"平键、半圆键、楔键"的分类图上,真到现场,全是没写在教材里的糟心事。
好多人说键连接不就是拿个铁条把两个零件卡在一起吗?错。键连接的核心传力逻辑,是靠键的侧面挤压传递扭矩,不是靠顶面摩擦力,也不是靠轴向楔紧的力。从原理上讲,这东西从工业革命用到现在,快200年了,结构简单,成本极低,传扭可靠,到现在还是机械传动系统里最基础的连接方式。
当然,现在新的连接技术层出不穷,比如无键涨套、过盈配合、花键连接,好多人就觉得键连接过时了。真不是。你去重卡驱动桥的轮毂端看,去工程机械的卷扬机传动端看,去矿山破碎机的主轴连接端看,键连接还是扛大梁的角色。毕竟对于重载、低速、冲击载荷大的场景,你让用户花几倍的成本换涨套,最后还可能因为粉尘卡滞拆不下来,账算不过来。
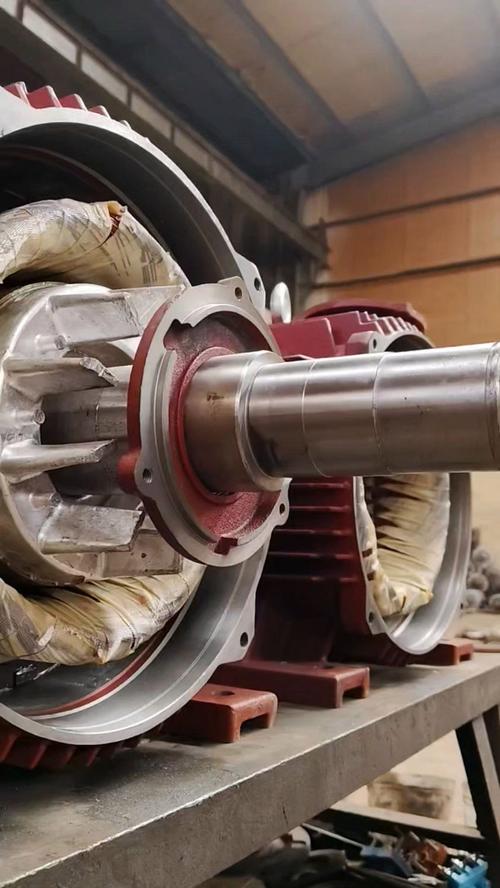
 减速机输出轴平键连接装配现场图
问:"我看现在好多新设计的电驱总成都不用键连接了,是不是键连接已经要被淘汰了?"
答:"别闹。你去看看重卡的驱动桥、工程机械的卷扬机、矿山的破碎机传动端,哪个离得开键连接?新能源乘用车的电驱因为转速高、动平衡要求严,确实更倾向用花键或者过盈连接,但只要是重载、冲击大、拆装频次不高的场景,键连接的成本优势和可靠性,现在还找不到替代品。就拿去年某钢厂的烧结机来说,之前换了无键涨套,三个月就因为粉尘卡滞拆不下来,最后还是换回普通平键,用了整整两年没出问题。"
我见过太多设备返修,追根溯源全是键连接的装配细节没做到位。根本不是什么高深的技术问题,就是嫌麻烦。
1. 别追求"零间隙"的侧面配合。好多师傅觉得键和键槽越紧越好,装的时候硬敲,把键挤歪都不管。实际上普通平键的侧面配合间隙应该控制在0.02-0.05mm之间,太松了传扭的时候会反复撞击磨损键槽,太紧了装配应力太大,跑起来受冲击很容易断键。💡 上次碰到个师傅,用铜棒砸键砸到头部都卷边了,还说"这样不会掉"——纯属瞎扯,卷边的位置就是天然的应力集中点,跑不了几百小时就会从这里断开,到时候断在轴上,你拿电火花都未必能掏干净。
2. 别把键的顶面和轮毂槽敲得贴死。平键是靠侧面传力的,顶面本来就该留0.1-0.2mm的间隙。好多人装的时候发现键顶和轮毂槽碰着了,就拿锉刀把键的顶面磨掉一层,磨完还挺得意,觉得配合刚好。结果呢?轮毂压装的时候,所有的压力都砸在键的顶面上,本来应该均匀分布在侧面的挤压力,变成了点接触,用不了几个月键槽就被压出凹坑,旷量直接超标。
3. 楔键能不用就别用。真的。现在还有好多老厂的师傅习惯用楔键,打紧之后觉得"越转越紧"。可楔键的对中精度太差,装完之后轮毂的偏心量能到0.2mm以上,只要转速超过1500转/分,整个设备的振动值能直接超国标3倍。❗ 除非是实在没法拆的老设备改造,新设计真没必要碰这东西。
平键与键槽配合间隙塞尺测量图
问:"上次我们装的键连接跑了半年就把键槽磨宽了,是键的材料不好吗?"
答:"大概率不是材料的锅。你拆下来看看,是不是当初装的时候,键和键槽的侧面接触面积连60%都不到?好多人磨键的时候只磨个大概,接触点全集中在键的两个端部,中间是空的,传扭的时候力全压在端部,磨起来当然快。现在新的装配规范要求,键侧面的接触面积至少要到80%以上,用涂色法检查,接触点要均匀分布在整个侧面,不能集中在两头。还有个容易漏的点:如果是受冲击载荷的场景,键的材料至少要选45钢调质,别用那种随便切的Q235扁钢做键,硬度过低,磨起来跟橡皮泥似的。"
好多老设计手册里的键连接强度校核,还是按静载荷算的,放到现在的实际工况里根本不够用。现在工业设备的启停频次越来越高,冲击载荷也大,按老手册算出来的安全系数,跑不了多久就会出问题。
比如现在新能源配套的工业减速器,设计键连接的时候,都会额外留30%的安全裕度,还会在键槽的末端铣个圆弧的应力释放槽——别小看这个小槽,能把键槽末端的应力集中降低60%以上,避免轴在反复冲击下从键槽位置裂断。
还有个非常实用的优化:如果是经常需要拆装的键连接,别用普通的平键,选带安装螺纹孔的导向平键,配合表面做镀二硫化钼的处理,拆的时候不用硬敲,顺着槽就能滑出来。上次在苏州的光伏设备厂,之前用普通平键装的传动辊,每次换辊都要把整个轴拆下来敲半天,改成这种导向平键之后,换辊时间从40分钟缩到8分钟,这效率提升,老板看了都要给工程师发奖金。
当然,也别迷信什么进口高端键。之前碰到个厂,花三倍价格买的德国进口键,装上去三个月就断了,拆下来一看,是装配的时候把键的侧面弄出了个深0.1mm的划痕,应力直接从划痕那里集中断裂。再好的材料,操作糙了一样白搭。
✅ 重载低速、对中要求不高的场景:普通A型平键,成本最低,可靠性最高
✅ 经常需要轴向移动的传动件:导向平键或者滑键,别用普通平键硬磨
✅ 老设备改造、没有办法拆轮毂的场景:可以用切向键,对中精度比楔键好太多
❌ 高速、高动平衡要求的场景:别硬上楔键,换涨套或者花键,省得后期震到你怀疑人生
干机械这行,哪有什么高大上的技术。
好多时候设备出问题,根本不是什么复杂的算法、精密的进口零件坏了,就是最不起眼的键连接,装的时候差了0.0几毫米的间隙,最后花几十万拆设备修。
上次那个拿铜棒砸键的师傅,后来跟着我学了怎么用塞尺测配合间隙,怎么用涂色法检查接触面积,现在他们班组换联轴器的返修率,从之前的20%降到了1%不到。
你看,就这么点事。
那货愣了,说我干了12年都这么装,能有啥问题?
结果拆出来一看,轴上的键槽已经被砸出0.3mm的翻边,上次换的联轴器才跑了3个月就旷量超标,连带后面的行星轮都打坏了两组。
说实话,好多人对键连接的认知,还停留在课本上那张"平键、半圆键、楔键"的分类图上,真到现场,全是没写在教材里的糟心事。
先搞懂:你以为的键连接,根本不是你以为的那样
好多人说键连接不就是拿个铁条把两个零件卡在一起吗?错。键连接的核心传力逻辑,是靠键的侧面挤压传递扭矩,不是靠顶面摩擦力,也不是靠轴向楔紧的力。从原理上讲,这东西从工业革命用到现在,快200年了,结构简单,成本极低,传扭可靠,到现在还是机械传动系统里最基础的连接方式。
当然,现在新的连接技术层出不穷,比如无键涨套、过盈配合、花键连接,好多人就觉得键连接过时了。真不是。你去重卡驱动桥的轮毂端看,去工程机械的卷扬机传动端看,去矿山破碎机的主轴连接端看,键连接还是扛大梁的角色。毕竟对于重载、低速、冲击载荷大的场景,你让用户花几倍的成本换涨套,最后还可能因为粉尘卡滞拆不下来,账算不过来。
 减速机输出轴平键连接装配现场图
问:"我看现在好多新设计的电驱总成都不用键连接了,是不是键连接已经要被淘汰了?"
答:"别闹。你去看看重卡的驱动桥、工程机械的卷扬机、矿山的破碎机传动端,哪个离得开键连接?新能源乘用车的电驱因为转速高、动平衡要求严,确实更倾向用花键或者过盈连接,但只要是重载、冲击大、拆装频次不高的场景,键连接的成本优势和可靠性,现在还找不到替代品。就拿去年某钢厂的烧结机来说,之前换了无键涨套,三个月就因为粉尘卡滞拆不下来,最后还是换回普通平键,用了整整两年没出问题。"
这些现场操作错了,再贵的键也白搭
我见过太多设备返修,追根溯源全是键连接的装配细节没做到位。根本不是什么高深的技术问题,就是嫌麻烦。
1. 别追求"零间隙"的侧面配合。好多师傅觉得键和键槽越紧越好,装的时候硬敲,把键挤歪都不管。实际上普通平键的侧面配合间隙应该控制在0.02-0.05mm之间,太松了传扭的时候会反复撞击磨损键槽,太紧了装配应力太大,跑起来受冲击很容易断键。💡 上次碰到个师傅,用铜棒砸键砸到头部都卷边了,还说"这样不会掉"——纯属瞎扯,卷边的位置就是天然的应力集中点,跑不了几百小时就会从这里断开,到时候断在轴上,你拿电火花都未必能掏干净。
2. 别把键的顶面和轮毂槽敲得贴死。平键是靠侧面传力的,顶面本来就该留0.1-0.2mm的间隙。好多人装的时候发现键顶和轮毂槽碰着了,就拿锉刀把键的顶面磨掉一层,磨完还挺得意,觉得配合刚好。结果呢?轮毂压装的时候,所有的压力都砸在键的顶面上,本来应该均匀分布在侧面的挤压力,变成了点接触,用不了几个月键槽就被压出凹坑,旷量直接超标。
3. 楔键能不用就别用。真的。现在还有好多老厂的师傅习惯用楔键,打紧之后觉得"越转越紧"。可楔键的对中精度太差,装完之后轮毂的偏心量能到0.2mm以上,只要转速超过1500转/分,整个设备的振动值能直接超国标3倍。❗ 除非是实在没法拆的老设备改造,新设计真没必要碰这东西。
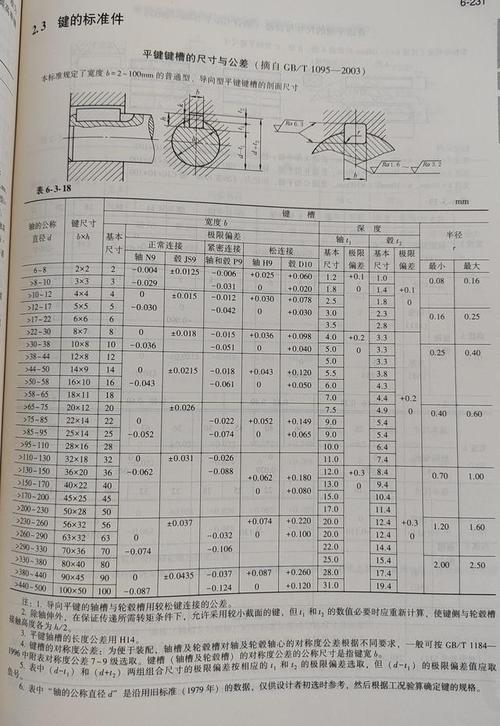 平键与键槽配合间隙塞尺测量图
问:"上次我们装的键连接跑了半年就把键槽磨宽了,是键的材料不好吗?"
答:"大概率不是材料的锅。你拆下来看看,是不是当初装的时候,键和键槽的侧面接触面积连60%都不到?好多人磨键的时候只磨个大概,接触点全集中在键的两个端部,中间是空的,传扭的时候力全压在端部,磨起来当然快。现在新的装配规范要求,键侧面的接触面积至少要到80%以上,用涂色法检查,接触点要均匀分布在整个侧面,不能集中在两头。还有个容易漏的点:如果是受冲击载荷的场景,键的材料至少要选45钢调质,别用那种随便切的Q235扁钢做键,硬度过低,磨起来跟橡皮泥似的。"
2024年新的键连接设计趋势,别还抱着30年前的手册不放
好多老设计手册里的键连接强度校核,还是按静载荷算的,放到现在的实际工况里根本不够用。现在工业设备的启停频次越来越高,冲击载荷也大,按老手册算出来的安全系数,跑不了多久就会出问题。
比如现在新能源配套的工业减速器,设计键连接的时候,都会额外留30%的安全裕度,还会在键槽的末端铣个圆弧的应力释放槽——别小看这个小槽,能把键槽末端的应力集中降低60%以上,避免轴在反复冲击下从键槽位置裂断。
还有个非常实用的优化:如果是经常需要拆装的键连接,别用普通的平键,选带安装螺纹孔的导向平键,配合表面做镀二硫化钼的处理,拆的时候不用硬敲,顺着槽就能滑出来。上次在苏州的光伏设备厂,之前用普通平键装的传动辊,每次换辊都要把整个轴拆下来敲半天,改成这种导向平键之后,换辊时间从40分钟缩到8分钟,这效率提升,老板看了都要给工程师发奖金。
当然,也别迷信什么进口高端键。之前碰到个厂,花三倍价格买的德国进口键,装上去三个月就断了,拆下来一看,是装配的时候把键的侧面弄出了个深0.1mm的划痕,应力直接从划痕那里集中断裂。再好的材料,操作糙了一样白搭。
✅ 重载低速、对中要求不高的场景:普通A型平键,成本最低,可靠性最高
✅ 经常需要轴向移动的传动件:导向平键或者滑键,别用普通平键硬磨
✅ 老设备改造、没有办法拆轮毂的场景:可以用切向键,对中精度比楔键好太多
❌ 高速、高动平衡要求的场景:别硬上楔键,换涨套或者花键,省得后期震到你怀疑人生
干机械这行,哪有什么高大上的技术。
好多时候设备出问题,根本不是什么复杂的算法、精密的进口零件坏了,就是最不起眼的键连接,装的时候差了0.0几毫米的间隙,最后花几十万拆设备修。
上次那个拿铜棒砸键的师傅,后来跟着我学了怎么用塞尺测配合间隙,怎么用涂色法检查接触面积,现在他们班组换联轴器的返修率,从之前的20%降到了1%不到。
你看,就这么点事。