精密工业测量:别让0.01毫米的误差砸了整条产线
上周去苏州某航空零部件厂,刚进车间就撞见质检班长蹲在地上骂。
原因是一批钛合金叶片的型面测量数据差了0.008毫米,整批120件直接卡了,后续热处理都没法进。
就这么个不起眼的小数字,差点让这条产线停三天,连带影响给主机厂的交期。
错。
现在高端制造的测量,早就不是“事后挑次品”的末端环节了——是嵌在产线全流程里的神经末梢,从毛坯进来到成品出库,每一步的尺寸变化、形位偏差,都要靠它实时反馈。
比如现在新能源汽车的电机轴,加工完立刻就在机床上搭个在线测量头,测完直接把数据回传给控制系统,刀补参数自动调整,根本不用等把零件拆下来、装到运输车上拉到恒温测量室,等测完发现尺寸错了,半盒料都废了。
 机床上搭载在线测量头检测新能源电机轴
讲完这个场景,肯定有不少在一线摸爬滚打的技术员会有疑问,我接触过的厂里,至少有一半碰到过这个问题:
问:我们产线装了在线测量,为什么数据经常跳个0.002毫米,是不是设备精度不够要换?
答:真不是。90%的跳变根本不是测量头的问题——是你机床的切削液溅在测针上了,或者测针用久了粘了铝屑。我之前在宁波一家汽配厂碰到过,他们换了三次高精度测量头,数据还是飘,最后发现是测针的固定螺丝松了半圈,震得测针晃。真别上来就换设备,先查周边的干扰项:温度、振动、杂物,这些对微米级测量的影响,比你想象的大10倍。
现在的测量,是和数字孪生系统完全打通的——你测出来的每一个尺寸、每一个形位公差,都实时同步到虚拟产线的模型里,系统能提前算出来,现在的加工参数再跑120件,会在哪个位置出超差。
去年我给江苏一家做高端风电齿轮箱的厂做技术方案,之前他们的齿轮齿面磨损测量,是把齿轮拆下来拿到实验室用齿廓仪测,一次要花3个小时,还耽误现场运维。现在直接把微型测量传感器装在齿轮箱的运行端,实时测齿面的振动形变,结合温度数据换算磨损量,根本不用拆机,测量数据直接接入预测性维护系统,哪台机组的齿面快到磨损阈值了,提前半个月通知运维过去更换,比之前等出了故障再抢修,停机损失降了快70%。
风电齿轮箱内置传感器实时测量齿面磨损数据
说实话,我见过太多厂,砸几百万买了最顶尖的三坐标测量机,锁在恒温恒湿的测量室里当宝贝供着,平时根本舍不得拿出来用——只有客户来审厂的时候,才开机测个样品给人看,平时产线的尺寸全靠老师傅拿千分尺凭手感摸。
这钱花得,跟买了个豪车放在车库当摆件有啥区别?
❗ 测量的价值从来不是买了多贵的设备,是你能不能让测量数据真的指导生产,而不是攒着当应付审厂的台账。
说到这,肯定有不少中小制造企业的老板会算账,觉得这么复杂的系统是不是太贵了,我们小厂用不起:
问:我们是做小批量非标件的,总共一年就做两三百件产品,有必要上这么复杂的测量系统吗?
答:太有必要了,甚至比大批量产线的需求还急。你想啊,大批量产线错了,顶多是一批货返工,损失几万块。小批量非标件,一件就是几十万的货,比如给某科研院所做的定制精密结构件,要是加工完测出来孔位偏了0.02毫米,装不上,返工的时间成本、交期违约成本,够你买一整套手持激光测量设备了。我之前碰到一个做非标医疗设备零部件的厂,之前测一件复杂的曲面件,要拿三坐标测2个小时,现在用手持激光扫描仪,15分钟就把全尺寸的测量数据导出来,和数模一对比,哪里差了立刻标出来,根本不会等加工完才发现错了。
💡 小批量生产的测量,核心是快,不是贵,不用硬上固定的大型测量设备,选灵活的、能快速出结果的方案,性价比最高。
说实话,这才是现在高端制造该有的测量样子——不是一个孤立的质检环节,是跟着零件走全程的“健康档案”。
很多人觉得工业的竞争,拼的是机床的切削速度,拼的是材料的性能。其实根本不是。
最后拼到最后,就是看谁能把0.01毫米的差距控住。
而测量,就是你手里的那把标尺——没有它,你连自己现在在哪都不知道,谈什么往更精的方向走?
原因是一批钛合金叶片的型面测量数据差了0.008毫米,整批120件直接卡了,后续热处理都没法进。
就这么个不起眼的小数字,差点让这条产线停三天,连带影响给主机厂的交期。
你以为的测量,就是拿卡尺卡一下?
很多刚入行的新人,甚至做了十几年的老车间师傅,对测量的认知还停留在“质检岗拿个千分尺、游标卡尺凑合用”的阶段。错。
现在高端制造的测量,早就不是“事后挑次品”的末端环节了——是嵌在产线全流程里的神经末梢,从毛坯进来到成品出库,每一步的尺寸变化、形位偏差,都要靠它实时反馈。
比如现在新能源汽车的电机轴,加工完立刻就在机床上搭个在线测量头,测完直接把数据回传给控制系统,刀补参数自动调整,根本不用等把零件拆下来、装到运输车上拉到恒温测量室,等测完发现尺寸错了,半盒料都废了。
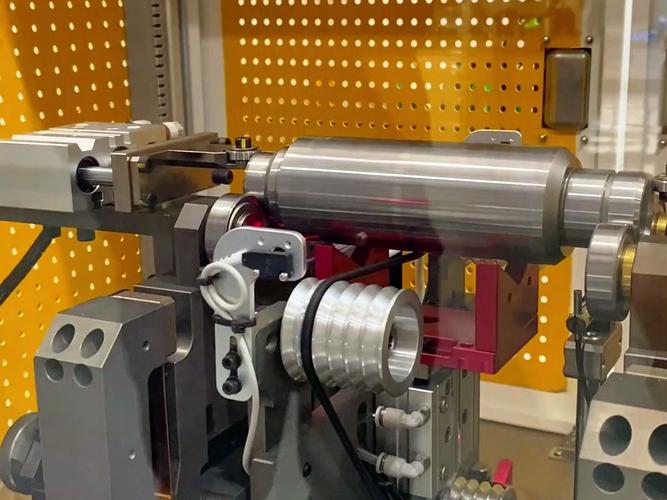 机床上搭载在线测量头检测新能源电机轴
讲完这个场景,肯定有不少在一线摸爬滚打的技术员会有疑问,我接触过的厂里,至少有一半碰到过这个问题:
问:我们产线装了在线测量,为什么数据经常跳个0.002毫米,是不是设备精度不够要换?
答:真不是。90%的跳变根本不是测量头的问题——是你机床的切削液溅在测针上了,或者测针用久了粘了铝屑。我之前在宁波一家汽配厂碰到过,他们换了三次高精度测量头,数据还是飘,最后发现是测针的固定螺丝松了半圈,震得测针晃。真别上来就换设备,先查周边的干扰项:温度、振动、杂物,这些对微米级测量的影响,比你想象的大10倍。
现在的测量,早就不是“为了测而测”
之前传统制造的测量逻辑很简单:加工完,测一下,合格就入库,不合格就返工。测量数据记在纸质台账上,攒一周给工程师看,晚了三秋。现在的测量,是和数字孪生系统完全打通的——你测出来的每一个尺寸、每一个形位公差,都实时同步到虚拟产线的模型里,系统能提前算出来,现在的加工参数再跑120件,会在哪个位置出超差。
去年我给江苏一家做高端风电齿轮箱的厂做技术方案,之前他们的齿轮齿面磨损测量,是把齿轮拆下来拿到实验室用齿廓仪测,一次要花3个小时,还耽误现场运维。现在直接把微型测量传感器装在齿轮箱的运行端,实时测齿面的振动形变,结合温度数据换算磨损量,根本不用拆机,测量数据直接接入预测性维护系统,哪台机组的齿面快到磨损阈值了,提前半个月通知运维过去更换,比之前等出了故障再抢修,停机损失降了快70%。
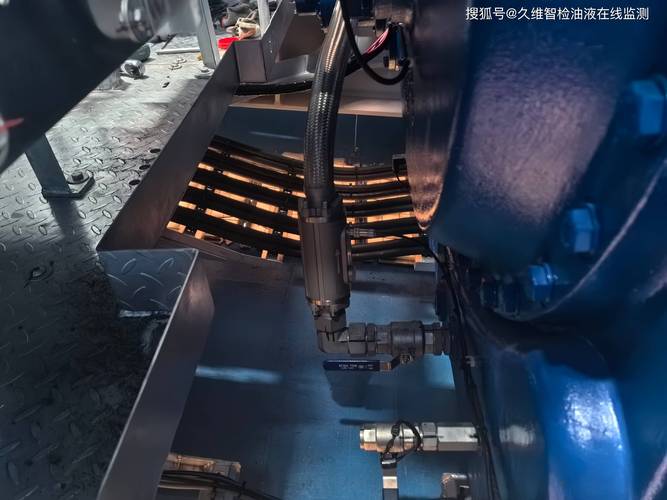 风电齿轮箱内置传感器实时测量齿面磨损数据
说实话,我见过太多厂,砸几百万买了最顶尖的三坐标测量机,锁在恒温恒湿的测量室里当宝贝供着,平时根本舍不得拿出来用——只有客户来审厂的时候,才开机测个样品给人看,平时产线的尺寸全靠老师傅拿千分尺凭手感摸。
这钱花得,跟买了个豪车放在车库当摆件有啥区别?
❗ 测量的价值从来不是买了多贵的设备,是你能不能让测量数据真的指导生产,而不是攒着当应付审厂的台账。
说到这,肯定有不少中小制造企业的老板会算账,觉得这么复杂的系统是不是太贵了,我们小厂用不起:
问:我们是做小批量非标件的,总共一年就做两三百件产品,有必要上这么复杂的测量系统吗?
答:太有必要了,甚至比大批量产线的需求还急。你想啊,大批量产线错了,顶多是一批货返工,损失几万块。小批量非标件,一件就是几十万的货,比如给某科研院所做的定制精密结构件,要是加工完测出来孔位偏了0.02毫米,装不上,返工的时间成本、交期违约成本,够你买一整套手持激光测量设备了。我之前碰到一个做非标医疗设备零部件的厂,之前测一件复杂的曲面件,要拿三坐标测2个小时,现在用手持激光扫描仪,15分钟就把全尺寸的测量数据导出来,和数模一对比,哪里差了立刻标出来,根本不会等加工完才发现错了。
💡 小批量生产的测量,核心是快,不是贵,不用硬上固定的大型测量设备,选灵活的、能快速出结果的方案,性价比最高。
那些容易被忽略的测量坑,踩一次亏半年
我在工业制造圈摸了快15年,见过太多因为测量环节的小疏忽,导致几十万、上百万损失的案例,整理几个最容易踩的坑给大家提个醒:- ✅ 别忽略环境对测量的影响。很多人觉得测量室恒温20度就够了,不对——你测的工件刚从机床上拿下来,温度比室温高3度,铝件的热膨胀系数是23.5e-6/℃,一个200毫米长的铝件,3度的温差就会带来0.014毫米的尺寸差,这误差比你零件本身的公差还大。之前有个苏州的零件厂因为这个,把一批合格的件全判成超差,直接损失了20多万。
- ✅ 别迷信“测量值就是真实值”。任何测量都有不确定度,你给零件定的0.01毫米的公差,要给测量本身留至少1/10的不确定度余量,也就是你的测量设备的精度,至少要到0.001毫米,不然你测出来的超差,根本分不清是零件真的超了,还是测量设备本身的误差。
- ✅ 别把测量数据当“事后证据”。之前碰到过一个做液压阀的厂,产线的测量数据每天自动存到服务器里,从来没人盯着看,直到客户投诉零件尺寸不对,才去翻半年前的测量记录,发现三个月前就有连续10件的尺寸在超差的边缘,要是当时有人盯着数据,及时调整加工参数,根本不会等到客户投诉。
说实话,这才是现在高端制造该有的测量样子——不是一个孤立的质检环节,是跟着零件走全程的“健康档案”。
很多人觉得工业的竞争,拼的是机床的切削速度,拼的是材料的性能。其实根本不是。
最后拼到最后,就是看谁能把0.01毫米的差距控住。
而测量,就是你手里的那把标尺——没有它,你连自己现在在哪都不知道,谈什么往更精的方向走?