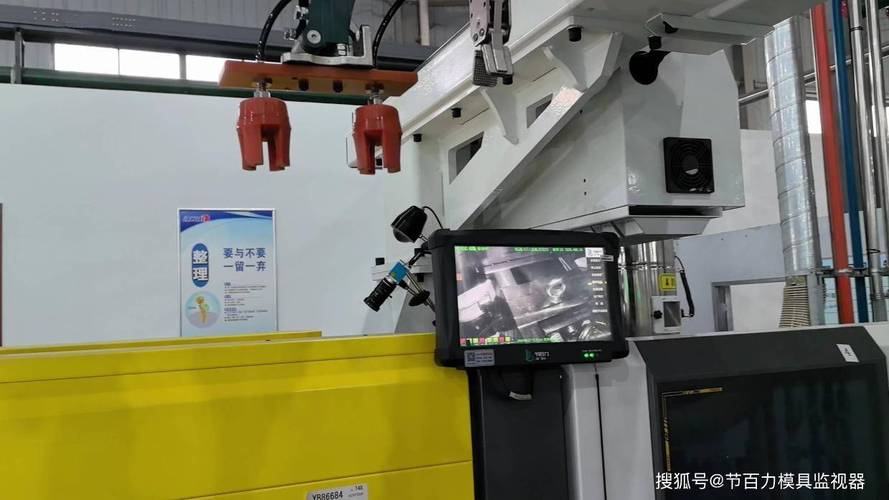
被焊枪盖过风头的铆接:现在高端制造为啥又把它捡回来了?
上次去苏州的新能源整车厂,本来奔着看他们的全自动焊接线去的。
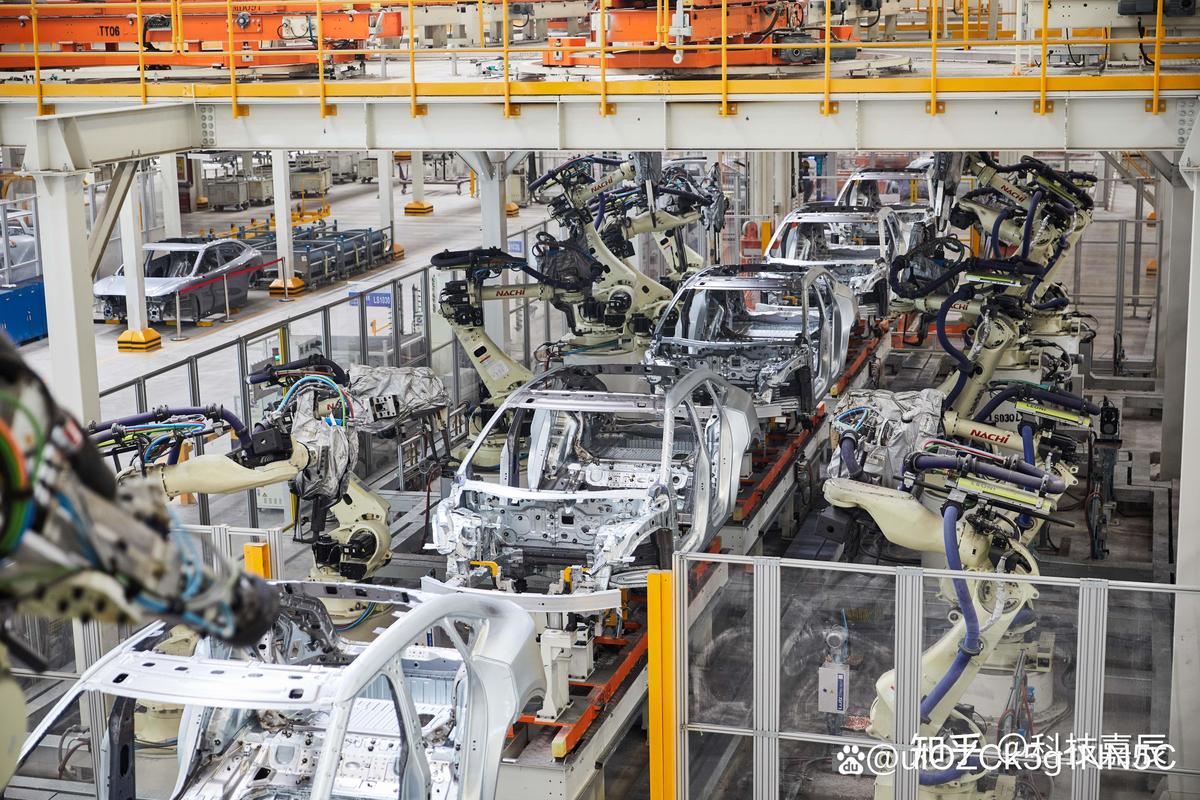
结果走到车身连接工位,一半的设备根本不是焊枪——是带着大扭矩伺服压头的铆接单元。
愣了。
毕竟刚入行那十年,但凡提车身连接,大家第一反应都是电阻焊、弧焊,铆接这种靠塑性变形锁死连接件的老工艺,早被归为修自行车棚、搭户外广告牌的低端手艺,谁会把它放进百万级的自动化产线里?
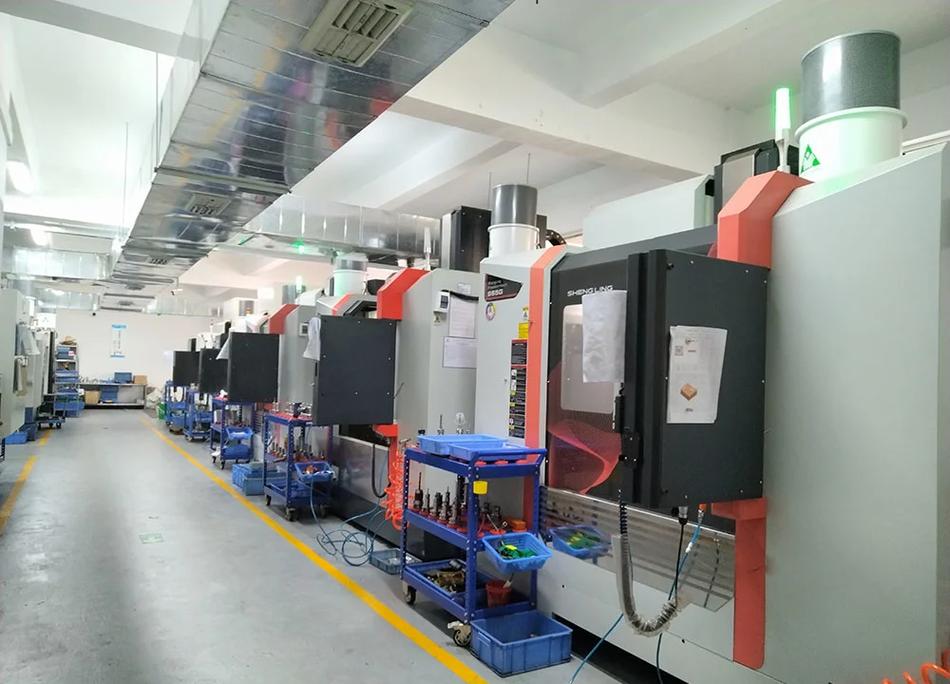
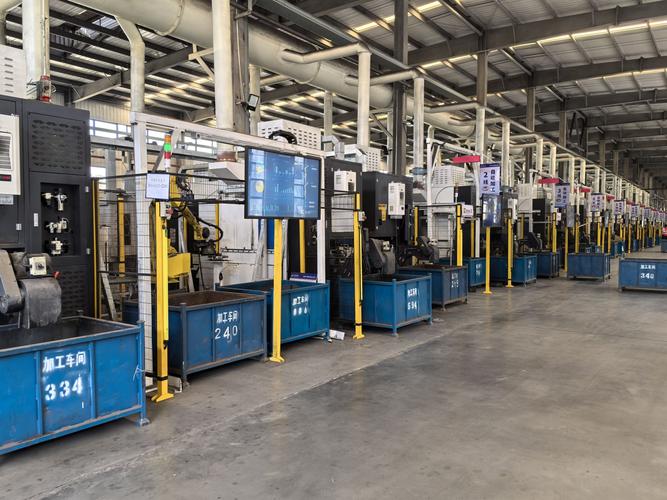
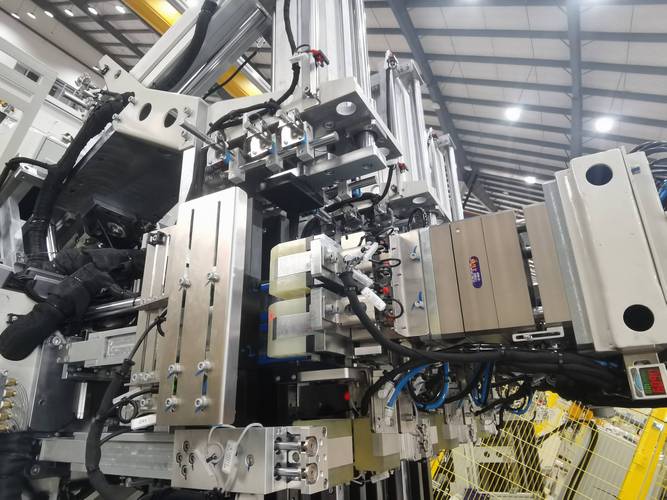
 新能源汽车车身自冲铆接工位自动化设备
我之前算过一笔账:要是给全铝车身做电阻焊,光每个工位的焊枪维护、焊渣清理、弧光防护的成本,一年就要小20万。换成铆接,易损件就一个冲头和对应规格的铆钉,算下来综合成本能降40%。运维师傅的配置都能少一半——毕竟没有焊渣飞溅,没有刺眼的弧光,连工位的防护挡板都能省不少。
问:“很多人说铆接要提前钻好孔,在自动化产线上多一道工序,不会拖慢生产节拍吗?”
答:“这都是老黄历了。现在主流的自冲铆接、无孔铆接技术,根本不需要提前预制孔。半空心的高强度铆钉直接在伺服压头的驱动下,一次性把两层甚至三层不同材质的板件冲穿、塑性变形锁死,整个过程0.8-1.2秒,和电阻焊的节拍差不了多少。之前有个主机厂的工艺工程师跟我吐槽,说以前用焊接接铝件,光焊后的变形矫形,每台车就要多花40分钟,换了铆接之后,这部分时间直接全省了,算下来节拍反而快了。”
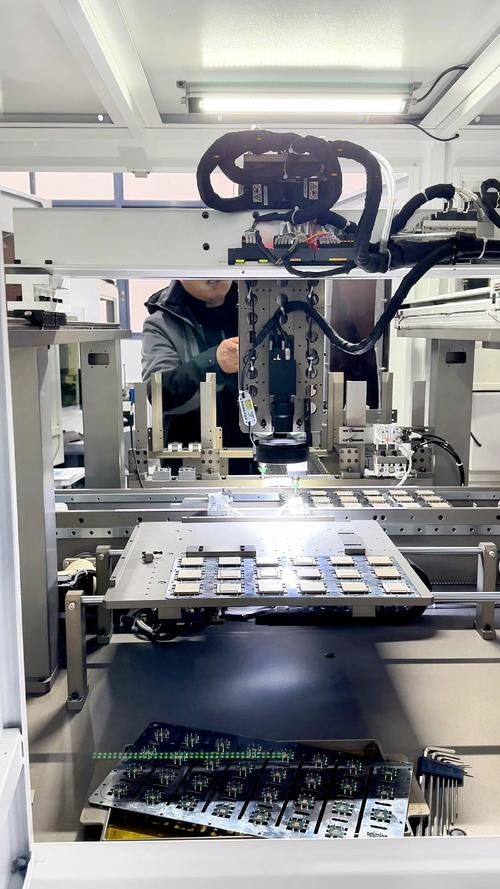
储能电池PACK微型铆接固定铝巴工位
我之前跟做储能PACK的工程师聊,他们说之前用激光焊固定极柱的时候,每生产1000包就要报废3-4包,换了精密铆接之后,这种报废率直接降到千分之一以下。算下来一年光报废的电芯,就能省出大几百万的成本。
噪音小。真的小。
我站在铆接工位旁边跟师傅聊了十分钟,耳朵一点不震,换去隔壁的激光焊工位,三分钟就觉得耳膜发涨。原来焊接工位要求工人必须戴双层耳塞,现在铆接工位的师傅,戴个普通的隔音耳罩就够了,劳动强度低了不止一点。
问:“铆接的连接强度真的比焊接高吗?我之前见很多老设备上的铆接件,用个十年八年就锈松了。”
答:“那是传统的手工锤铆。现在的自动化铆接,压入的力、变形的量、保压的时间全是伺服系统闭环控制的,压头的压力误差能控制在±50N以内,铆接完成后的连接面是完全贴合的,根本没有缝隙,连水汽都钻不进去,谈什么锈蚀松动?说句不好听的,拿手工锤铆的老眼光看现在的工业铆接,就跟拿煤油灯的亮度去说LED灯不亮一样,完全不在一个技术维度上。”
为啥高端制造突然回头捡铆接?
说穿了是材料变了,老的焊接工艺跟不上了。 现在的高端车身上,铝型材、高强钢、碳纤维复合材料的占比能到60%以上。这些材料的焊接痛点,但凡在车间待过的人都懂:铝焊容易出气孔,焊完变形量能到毫米级,矫形就要耗掉大半天;碳纤维复合材料更娇贵,焊接产生的高温直接把树脂基体烤化,热影响区的材料强度直接掉一半,等于白搭。 铆接就没这问题。冷连接无热影响,整个压接过程的零件温升不超过40度,根本不会破坏材料本身的金相组织,连最娇贵的碳纤维板,铆接完都不会出现分层、烤焦的问题。就拿特斯拉的Model Y来说,官方披露的车身上,自冲铆接点的数量超过3000个,比上一代Model 3多了整整一倍,算下来每台车上的铆接连接,能占到总连接点的40%以上。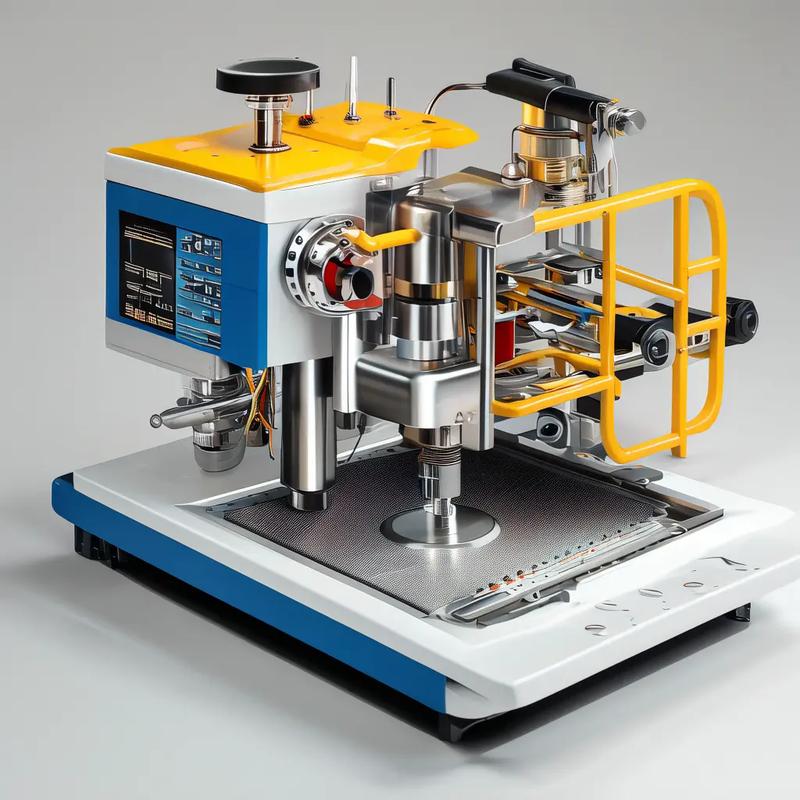 新能源汽车车身自冲铆接工位自动化设备
我之前算过一笔账:要是给全铝车身做电阻焊,光每个工位的焊枪维护、焊渣清理、弧光防护的成本,一年就要小20万。换成铆接,易损件就一个冲头和对应规格的铆钉,算下来综合成本能降40%。运维师傅的配置都能少一半——毕竟没有焊渣飞溅,没有刺眼的弧光,连工位的防护挡板都能省不少。
问:“很多人说铆接要提前钻好孔,在自动化产线上多一道工序,不会拖慢生产节拍吗?”
答:“这都是老黄历了。现在主流的自冲铆接、无孔铆接技术,根本不需要提前预制孔。半空心的高强度铆钉直接在伺服压头的驱动下,一次性把两层甚至三层不同材质的板件冲穿、塑性变形锁死,整个过程0.8-1.2秒,和电阻焊的节拍差不了多少。之前有个主机厂的工艺工程师跟我吐槽,说以前用焊接接铝件,光焊后的变形矫形,每台车就要多花40分钟,换了铆接之后,这部分时间直接全省了,算下来节拍反而快了。”
那些被工业圈玩出花的新铆接工艺
别以为现在的铆接还是原来那种拿个铆钉枪打一下的老样子。这几年行业里的新工艺,真的能把人看傻。 💡 比如光伏行业的铝边框连接,原来都是靠角码打自攻螺丝,用个三五年,热胀冷缩几次螺丝就松了,整个边框晃得厉害。现在很多头部光伏厂已经把边框连接换成了无铆钉铆接,直接把两层铝型材通过压模塑性变形锁在一起,抗风载能力比螺丝连接高两倍,压根没有松动的缝隙,连水汽都钻不进去。 再比如储能行业的电池PACK结构,原来都是靠结构胶加螺丝固定铝巴和电芯极柱,重量大不说,接触电阻还不稳定。现在很多厂开始用微型精密铆接,直接把铝巴和极柱通过冷压变形锁死,接触电阻比激光焊接低30%,最关键的是——没有焊接的高温,根本不用担心一不小心把电芯隔膜打穿,整包几万块的货直接报废。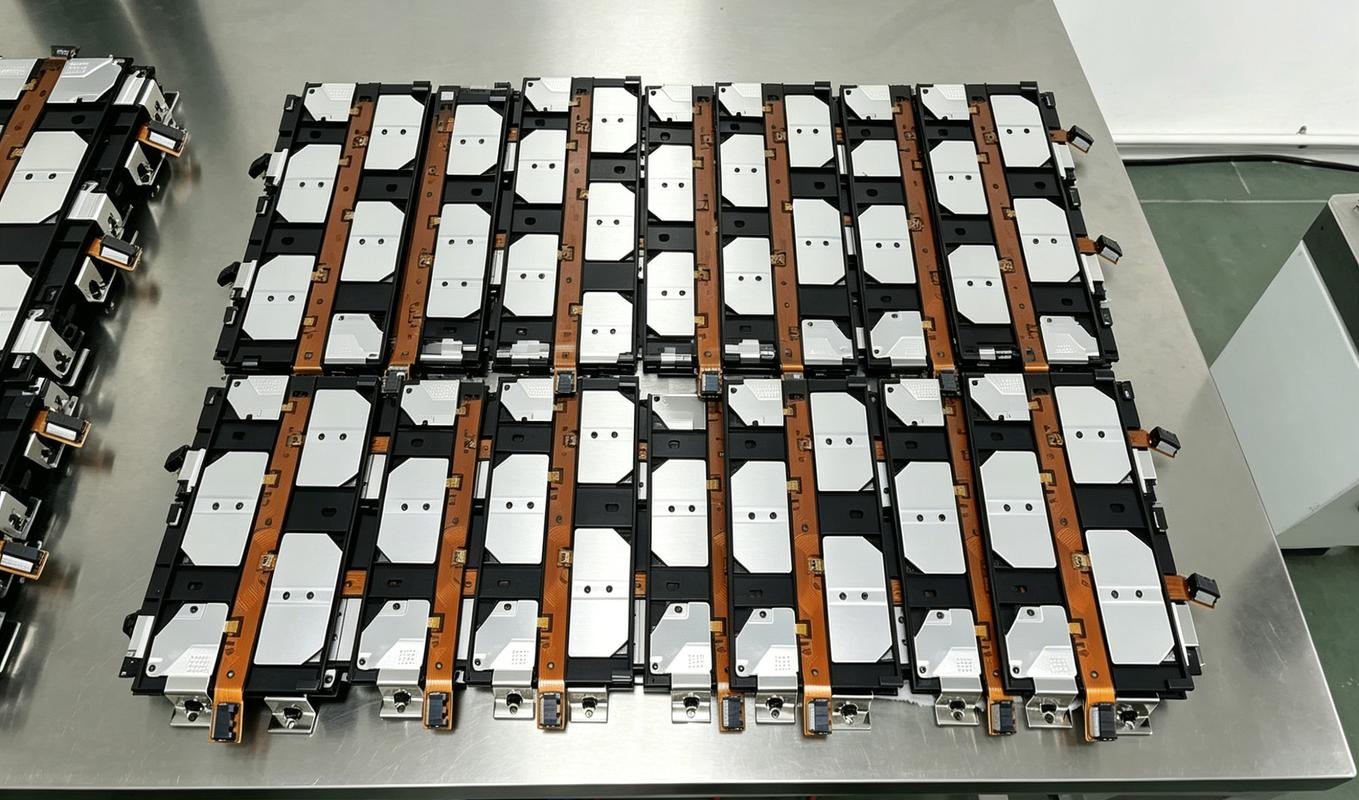 储能电池PACK微型铆接固定铝巴工位
我之前跟做储能PACK的工程师聊,他们说之前用激光焊固定极柱的时候,每生产1000包就要报废3-4包,换了精密铆接之后,这种报废率直接降到千分之一以下。算下来一年光报废的电芯,就能省出大几百万的成本。
噪音小。真的小。
我站在铆接工位旁边跟师傅聊了十分钟,耳朵一点不震,换去隔壁的激光焊工位,三分钟就觉得耳膜发涨。原来焊接工位要求工人必须戴双层耳塞,现在铆接工位的师傅,戴个普通的隔音耳罩就够了,劳动强度低了不止一点。
问:“铆接的连接强度真的比焊接高吗?我之前见很多老设备上的铆接件,用个十年八年就锈松了。”
答:“那是传统的手工锤铆。现在的自动化铆接,压入的力、变形的量、保压的时间全是伺服系统闭环控制的,压头的压力误差能控制在±50N以内,铆接完成后的连接面是完全贴合的,根本没有缝隙,连水汽都钻不进去,谈什么锈蚀松动?说句不好听的,拿手工锤铆的老眼光看现在的工业铆接,就跟拿煤油灯的亮度去说LED灯不亮一样,完全不在一个技术维度上。”