搞懂过盈连接:从压装报废到免维护运行的实操避坑指南
上周刚帮苏州一家做新能源电机的厂子擦完屁股。他们的过盈连接装配线,连续3天压装废品率飙到17%——前一天还好好的,换了批外协的轴承内圈,直接全线崩了。
到现场查了俩小时,根本不是设备的问题。是工艺员算过盈量的时候,直接抄了5年前的老手册数值,完全没考虑现在电机16000转的高转速带来的离心扩张量。
真的。
很多人对过盈连接的认知,还停留在“两个零件硬砸到一起,靠摩擦力传力”的阶段。但实际上,现在工业场景里的过盈连接,早就不是靠蛮力就能搞定的事了。
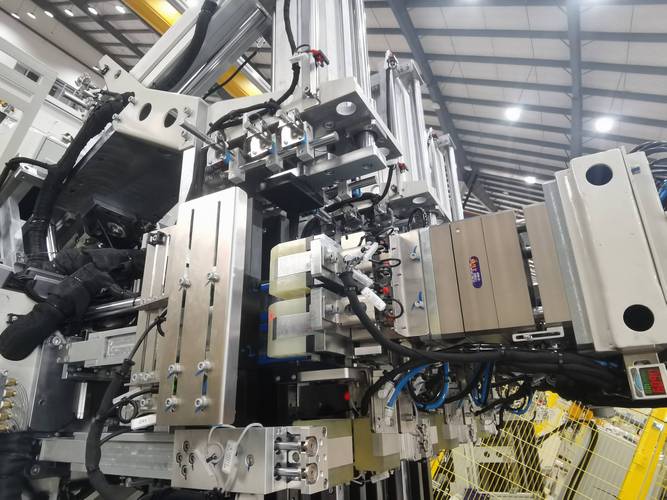
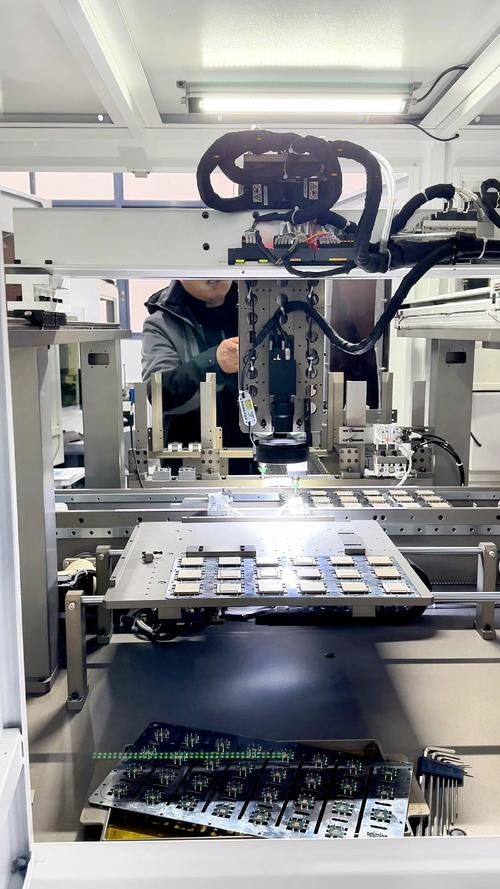
 新能源电机轴与轴承过盈连接压装现场
问:那我们之前按老手册算的过盈量,用到现在的高转速电机上,直接全改不行吗?
答:别上来就全换。先拿3组样件做10000次循环热冲击测试——就是从-40℃升到150℃再掉回去,看每次循环后的剩余过盈量。
我们上次给那家新能源厂算的,原来给的0.08mm过盈,在16000转下,离心变形直接吃掉0.035mm,再加上热胀差,最后实际剩余过盈只剩0.01mm,连额定扭矩的60%都传不动。调整后的过盈量是0.11mm,既不会因为过盈太大把轴压裂,又能保证连续运行1000小时后,剩余过盈量还能满足传力要求。
废品率第二天就降到了0.3%。
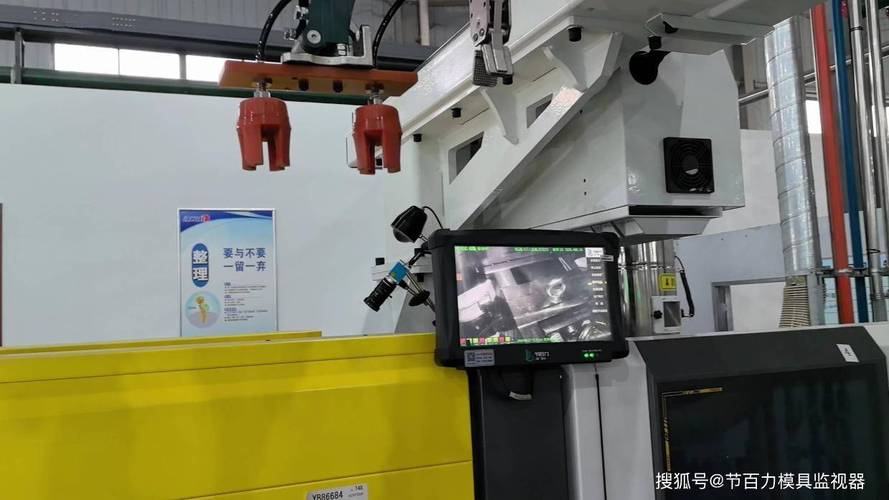
伺服压装设备实时力位移曲线监控界面
✅ 现在很多新的数字孪生系统,甚至能把每一次压装的曲线存在云平台上,后面设备出问题了,直接调当时的压装数据溯源,不用拆了瞎找原因。比如你运行了半年的过盈连接出现打滑,直接看压装当天的曲线,就能知道当时是不是因为配合面有毛刺,或者压装不同轴导致的接触面积不够。
问:过盈连接装配的时候,到底要不要涂润滑油?之前有的师傅说涂了会滑,有的说涂了防拉毛。
答:看你用的是哪种装配工艺。
如果是压装法,必须涂——不是普通的机油,是二硫化钼基的高温装配脂,涂的量刚好在配合面形成薄油膜,既能避免拉毛,又不会因为油膜太厚把实际过盈量吃掉。
但如果你是热装法,就绝对不能涂!热装的时候孔的温度升到200多度,油一上去直接碳化,结的碳渣卡在配合面,后续的接触刚度直接掉30%,跑起来共振能把端盖震裂。
❗ 上次有个做风电齿轮箱的厂,热装的时候图省事给轴抹了机油,结果装上去的齿轮跑了半年,配合面的碳层磨完,齿轮直接串位,打坏了整台减速器的齿,损失小几十万。
别再拿“过盈量越大越牢”当万能真理
💡 很多人算过盈量只算静载荷,忘了高速旋转下的离心扩张量——电机转子的离心变形,能把原来的过盈量吃掉40%都不止,你要是按静态值给,跑俩月直接打滑。 别不信。 过盈连接的核心根本不是“压得紧”,是弹性变形区间内的摩擦力匹配。我们上次给那家新能源厂拆下来的报废件,原来设计的过盈量是0.08mm,装上去的时候压装力完全达标,看起来牢得很。结果一测实际运行状态下的配合面应力,离心力把内孔撑大了0.035mm,再加上电机从常温升到120℃工作温度时,内圈和轴的热胀差又吃掉了0.03mm,最后实际剩余的有效过盈量只剩0.01mm,连额定扭矩的60%都传不动。 不打滑才怪。 很多人在设计过盈连接的时候,只会翻机械设计手册上的公式算过盈量,却忘了实际生产中,零件的圆度、表面粗糙度、甚至配合面的清洁度,都会直接改变实际的有效过盈值——手册上的公式是给理想零件用的,不是给车间里带着机加工刀纹、沾着切削液的真实零件用的。 比如你零件的表面粗糙度是Ra3.2,压装的时候,表面的微观凸峰被压平,实际过盈量会比你测量的尺寸差小10%~15%。要是你按理想光滑面算的过盈量,实际装上去可能连最低要求都达不到。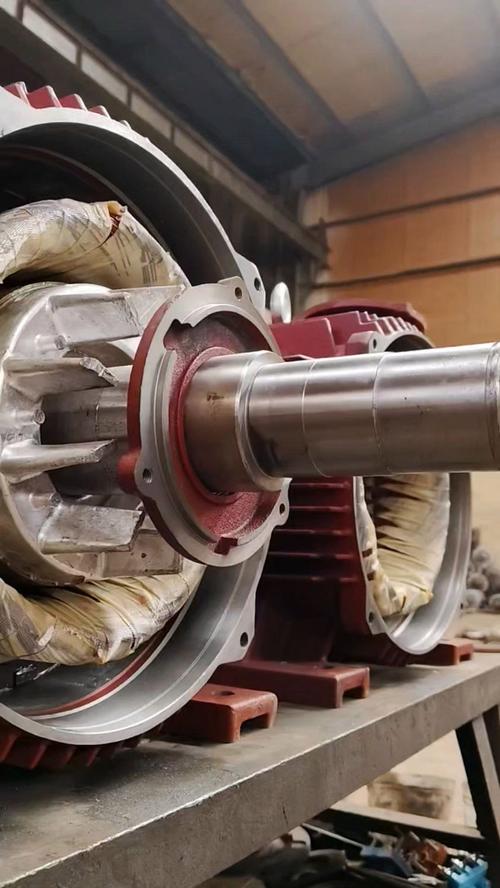 新能源电机轴与轴承过盈连接压装现场
问:那我们之前按老手册算的过盈量,用到现在的高转速电机上,直接全改不行吗?
答:别上来就全换。先拿3组样件做10000次循环热冲击测试——就是从-40℃升到150℃再掉回去,看每次循环后的剩余过盈量。
我们上次给那家新能源厂算的,原来给的0.08mm过盈,在16000转下,离心变形直接吃掉0.035mm,再加上热胀差,最后实际剩余过盈只剩0.01mm,连额定扭矩的60%都传不动。调整后的过盈量是0.11mm,既不会因为过盈太大把轴压裂,又能保证连续运行1000小时后,剩余过盈量还能满足传力要求。
废品率第二天就降到了0.3%。
压装过程的“坑”,90%的厂都踩过
以前的老液压压装机,操作工拧个阀门调个压力,压到尺寸就停,根本不管过程中力的变化。 真的见过太多因为这个出的事故。 之前在无锡的一个减速机厂,压装齿轮和轴的过盈连接,操作工看压装位置快到了,突然压力飙升,以为是过盈量大了点,硬加压力压到底。结果拆下来一看,轴的配合面上有个铣加工留下的小毛刺,压的时候把内孔的配合面拉了一道1.2mm深的沟。装上去跑了3个月,配合面磨出来的金属屑把轴承滚道都磨出了点蚀,整台减速机直接报废。 现在的伺服压装设备早就解决了这个问题。全程实时采集力和位移的变化曲线,斜率不对就直接报警停机,根本不用等操作工反应。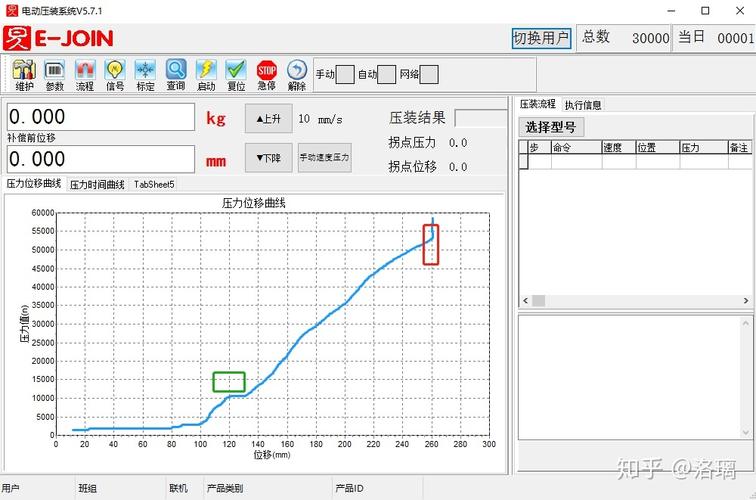 伺服压装设备实时力位移曲线监控界面
✅ 现在很多新的数字孪生系统,甚至能把每一次压装的曲线存在云平台上,后面设备出问题了,直接调当时的压装数据溯源,不用拆了瞎找原因。比如你运行了半年的过盈连接出现打滑,直接看压装当天的曲线,就能知道当时是不是因为配合面有毛刺,或者压装不同轴导致的接触面积不够。
问:过盈连接装配的时候,到底要不要涂润滑油?之前有的师傅说涂了会滑,有的说涂了防拉毛。
答:看你用的是哪种装配工艺。
如果是压装法,必须涂——不是普通的机油,是二硫化钼基的高温装配脂,涂的量刚好在配合面形成薄油膜,既能避免拉毛,又不会因为油膜太厚把实际过盈量吃掉。
但如果你是热装法,就绝对不能涂!热装的时候孔的温度升到200多度,油一上去直接碳化,结的碳渣卡在配合面,后续的接触刚度直接掉30%,跑起来共振能把端盖震裂。
❗ 上次有个做风电齿轮箱的厂,热装的时候图省事给轴抹了机油,结果装上去的齿轮跑了半年,配合面的碳层磨完,齿轮直接串位,打坏了整台减速器的齿,损失小几十万。