精密冲压实战:避开模具、选型、材料利用的90%常见坑
上周去东莞长安的汽车零部件配套厂,刚进车间就听见冲床哐哐响——不是老气动冲床那种震得脚麻的闷响,是伺服电机驱动的、节奏稳到离谱的精密冲压线。厂长老李拉着我蹲在模具边,指着一块刚冲出来的0.3mm厚不锈钢新能源接插件说,之前用老式机械冲床,每冲5000次就得拆下来磨刀,现在用带实时压力监测的智能模具,20万次冲次才需要做一次常规保养。
这差距,真不是一点半点。
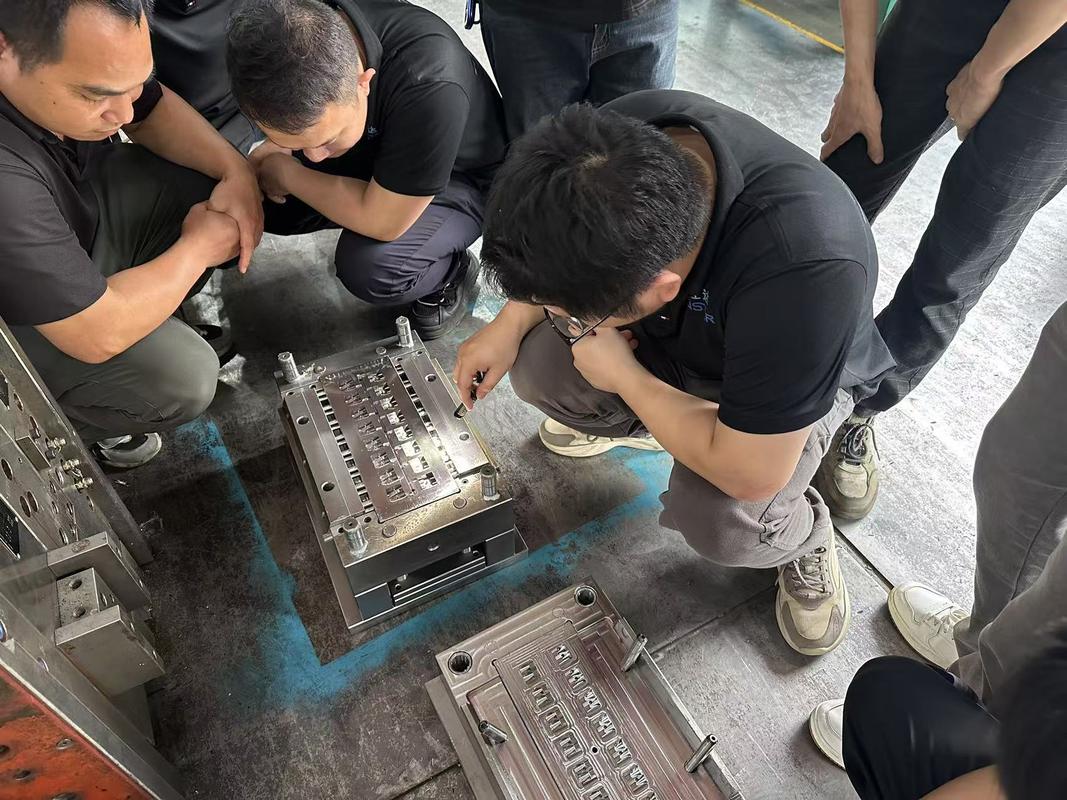
 精密冲压模具动态间隙检测现场图
我去年在宁波见过个做连接器的厂,之前买了进口钨钢模具,算下来一套模具十几万,结果连续冲8000次就崩刃,前后换了三套模具,亏了快五十万。后来拆了模具才发现,他们的冲床滑块下死点精度漂移了0.015mm,再好的模具也架不住每次冲都“砸歪”啊。
这里刚好说个大家常问的问题:
问:很多工厂说我们已经用了进口硬质合金模具,为什么还是容易崩刃?
答:根本不是材料的问题——是你冲压时的落料力没有匹配动态补偿。2023年之后行业里新的落地做法是,在模具上下模座贴微型薄膜压力传感器,每一次冲次的力值超过预设阈值,伺服冲床就自动微调滑块下死点位置,比硬扛着等崩刃再换模,综合成本能降60%。
新能源汽车电池连接片冲压成品实拍图
💡 这里给个选型的实在标准:薄料精密冲压的场景,优先选伺服驱动的小吨位冲床,别硬上大吨位的老式机械冲床。算笔账:同精度下,伺服冲床的能耗只有老式冲床的40%,而且滑块的运动曲线可以自定义,冲薄料的时候可以慢接触、快回程,既能减少冲击,还能降低模具的磨损速度。
又一个大家问得最多的问题:
问:伺服冲床比传统机械冲床贵30%以上,中小厂真的划算吗?
答:算笔细账就知道——按一年冲3000万次算,伺服冲床的电费、模具损耗、不良品成本,三年就能把差价赚回来。尤其是现在新能源领域的订单,客户对毛刺高度的要求从之前的0.05mm降到0.02mm,你用老式冲床根本达不到,连投标资格都没有。这账算得过来,对吧?
为什么你的冲压良率上不去?先算清楚模具的“隐形账”
很多工厂上来就砸钱换大吨位冲床、进口硬质合金模具,折腾一圈良率还是在85%上下晃。问题根本不在硬实力,是你没算明白模具运转时的动态间隙——不是设计图纸上标得明明白白的静态间隙值,是连续冲次过程中,模具因为摩擦生热、刃口微磨损,实际配合间隙飘了多少。 就拿0.2mm厚的铜箔接插件来说,行业通用的设计间隙是料厚的12%,也就是0.024mm,刚好能冲出来无毛刺的平整断面。但如果连续冲1万次,模具刃口因为高速摩擦升温到60℃,热胀效应会让实际间隙缩小0.003mm。这时候你要是没做动态补偿,冲出来的零件断面就会出现拉毛,毛刺高度直接从0.02mm跳到0.08mm,根本过不了客户的质检。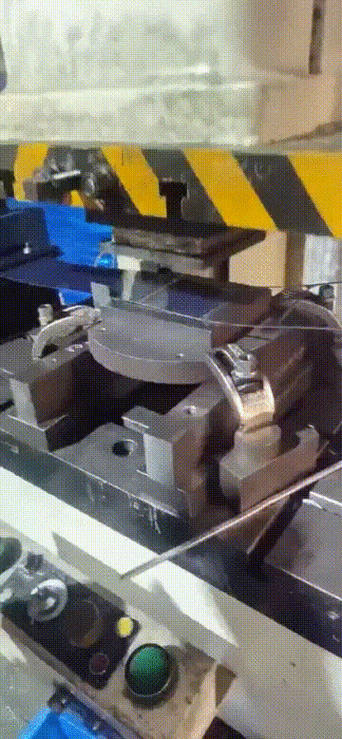 精密冲压模具动态间隙检测现场图
我去年在宁波见过个做连接器的厂,之前买了进口钨钢模具,算下来一套模具十几万,结果连续冲8000次就崩刃,前后换了三套模具,亏了快五十万。后来拆了模具才发现,他们的冲床滑块下死点精度漂移了0.015mm,再好的模具也架不住每次冲都“砸歪”啊。
这里刚好说个大家常问的问题:
问:很多工厂说我们已经用了进口硬质合金模具,为什么还是容易崩刃?
答:根本不是材料的问题——是你冲压时的落料力没有匹配动态补偿。2023年之后行业里新的落地做法是,在模具上下模座贴微型薄膜压力传感器,每一次冲次的力值超过预设阈值,伺服冲床就自动微调滑块下死点位置,比硬扛着等崩刃再换模,综合成本能降60%。
别迷信大吨位:2024年冲压产线的选型逻辑早就变了
早年大家选冲床,第一句话就问“多少吨的?”好像吨位越大,设备越先进,越能扛事。 真不是。 很多工厂在采购冲床的时候只盯着额定吨位、铭牌上标注的静态死点精度,根本忽略了连续冲次10万次之后的动态精度漂移——这才是决定你良率能不能稳定在99%以上的核心指标。 现在新能源汽车、消费电子领域的冲压零件,大多是0.2-0.8mm的薄料,冲的都是小凸点、浅拉深、小型落料特征,根本不需要200吨的大冲床。之前有个佛山的客户,为了冲个电池包上的小铝排连接片,买了台160吨的老式机械冲床,一个月电费多花两万,冲出来的零件因为滑块动态精度不够,良率只有82%,后来换成45吨的高精度伺服冲床,良率直接干到99.2%,半年就把设备差价赚回来了。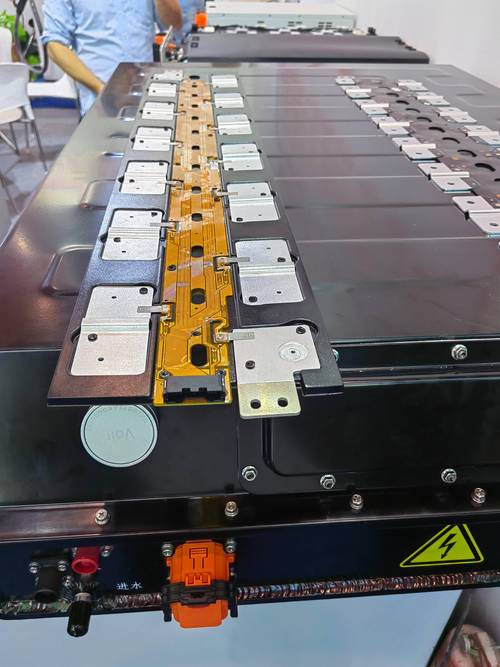 新能源汽车电池连接片冲压成品实拍图
💡 这里给个选型的实在标准:薄料精密冲压的场景,优先选伺服驱动的小吨位冲床,别硬上大吨位的老式机械冲床。算笔账:同精度下,伺服冲床的能耗只有老式冲床的40%,而且滑块的运动曲线可以自定义,冲薄料的时候可以慢接触、快回程,既能减少冲击,还能降低模具的磨损速度。
又一个大家问得最多的问题:
问:伺服冲床比传统机械冲床贵30%以上,中小厂真的划算吗?
答:算笔细账就知道——按一年冲3000万次算,伺服冲床的电费、模具损耗、不良品成本,三年就能把差价赚回来。尤其是现在新能源领域的订单,客户对毛刺高度的要求从之前的0.05mm降到0.02mm,你用老式冲床根本达不到,连投标资格都没有。这账算得过来,对吧?