压铸良率卡92%上不去?一线工程师藏了5年的实操解法
上周在东莞长安的一家压铸厂蹲了三天,刚进车间就被铝液的热浪扑得后退半步。
真热。
车间顶部的负压排烟系统呼呼转着,还是挡不住熔炉口飘出来的、带着金属焦灼感的热气,操作机台的师傅胳膊上套着厚隔热袖套,眼神死死盯着压射杆的行进曲线,连擦汗的空都没有。很多人对压铸的印象还停留在“把铝液压进模具里出零件”的粗放阶段,真扎进车间待上两天就会发现,这个行业的竞争早就卷到了毫厘之间——良率差1个点,一年的纯利润可能就差出几百万。
 压铸机压射参数实时监控屏幕实拍
问:我们厂用的是280T的冷室压铸机,做汽车转向节配件,良率一直卡在87%,每次调参数都要试模十几次,浪费的铝料堆得像小山,到底问题出在哪?
答:先别着急换模具。你先去翻近一个月的压射历史曲线,重点看慢速段的速度波动——很多老机台的压射系统因为磨损,实际速度和面板上显示的数值能差出20%,你照着面板上的参数调,实际机台跑出来的速度根本不对。我之前帮一家做3C配件的厂排查,发现机台的压射油缸内泄,实际慢速速度比设置值高了0.18m/s,换了密封件之后,试模次数直接砍了三分之二,良率两周就涨了7个点。
压铸车间人工去除压铸件飞边实拍
问:我们做的是新能源汽车的电池壳压铸件,抛丸之后表面总是有不均匀的流痕,客户验厂每次都卡这个问题,怎么解决?
答:先查你模具上的溢流槽位置。很多厂开模具的时候照着十年前的老图纸抄,溢流槽开在型腔最后端,但是你现在做的是薄壁大面的电池壳,金属液的流动路线和老款的小零件完全不一样,最后滞流的位置根本不在原来的地方。之前我接触的一家做电池壳的厂,把原来设在端部的三个溢流槽挪到了型腔侧面的滞流区,抛丸之后的表面流痕直接消了80%,客户验厂一次就过了。别总想着靠加大抛丸的力度去磨掉痕迹,本质上是你模具的排溢系统没跟上现在的产品结构,磨得再狠,内部裹着的氧化渣还是藏不住。
为什么压铸良率卡在90%出头就上不去?
那家厂之前的良率连续8个月卡在89%,老板前前后后换了三套进口模具,花了快两百万,良率还是没动窝。后来我们跟着机修师傅拆了三次模具,又把压射系统的历史曲线调出来翻了整整一下午,才找到问题——慢速压射段的速度设置错了。 很多厂的调机师傅图快,把慢速段的速度直接拉到0.5m/s以上,觉得这样能缩短填充时间,提高机台效率。但实际上,金属液在横浇道里还没平稳铺展开就高速冲向型腔,卷进去的空气根本来不及从排气槽排出去,压出来的件一掰,内部全是细密的气孔,做气密测试的时候漏得一塌糊涂。 我们当时把慢速段的速度降到0.22m/s,刚好让金属液平稳没过内浇口的位置,再配合调整排气槽的深度,一周时间良率就从89%冲到了94%,之前因为气孔报废的件直接少了三分之二。 压铸机压射参数实时监控屏幕实拍
问:我们厂用的是280T的冷室压铸机,做汽车转向节配件,良率一直卡在87%,每次调参数都要试模十几次,浪费的铝料堆得像小山,到底问题出在哪?
答:先别着急换模具。你先去翻近一个月的压射历史曲线,重点看慢速段的速度波动——很多老机台的压射系统因为磨损,实际速度和面板上显示的数值能差出20%,你照着面板上的参数调,实际机台跑出来的速度根本不对。我之前帮一家做3C配件的厂排查,发现机台的压射油缸内泄,实际慢速速度比设置值高了0.18m/s,换了密封件之后,试模次数直接砍了三分之二,良率两周就涨了7个点。
压铸后处理的隐形成本,算过的老板都头疼
说实话,很多压铸厂算成本的时候,眼睛只盯着熔炉的电耗、铝料的采购价、机台的小时折旧,根本没算后处理环节的隐形成本。 就拿那家东莞的厂来说,之前压出来的件飞边厚度能到0.3mm,一个班要配20个工人拿着锉刀去毛刺,一天处理8000个压铸件,光人工成本一个月就18万。后来我们跟着模具师傅把随形冷却的水路重新排了一遍,让型腔各点位的温度差控制在±5℃以内,压出来的件飞边厚度直接降到0.08mm,去毛刺的工人直接砍了一半,每个月光这部分就省了9万的人工。 💡 这里有个很多人踩过的坑:飞边厚不只是模具合模力不够的问题,很多时候是模温不均匀导致的——模具局部温度太高,金属液在合模面的位置因为冷却慢,就会被挤出去形成厚飞边,你光靠提高合模力压,反而会把模具的分型面压坏,用不了几个月就要修模,又是一笔大成本。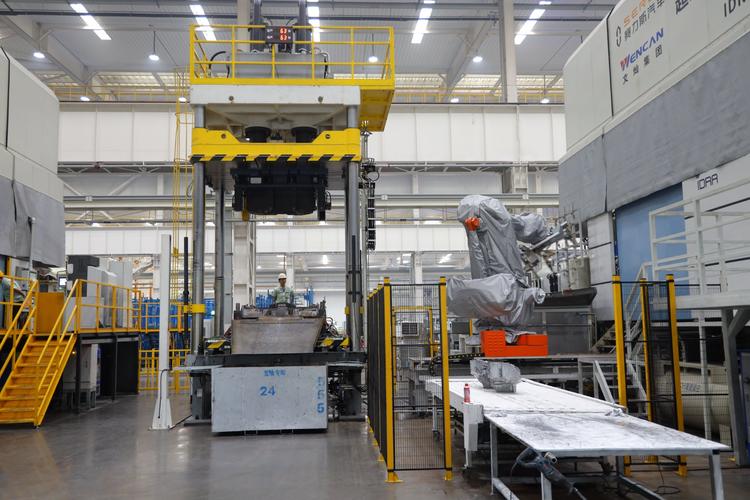 压铸车间人工去除压铸件飞边实拍
问:我们做的是新能源汽车的电池壳压铸件,抛丸之后表面总是有不均匀的流痕,客户验厂每次都卡这个问题,怎么解决?
答:先查你模具上的溢流槽位置。很多厂开模具的时候照着十年前的老图纸抄,溢流槽开在型腔最后端,但是你现在做的是薄壁大面的电池壳,金属液的流动路线和老款的小零件完全不一样,最后滞流的位置根本不在原来的地方。之前我接触的一家做电池壳的厂,把原来设在端部的三个溢流槽挪到了型腔侧面的滞流区,抛丸之后的表面流痕直接消了80%,客户验厂一次就过了。别总想着靠加大抛丸的力度去磨掉痕迹,本质上是你模具的排溢系统没跟上现在的产品结构,磨得再狠,内部裹着的氧化渣还是藏不住。