工业挤出不是‘把料挤出来’那么简单:2024年一线车间的真经验
上周去珠三角某改性塑料厂蹲了三天,跟着调机班的张师傅守了两班12小时的线,差点没把腰给站折。
很多人对挤出的印象还停留在“把塑料粒塞进机器,转一转螺杆就挤出成型”的粗加工阶段,真到了车间待过就知道,现在的挤出线,差0.01mm的参数偏差,出来的货就可能全是废品。
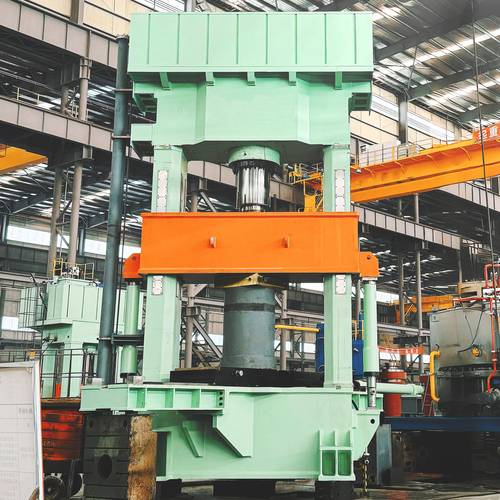
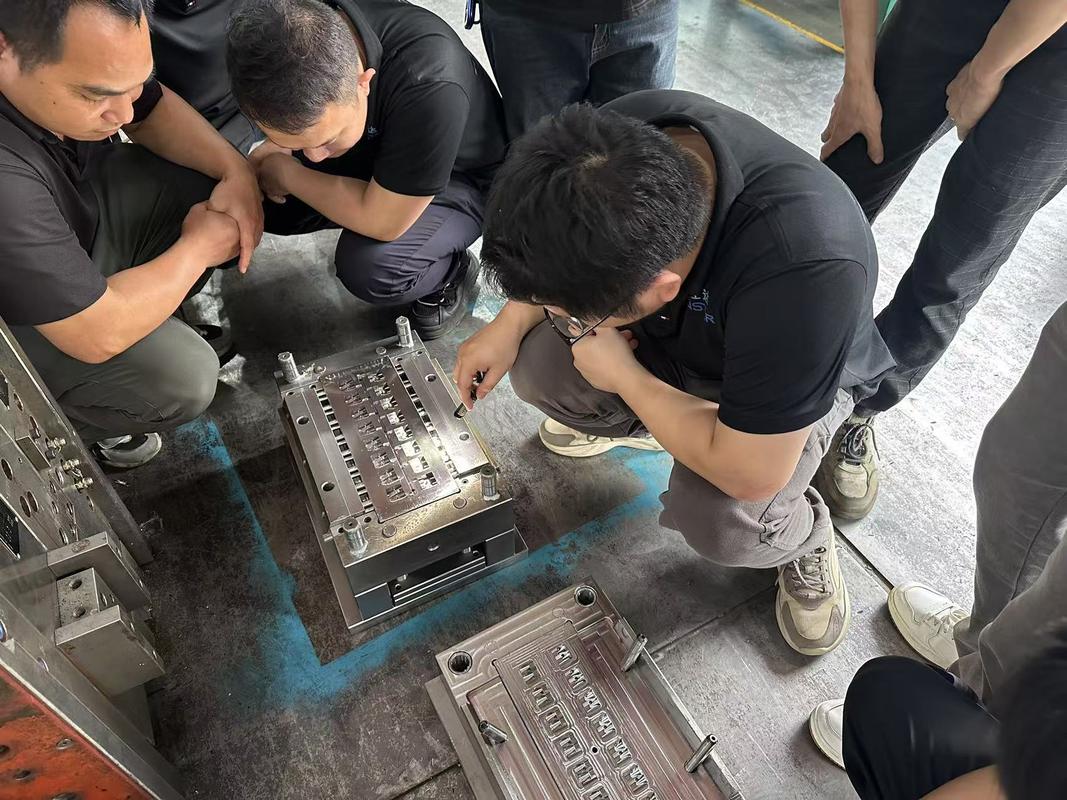
 改性塑料挤出生产线调机现场
说个最常见的坑。很多厂的调机师傅,盯着的都是螺杆转速、机筒温度这些显性参数,却偏偏忽略了喂料前的物料状态。就拿PET片材挤出来说,很多人觉得烘料只要达到温度、够时间就行,可实际上如果车间空气湿度超过70%,烘好的料在料仓里放半小时,含水率就会从合格的0.005%涨到0.02%——挤出来的片材表面全是细小的气泡麻点,根本过不了下游吸塑厂的质检。
张师傅说上个月就踩了这个坑。当时烘料工赶下班,提前半小时把烘好的料排到了料仓,那天刚好碰上周六下暴雨,空气湿度飙到85%,整批12吨的片材挤出来全是麻点,最后只能当回料卖,亏了小二十万。
问:现在很多厂都上了自动喂料系统,还要专人盯着烘料环节吗?
答:要。自动喂料是控喂料精度,控不了料本身的状态——比如料仓里的回料如果混了不同批次的PET切片,哪怕喂料精度做到±0.1%,挤出来的熔体强度都飘得没边。去年我们给东莞一家厂改的方案,就是在料仓出口加了个近红外成分检测仪,直接把因为混料导致的挤出波动降了80%,之前他们每次换批次都要调两个小时的机,现在换完料直接开机,二十分钟就能出合格产品。
还有个容易被忽略的点,就是换网的频率。很多厂觉得换网就是堵了才换,其实不对,滤网用的时间长了,透滤性下降,熔体压力就会慢慢升高,挤出来的产品密度会悄悄变高,尺寸就会超差。💡 我们现在给客户的建议是,不管堵不堵,每8小时换一次滤网,每次换网的时候顺带测一下螺杆间隙,不费多少时间,但是能把因为压力波动导致的良品率损失降至少3%。
国产双螺杆挤出机螺杆元件拆解图
之前行业里有个不成文的规矩,做高端改性料的挤出线,必须配进口螺杆,耐磨、熔体均匀,用个五六年都不会出大问题。这两年真的不一样了。
浙江那边做粉末冶金螺杆的厂,现在做出来的螺杆耐磨层,硬度能到HRC65,比很多进口品牌的耐磨层还厚2mm,价格只有进口件的60%。很多厂之前花三十多万买的进口螺杆,用个两年就因为磨蚀导致间隙超标,现在换国产的,哪怕一年换一次,算下来年成本还不到进口件的三分之一。
不过话说回来,也不是所有国产件都靠谱。上次有个佛山的管材厂贪便宜,买了批杂牌的螺杆元件,装上去挤PPR管,内壁全是细小的划痕,整批20多吨的管子给客户退回来,赔了快三十万。对吧?一分钱一分货的道理,在工业配件这里永远适用。
问:挤出机的螺杆间隙到底控制在多少范围内才算合格?
答:根据加工的物料不同差很多——比如挤普通PE、PP这类低磨蚀性的物料,螺杆和机筒的间隙控制在0.15-0.25mm就够用;但如果是挤填充量超过40%的碳酸钙改性料,或者是玻纤增强的物料,因为磨蚀性强,间隙最好控制在0.1mm以内,不然用不了三个月,熔体压力就会掉得厉害,良品率直接跌10%以上。这里提醒一句,别等间隙超了才换,用塞尺在机筒的开口处伸进去量就行,每次换网的时候顺带测,两分钟的事。
为什么你家的挤出线,良品率永远比同行低5%?
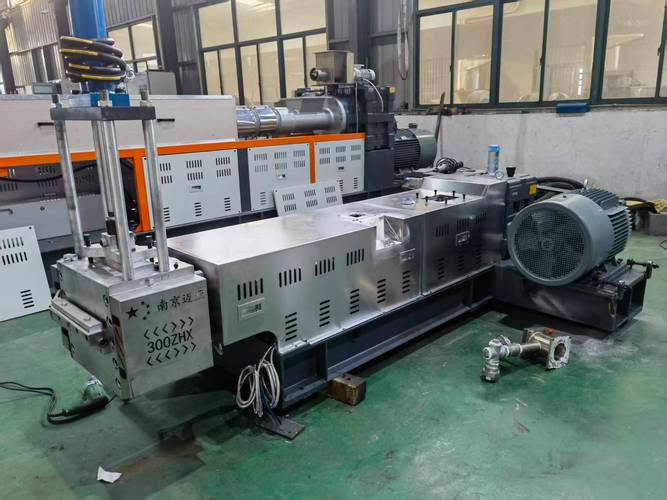 改性塑料挤出生产线调机现场
说个最常见的坑。很多厂的调机师傅,盯着的都是螺杆转速、机筒温度这些显性参数,却偏偏忽略了喂料前的物料状态。就拿PET片材挤出来说,很多人觉得烘料只要达到温度、够时间就行,可实际上如果车间空气湿度超过70%,烘好的料在料仓里放半小时,含水率就会从合格的0.005%涨到0.02%——挤出来的片材表面全是细小的气泡麻点,根本过不了下游吸塑厂的质检。
张师傅说上个月就踩了这个坑。当时烘料工赶下班,提前半小时把烘好的料排到了料仓,那天刚好碰上周六下暴雨,空气湿度飙到85%,整批12吨的片材挤出来全是麻点,最后只能当回料卖,亏了小二十万。
问:现在很多厂都上了自动喂料系统,还要专人盯着烘料环节吗?
答:要。自动喂料是控喂料精度,控不了料本身的状态——比如料仓里的回料如果混了不同批次的PET切片,哪怕喂料精度做到±0.1%,挤出来的熔体强度都飘得没边。去年我们给东莞一家厂改的方案,就是在料仓出口加了个近红外成分检测仪,直接把因为混料导致的挤出波动降了80%,之前他们每次换批次都要调两个小时的机,现在换完料直接开机,二十分钟就能出合格产品。
还有个容易被忽略的点,就是换网的频率。很多厂觉得换网就是堵了才换,其实不对,滤网用的时间长了,透滤性下降,熔体压力就会慢慢升高,挤出来的产品密度会悄悄变高,尺寸就会超差。💡 我们现在给客户的建议是,不管堵不堵,每8小时换一次滤网,每次换网的时候顺带测一下螺杆间隙,不费多少时间,但是能把因为压力波动导致的良品率损失降至少3%。
别迷信进口螺杆:国产挤出配件现在真的能打
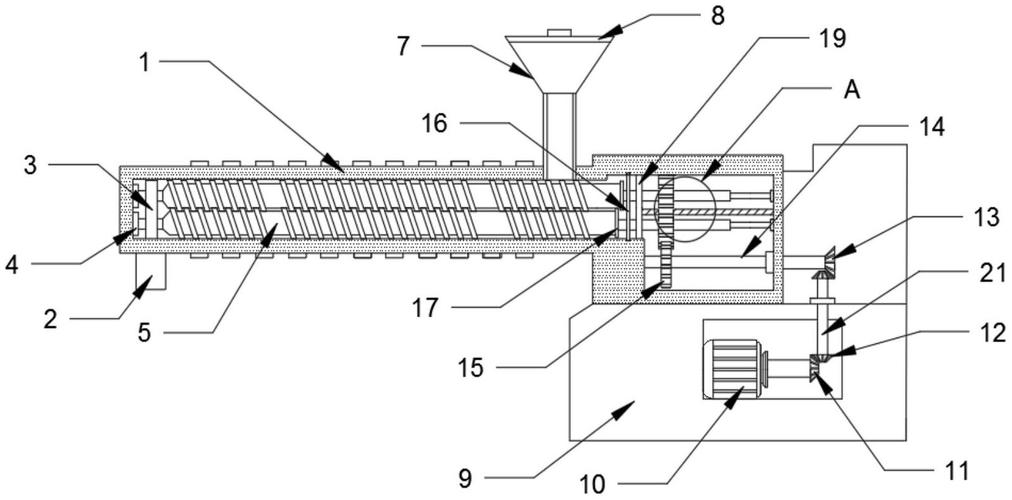 国产双螺杆挤出机螺杆元件拆解图
之前行业里有个不成文的规矩,做高端改性料的挤出线,必须配进口螺杆,耐磨、熔体均匀,用个五六年都不会出大问题。这两年真的不一样了。
浙江那边做粉末冶金螺杆的厂,现在做出来的螺杆耐磨层,硬度能到HRC65,比很多进口品牌的耐磨层还厚2mm,价格只有进口件的60%。很多厂之前花三十多万买的进口螺杆,用个两年就因为磨蚀导致间隙超标,现在换国产的,哪怕一年换一次,算下来年成本还不到进口件的三分之一。
不过话说回来,也不是所有国产件都靠谱。上次有个佛山的管材厂贪便宜,买了批杂牌的螺杆元件,装上去挤PPR管,内壁全是细小的划痕,整批20多吨的管子给客户退回来,赔了快三十万。对吧?一分钱一分货的道理,在工业配件这里永远适用。
问:挤出机的螺杆间隙到底控制在多少范围内才算合格?
答:根据加工的物料不同差很多——比如挤普通PE、PP这类低磨蚀性的物料,螺杆和机筒的间隙控制在0.15-0.25mm就够用;但如果是挤填充量超过40%的碳酸钙改性料,或者是玻纤增强的物料,因为磨蚀性强,间隙最好控制在0.1mm以内,不然用不了三个月,熔体压力就会掉得厉害,良品率直接跌10%以上。这里提醒一句,别等间隙超了才换,用塞尺在机筒的开口处伸进去量就行,每次换网的时候顺带测,两分钟的事。