精密轴类加工必看:滚压工艺从选型到量产的实战细节
上周去苏州一家做新能源汽车半轴的厂,车间主任拉着我骂了半小时——说花了两百万上的高精度磨床,跑出来的轴疲劳寿命还不如老车间那台用了十年的老滚压头。我蹲在机床边看了半小时,磨床的参数调得没毛病,就是他们把滚压的那道工序给取消了,觉得磨出来的表面粗糙度更漂亮。漂亮有啥用?装车跑十万公里断轴,赔的钱够买十台滚压头。
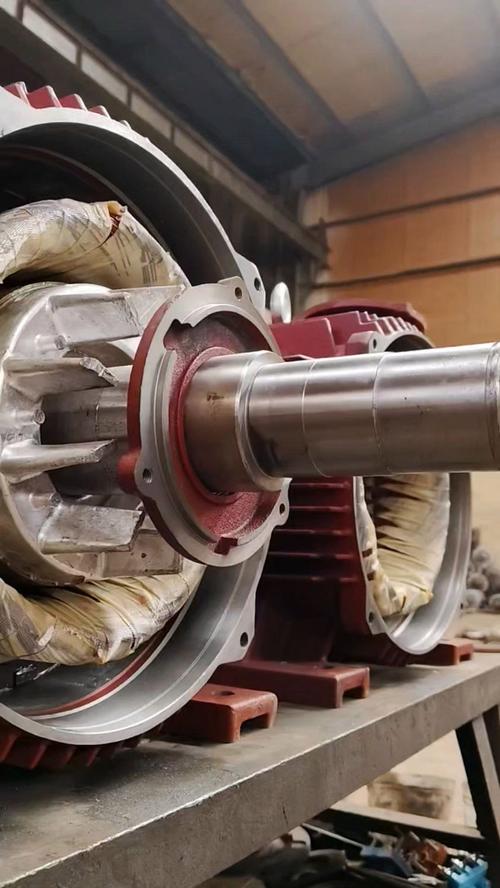
 新能源汽车半轴外圆滚压加工现场
问:很多人说滚压只能加工外圆?我之前试了内孔滚压,怎么老是掉屑?
答:你那是过盈量调错了❗ 内孔滚压的滚轮过盈量一般要控制在0.02-0.05mm,超过这个值,表层金属不是流动是被剪切剥离,当然掉屑。还有,内孔滚压前的预加工粗糙度不能超过Ra3.2,不然你压再多遍也补不平深刀痕——就像你往坑洼的水泥地上倒薄漆,盖不住的。
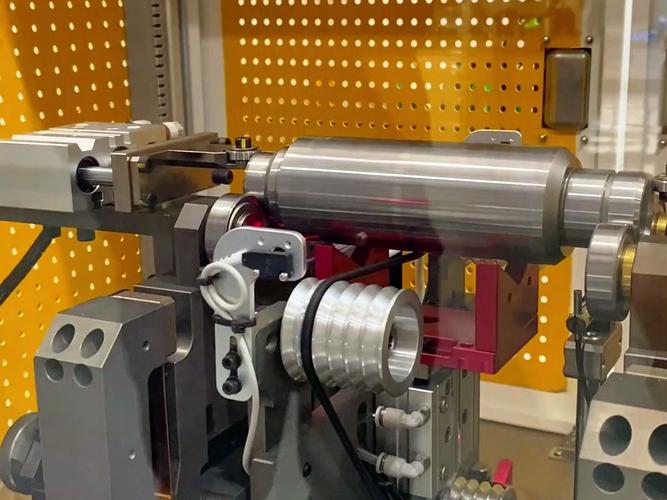
数控车床上搭载的伺服滚压头作业特写
问:滚压加工能完全替代磨削吗?之前算过成本,滚压的效率是磨削的3倍,但怕精度不够。
答:看你用在什么地方。如果是普通的传动轴、液压缸活塞杆,滚压完全能替代磨削——现在国内做液压缸的大厂,早就把外圆磨床拆了换滚压,表面硬度能提20%-30%,耐腐蚀性还能涨一倍。但如果是需要微米级圆度的精密主轴,滚压的形位公差最多到0.005mm,还是得靠磨削兜个底。对了,有个坑千万别踩:滚压完的工件别做喷砂,一喷砂那层残余压应力全没了,之前见过个厂犯过这错,滚压好的轴喷完砂,疲劳寿命直接掉了40%,哭都来不及。
滚压到底是个啥?别拿“普通挤压”当它的本质
很多刚入行的工艺员,总觉得滚压就是拿个硬东西把工件表面压光,跟用砂纸磨没区别。大错特错。滚压的核心是表层金属的塑性流动——用硬度高于工件的滚轮,以设定的过盈量压在旋转的工件表面,让工件表层0.1-0.5mm的金属沿着原来的刀痕轮廓流动,把微观的凹坑填平,同时在表层产生均匀的残余压应力。这个残余压应力才是滚压的灵魂。磨削是靠磨粒把表层的金属切掉,切完之后表层还会有微小的裂纹,拉应力集中,疲劳寿命当然上不去。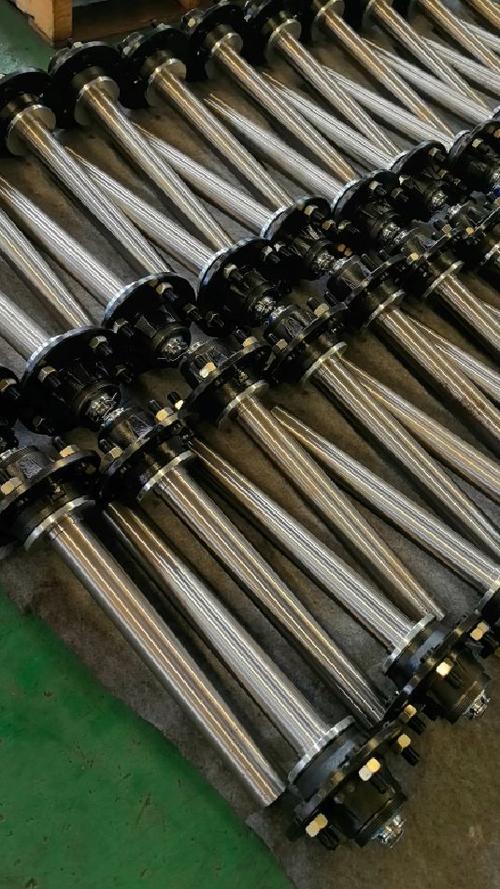 新能源汽车半轴外圆滚压加工现场
问:很多人说滚压只能加工外圆?我之前试了内孔滚压,怎么老是掉屑?
答:你那是过盈量调错了❗ 内孔滚压的滚轮过盈量一般要控制在0.02-0.05mm,超过这个值,表层金属不是流动是被剪切剥离,当然掉屑。还有,内孔滚压前的预加工粗糙度不能超过Ra3.2,不然你压再多遍也补不平深刀痕——就像你往坑洼的水泥地上倒薄漆,盖不住的。
2024年车间选滚压设备的3个避坑点
现在新能源行业的零件要求越来越严,很多厂跟风上滚压设备,踩的坑能堆一车间。我整理了最近半年见过的最多的问题,给大家提个醒。 1. ✅ 别买那种通用型手动滚压头——现在量产线都是伺服控制过盈量的,手动的每一次进刀都靠师傅手感,批次差能到Ra0.4,根本过不了新能源的PPAP审核。之前有个做转向节的厂,用手动滚压头,每三批就有一批粗糙度超差,最后全换成伺服的,良率直接从72%涨到98%。 2. ❗ 别迷信“滚压后粗糙度能到Ra0.05”的宣传——那是实验室用高速钢滚轮压45号钢的理想值,实际车间里你压淬火硬度HRC40以上的轴承钢,最多到Ra0.2,再往下要么滚轮磨坏,要么工件表面起皮。真要Ra0.05的表面,那得用金刚石滚轮,价格是普通滚轮的10倍,性价比极低。 3. 💡 一定要选带滚轮磨损自动补偿的——去年在常州见过一个厂,滚压头用了三个月,没注意滚轮磨了0.1mm,出来的轴直径全超差,整批报废了12万的货,车间主任当月奖金全扣了,亏到肉疼。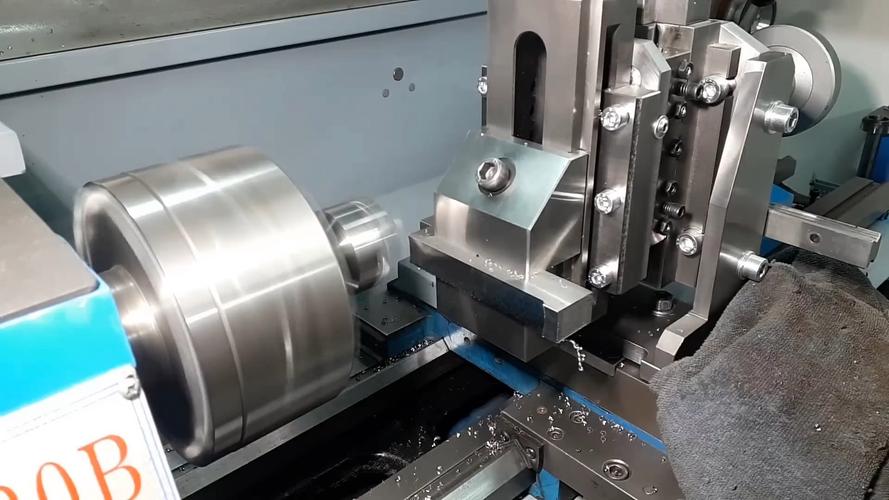 数控车床上搭载的伺服滚压头作业特写
问:滚压加工能完全替代磨削吗?之前算过成本,滚压的效率是磨削的3倍,但怕精度不够。
答:看你用在什么地方。如果是普通的传动轴、液压缸活塞杆,滚压完全能替代磨削——现在国内做液压缸的大厂,早就把外圆磨床拆了换滚压,表面硬度能提20%-30%,耐腐蚀性还能涨一倍。但如果是需要微米级圆度的精密主轴,滚压的形位公差最多到0.005mm,还是得靠磨削兜个底。对了,有个坑千万别踩:滚压完的工件别做喷砂,一喷砂那层残余压应力全没了,之前见过个厂犯过这错,滚压好的轴喷完砂,疲劳寿命直接掉了40%,哭都来不及。