工业冶金与精密加工里的精炼:别把它只当老掉牙的除杂工序
上周在苏南某特种合金车间蹲了3天,看着一炉刚出炉的镍基合金从通红的熔浆里撇掉最后一层浮渣,我突然反应过来——太多人对"精炼"的认知,还停留在课本里"去除杂质"的干巴巴定义上。
很多人觉得精炼就是冶金环节的一道固定工序,按流程走就行。
真不是。
现在呢?真空感应精炼、氩氧脱碳精炼、LF炉外精炼的配套传感器已经能实时测钢水的温度、氧含量、氮含量,甚至能通过光谱分析在30秒内出全元素成分结果,根本不用师傅蹲在炉边熏得满脸灰。
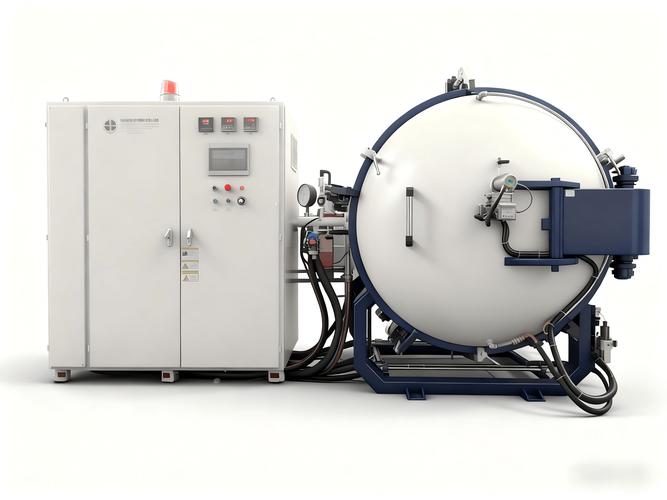
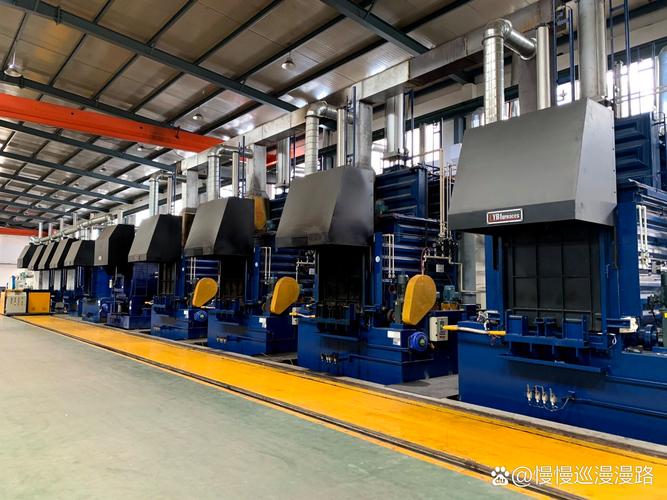
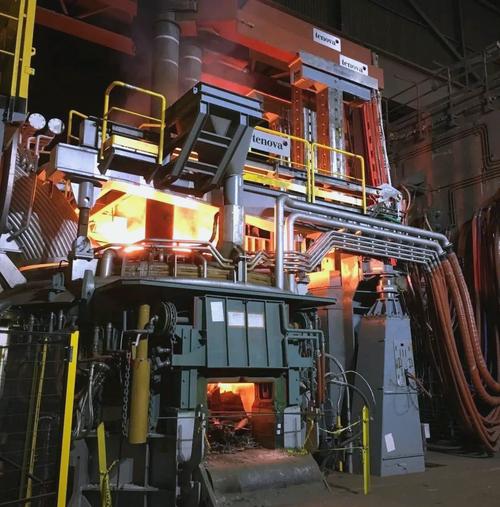
 特种合金真空精炼炉作业现场
问:我们厂做普通碳素钢的,有没有必要上新型精炼设备?
答:先算两笔账——第一是你现有产品的杂质含量能不能稳定做到国标上限的80%以下,第二是下游客户有没有因为你的材料偏析、夹杂物超标压价的情况。要是这两个问题都没碰到,别急着砸钱换设备,把现有LF炉的电极加热参数摸透,比跟风上新线划算得多。
真的见过太多老板,听了展会的宣讲就头脑发热,把旧精炼炉拆了换进口设备,结果连原料的预烘工序都没跟上,出来的钢水氢含量超了三倍,赔给下游的违约金比设备折旧还高!
设备是工具。
不是护身符。
为啥?
因为硫元素在易切削钢里根本不是有害杂质——它和锰结合形成的MnS夹杂,能在切削过程中起到断屑、降低刀具磨损的作用,要是精炼的时候硬把硫含量从0.08%压到0.001%,钢材的切削性能直接掉30%,加工成本飙升。
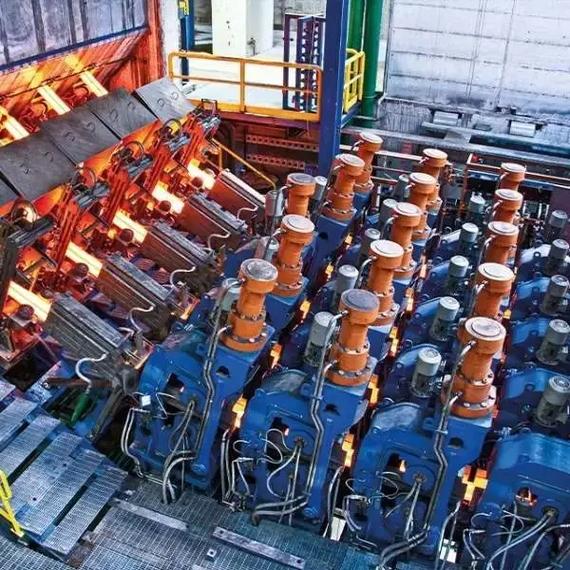
钢水精炼过程中夹杂物形态检测金相图
问:做不锈钢精炼的时候,为什么有时候特意要保留一定量的硫元素?
答:这是做易切削不锈钢的基本常识——硫和锰结合形成的MnS夹杂,能在切削过程中起到断屑、降低刀具磨损的作用,要是把硫含量降到0.001%以下,同批次303不锈钢的刀具寿命至少降40%,加工费每吨要多掏200多块。当然,要是你做的是食品级不锈钢,那硫含量必须压到极低水平,别搞混了应用场景。
很多人对精炼的误解,就是把所有杂质都当成要赶尽杀绝的敌人,根本不考虑你最终的产品是用来做什么的。做轴承钢的时候,你得把直径超过10微米的大型夹杂物全部去掉,不然轴承运转的时候这些小颗粒就是疲劳裂纹的起点;做建筑用钢筋的时候,你要是把硫含量压到极低,那钢材的焊接性能反而会受影响,根本没必要。
✅ 先明确产品的性能需求,再定精炼的除杂目标
❗ 别盲目跟风抄同行的参数,你用的废钢成分和人家的不一样,参数照搬过来只会出问题
💡 每次换原料批次的时候,先取小样做成分检测,再微调精炼参数,能把成分合格率提10%以上,对吧?
现在行业里的新玩法,根本不是靠换更贵的炉子,而是抠细节:
• 把精炼炉的烟气收集起来,通过换热器预热废钢,能把废钢入炉的温度从常温提到200℃以上,整个精炼环节的电耗能降18%左右;
• 用AI模型实时模拟精炼过程的成分变化,不用等每20分钟一次的人工取样化验,能把每炉的精炼时间缩短12分钟,一年下来省的电费够给车间所有一线工人发半年的绩效;
• 把原来的一次性电极换成了耐侵蚀的石墨电极,电极消耗能降20%,这笔账算下来,比换全新的精炼设备划算多了。
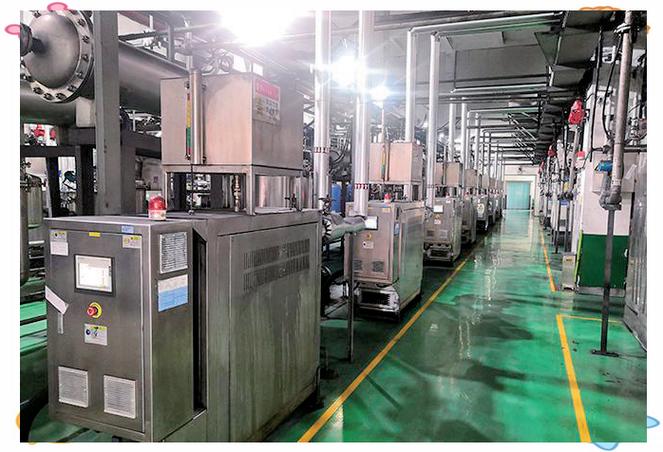
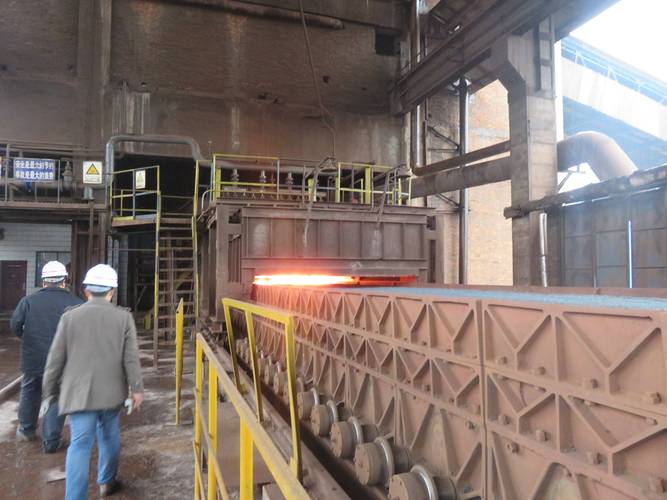
精炼炉烟气余热回收管道安装现场
当然,这里面的坑也不少。比如很多厂上余热回收系统,结果管道的保温层只做了5厘米厚,热量在输送的过程中散了一半,等于白装。真的别小看保温层的厚度,差两厘米,一年跑的热量够你多交几十万电费。说多了都是泪。
哦对了,上次碰到个做高温合金的厂,之前一直纳闷为什么自己的合金疲劳强度比进口的低20%,后来查了半天才发现,就是精炼的时候吹氩的时间太长,钢水里产生了太多的微小气泡,这些气泡在后续轧制的过程中没法完全焊合,就成了材料的内部缺陷。
你看。
精炼这事,从来不是越用力越好。
找对适合自己产品的参数,把每一个小细节抠到位,比砸钱买最贵的设备管用得多。
很多人觉得精炼就是冶金环节的一道固定工序,按流程走就行。
真不是。
现在的精炼,早就不是靠老师傅凭经验撇渣的老套路了
十年前我刚入行的时候,车间里的精炼全靠师傅拿个长勺凑到炉边,看浮渣的颜色判断什么时候该撇,遇到原料成分波动大的时候,一炉钢的精炼时间能差出去半个多小时,成分合格率也只有80%出头。现在呢?真空感应精炼、氩氧脱碳精炼、LF炉外精炼的配套传感器已经能实时测钢水的温度、氧含量、氮含量,甚至能通过光谱分析在30秒内出全元素成分结果,根本不用师傅蹲在炉边熏得满脸灰。
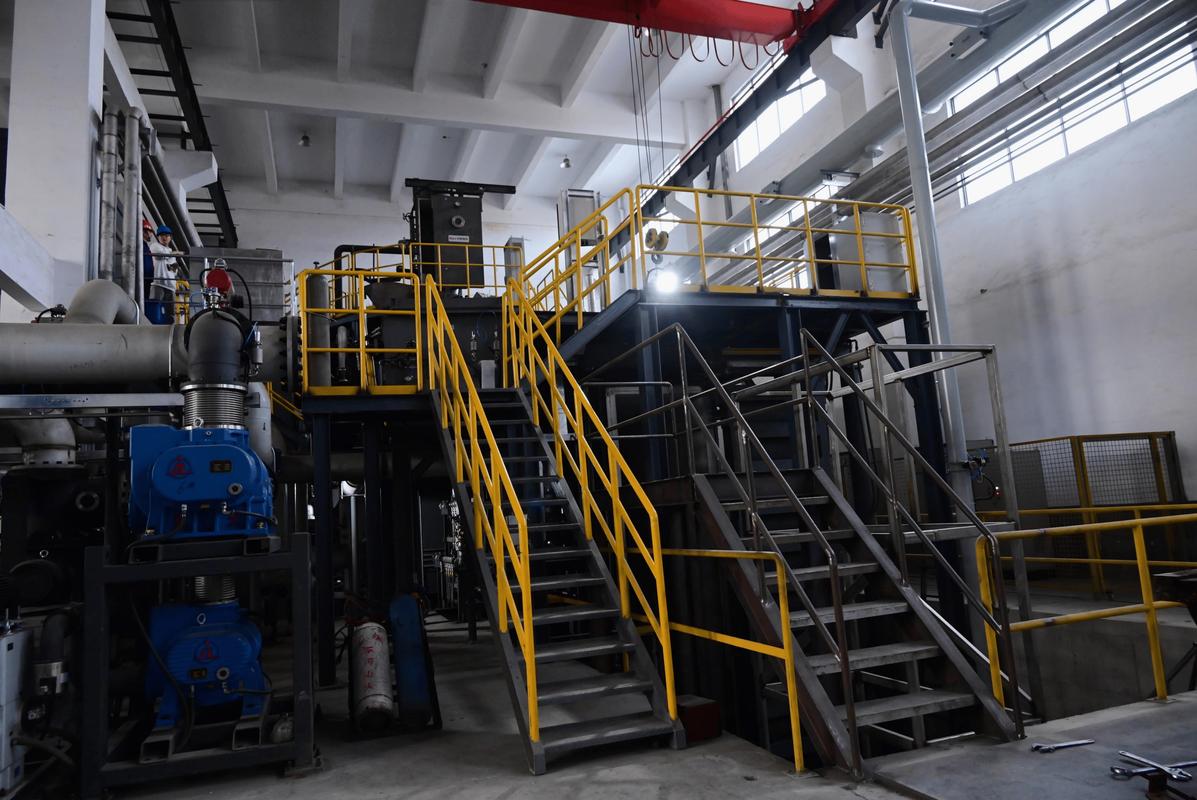 特种合金真空精炼炉作业现场
问:我们厂做普通碳素钢的,有没有必要上新型精炼设备?
答:先算两笔账——第一是你现有产品的杂质含量能不能稳定做到国标上限的80%以下,第二是下游客户有没有因为你的材料偏析、夹杂物超标压价的情况。要是这两个问题都没碰到,别急着砸钱换设备,把现有LF炉的电极加热参数摸透,比跟风上新线划算得多。
真的见过太多老板,听了展会的宣讲就头脑发热,把旧精炼炉拆了换进口设备,结果连原料的预烘工序都没跟上,出来的钢水氢含量超了三倍,赔给下游的违约金比设备折旧还高!
设备是工具。
不是护身符。
被90%的工厂忽略的精炼细节:不是除杂越狠越好
之前碰到个做易切削钢的厂,新换的精炼线把脱磷、脱硫的参数拉到了最高值,以为除杂越干净,钢材质量越好,结果出来的钢材切削的时候断不了屑,刀具磨损速度比之前快了一倍,下游的机加工厂直接把订单退了。为啥?
因为硫元素在易切削钢里根本不是有害杂质——它和锰结合形成的MnS夹杂,能在切削过程中起到断屑、降低刀具磨损的作用,要是精炼的时候硬把硫含量从0.08%压到0.001%,钢材的切削性能直接掉30%,加工成本飙升。
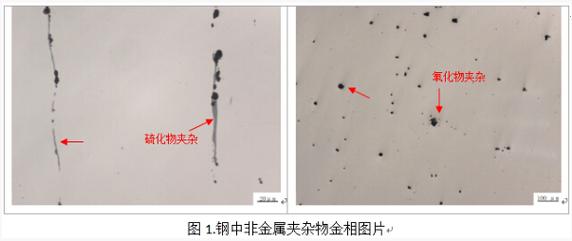 钢水精炼过程中夹杂物形态检测金相图
问:做不锈钢精炼的时候,为什么有时候特意要保留一定量的硫元素?
答:这是做易切削不锈钢的基本常识——硫和锰结合形成的MnS夹杂,能在切削过程中起到断屑、降低刀具磨损的作用,要是把硫含量降到0.001%以下,同批次303不锈钢的刀具寿命至少降40%,加工费每吨要多掏200多块。当然,要是你做的是食品级不锈钢,那硫含量必须压到极低水平,别搞混了应用场景。
很多人对精炼的误解,就是把所有杂质都当成要赶尽杀绝的敌人,根本不考虑你最终的产品是用来做什么的。做轴承钢的时候,你得把直径超过10微米的大型夹杂物全部去掉,不然轴承运转的时候这些小颗粒就是疲劳裂纹的起点;做建筑用钢筋的时候,你要是把硫含量压到极低,那钢材的焊接性能反而会受影响,根本没必要。
✅ 先明确产品的性能需求,再定精炼的除杂目标
❗ 别盲目跟风抄同行的参数,你用的废钢成分和人家的不一样,参数照搬过来只会出问题
💡 每次换原料批次的时候,先取小样做成分检测,再微调精炼参数,能把成分合格率提10%以上,对吧?
2024年工业精炼的新方向:把精炼过程的能耗打下来
之前算过一笔账,一炉100吨的钢水,精炼环节的电耗大概占整个炼钢流程的35%,要是能把这部分的能耗降下来,一年省的钱真的很可观。现在行业里的新玩法,根本不是靠换更贵的炉子,而是抠细节:
• 把精炼炉的烟气收集起来,通过换热器预热废钢,能把废钢入炉的温度从常温提到200℃以上,整个精炼环节的电耗能降18%左右;
• 用AI模型实时模拟精炼过程的成分变化,不用等每20分钟一次的人工取样化验,能把每炉的精炼时间缩短12分钟,一年下来省的电费够给车间所有一线工人发半年的绩效;
• 把原来的一次性电极换成了耐侵蚀的石墨电极,电极消耗能降20%,这笔账算下来,比换全新的精炼设备划算多了。
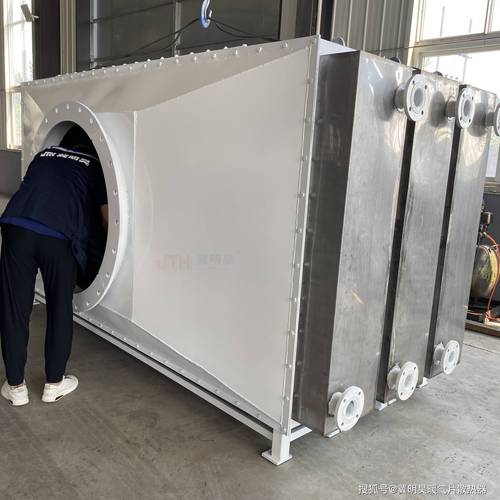 精炼炉烟气余热回收管道安装现场
当然,这里面的坑也不少。比如很多厂上余热回收系统,结果管道的保温层只做了5厘米厚,热量在输送的过程中散了一半,等于白装。真的别小看保温层的厚度,差两厘米,一年跑的热量够你多交几十万电费。说多了都是泪。
哦对了,上次碰到个做高温合金的厂,之前一直纳闷为什么自己的合金疲劳强度比进口的低20%,后来查了半天才发现,就是精炼的时候吹氩的时间太长,钢水里产生了太多的微小气泡,这些气泡在后续轧制的过程中没法完全焊合,就成了材料的内部缺陷。
你看。
精炼这事,从来不是越用力越好。
找对适合自己产品的参数,把每一个小细节抠到位,比砸钱买最贵的设备管用得多。