连铸生产里没人敢随便说的隐性成本:一线钢厂2024年实操记录
上周跟唐山某长流程钢厂的连铸车间主任蹲了3天,蹲到我鞋上全是氧化铁皮。
别觉得连铸是个闭着眼就能干的成熟工序。真不是。
 连铸机二冷段电磁搅拌装置现场实拍
💡 别觉得参数微调是小事。差个5%的二冷水量,铸坯的表面温度差能到30℃,后面轧钢的时候出现的边裂,连铸环节的问题占了七成以上。
问:我们厂连铸拉速已经提到2.2m/min了,为什么表面裂纹率还是下不来?
答:别光盯着拉速算。你摸摸结晶器铜板的温度均匀性——很多厂铜板用了800多炉还不换,锥度磨没了,弯月面处的热流密度差能到30%以上,就算你拉速卡得再准,坯壳生长不均,裂纹迟早冒出来。
说真的,我见过太多厂把降本的主意打在铜板寿命上,觉得多撑200炉就能省十几万,结果一次粘结漏钢,连带着后面3个浇次的废坯、设备抢修、炉前待浇的损失,算下来快两百万。这账怎么算都亏。说多了都是泪。
对了,上次那个厂的漏钢,我去看了现场的坯头,是典型的粘结漏钢——坯壳跟铜板粘在一起,拉的时候扯破了,根本不是什么解决不了的大难题。
连铸结晶器液面涡流检测传感器安装位置示意图
问:我们已经换了进口的涡流液面控制系统,为什么波动还是经常飘到±4mm以上?
答:你去查下保护渣的熔点匹配度。很多厂为了省成本换了低价保护渣,熔点比原来低了40℃,液渣层厚度薄了2mm,涡流传感器测到的液面根本不是真实的钢水液面,是浮在上面的渣层晃出来的假信号。别什么问题都怪设备,工艺匹配错了,再贵的设备也白搭。
我上次碰到个厂的工艺主管,拍着胸脯说自己的保护渣没问题,结果拿个小铁棍往结晶器里一插,提出来看液渣层才8mm——正常生产高级别钢的时候,液渣层厚度要12-15mm才够,当场脸就红了。
别再拿十年前的教科书参数当救命稻草
很多厂现在的连铸工艺参数,还是2015年刚上生产线的时候抄的——那时候钢水的纯净度、耐材的寿命、保护渣的配方,跟现在完全不是一回事。 我见过最夸张的一个厂,生产高端轴承钢的时候,还在用生产普通普碳钢的二冷配水比例,结果铸坯的中心疏松等级直接超了两个级别,整炉钢都只能降级卖,一吨亏两百多。 说白了,工艺参数是死的,钢水状态是活的。现在的精炼环节加了钙处理,钢水的粘度比十年前低了近20%,原来的冷却强度根本匹配不上,坯壳生长速度不对,各种缺陷自然找上门。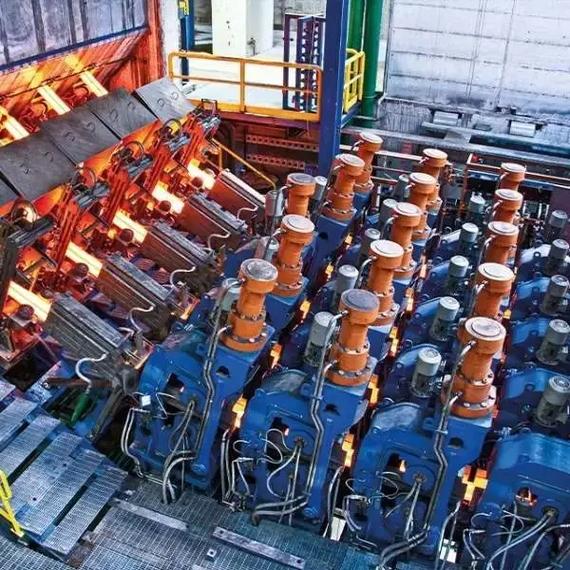 连铸机二冷段电磁搅拌装置现场实拍
💡 别觉得参数微调是小事。差个5%的二冷水量,铸坯的表面温度差能到30℃,后面轧钢的时候出现的边裂,连铸环节的问题占了七成以上。
问:我们厂连铸拉速已经提到2.2m/min了,为什么表面裂纹率还是下不来?
答:别光盯着拉速算。你摸摸结晶器铜板的温度均匀性——很多厂铜板用了800多炉还不换,锥度磨没了,弯月面处的热流密度差能到30%以上,就算你拉速卡得再准,坯壳生长不均,裂纹迟早冒出来。
说真的,我见过太多厂把降本的主意打在铜板寿命上,觉得多撑200炉就能省十几万,结果一次粘结漏钢,连带着后面3个浇次的废坯、设备抢修、炉前待浇的损失,算下来快两百万。这账怎么算都亏。说多了都是泪。
对了,上次那个厂的漏钢,我去看了现场的坯头,是典型的粘结漏钢——坯壳跟铜板粘在一起,拉的时候扯破了,根本不是什么解决不了的大难题。
被很多人忽略的结晶器液面波动阈值
很多工艺员觉得,把结晶器液面波动控制在±3mm以内,就算合格了。对于生产普通建筑用钢来说,这个标准确实够了。但如果是生产高级别汽车板、电工钢,这个阈值根本不行。 2024年国内头部钢厂的汽车板连铸生产线,已经把液面波动的控制要求压到了±1.5mm。为什么这么严?因为波动超过2mm的时候,结晶器里的保护渣就会被卷到钢水内部,形成的大型夹杂物,后面就算经过再怎么精炼、轧制,都消不掉——等钢板卖到主机厂,冲压的时候出现表面缺陷,那索赔金额能把人压得喘不过气。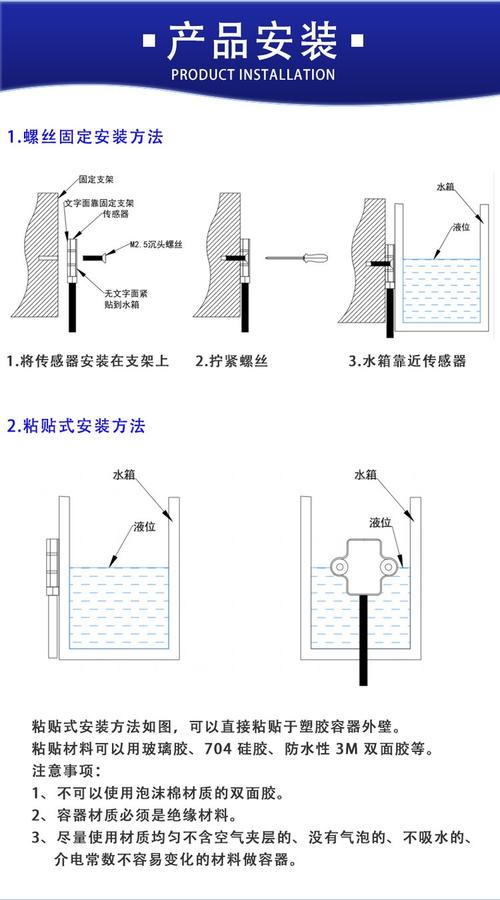 连铸结晶器液面涡流检测传感器安装位置示意图
问:我们已经换了进口的涡流液面控制系统,为什么波动还是经常飘到±4mm以上?
答:你去查下保护渣的熔点匹配度。很多厂为了省成本换了低价保护渣,熔点比原来低了40℃,液渣层厚度薄了2mm,涡流传感器测到的液面根本不是真实的钢水液面,是浮在上面的渣层晃出来的假信号。别什么问题都怪设备,工艺匹配错了,再贵的设备也白搭。
我上次碰到个厂的工艺主管,拍着胸脯说自己的保护渣没问题,结果拿个小铁棍往结晶器里一插,提出来看液渣层才8mm——正常生产高级别钢的时候,液渣层厚度要12-15mm才够,当场脸就红了。