注塑生产良率卡92%上不去?那些被老师傅藏了十几年的实操细节
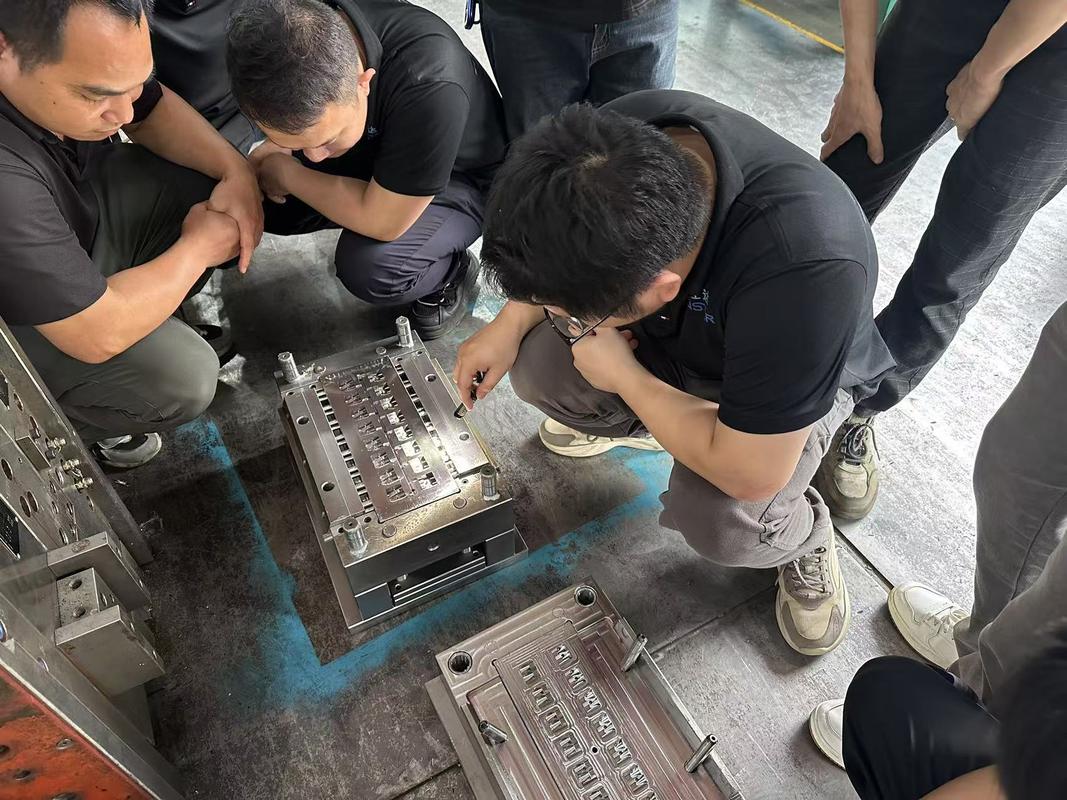
上周去东莞长安跑了个客户,20台海天MA二代的注塑机,全是2019年上的,做汽车内饰PP+TPE包胶件,良率死死卡在91.7%,算下来每个月废品拉去卖废粒的钱都够给三个操作工发工资了。厂长拉着我在车间蹲了三天,连班都没下,就盯着机台调参数,最后找着的问题说出来谁都不信——既不是料烘得不够,也不是模温不对,是料筒下料口的冷却水路堵了半根。
堵了半根。
就这么个小问题,卡了三个多月。
 注塑机料筒下料口冷却水路堵塞实拍
很多人觉得,参数不对调高点射胶压力就完事了,根本没算过多打出来的飞边、多耗的电费,还有因为压力太高导致的产品内应力开裂。射胶压力的实际波动值,才是决定成型精度的核心——别光看机台屏幕上显示的设定值,你拿个手持压力传感器接在喷嘴那边测,实际数值和表显差个10bar都是常事。
问:我们厂现在换了新的改性料,是不是只要重新测下熔指就能直接调参数上机?
答:别傻。上次有个客户换了25%玻纤增强的PA66,测完熔指直接上机,打出来的产品翘曲量超了0.3mm,后来拆了螺杆才发现,新料里的玻纤磨下来的碎屑卡在止逆环的间隙里,射胶的时候实际保压压力比表显低了12bar。正确的流程是,换料先空射3模,看料条的光泽度、有没有气泡,再拆一次止逆环的间隙,测实际的射胶压力反馈,别光看屏幕上的数。
❗ 别信那些卖系统的吹的"全流程数字化管控",传感器装的位置不对,系统里的数全是错的,跑再多报表都是白搭。我上次见个厂,把料温传感器装在离下料口15cm的位置,测的是螺杆中段的温度,实际到喷嘴的温度差了快18度,每天在MES上算出来的能耗、良率全是飘的,相当于花了几十万买了个电子台账。
注塑机伺服节能改造后参数对比面板
伺服改造的投入回报周期,远低于换新机的成本。别觉得老机就没用,只要螺杆、料筒的磨损量在允许范围内,改完的精度比很多新的杂牌机还稳。
问:老机台改伺服会不会影响成型精度?我们做的是公差±0.05mm的精密齿轮件。
答:只要你原来的螺杆、料筒磨损量没超过0.1mm,根本不影响。上次给深圳宝安一个做打印机齿轮的客户改了6台2012年的老机,改完之后射胶的压力重复精度从原来的±5bar升到了±1.2bar,比他新买的两台全电机精度还稳。为啥?因为原来的定量泵是靠溢流阀回油调压力,本身就有波动,换了伺服之后是按需供油,压力波动直接降下来了。当然,如果你的螺杆已经磨得料都塑化不均匀了,那改啥都没用,先换螺杆再说。
之前有个客户跟我吐槽,他花了大价钱买的全电机,打出来的产品精度还不如隔壁改了伺服的老机,去隔壁车间看了才知道,人家的模温机是带闭环控温的,模具的水路温度波动在±0.5度,他的全电机配的是最老的开水模温机,水路温度波动快10度,模具一冷一热,打出来的产品尺寸当然飘。
对吧?很多人把钱全砸在机台上,模具这边的配套反而凑活,连个独立的模温机都舍不得配,全靠开水循环,再好的机台也白搭。
那些被当成"常识"的参数,正在偷你的利润
很多厂的操作工刚上来就按老手册调射胶压力,比如做PP包胶,默认射胶速度开80%,根本不管现在用的新料是刚从改性厂拉回来的,熔指比三年前的老料高了2个点。 💡 我见过最离谱的厂,调参数全靠班长的经验本,三年没更新过,上次换了全新的无卤阻燃PC料,还是按老PC的参数打,打出来的产品全是银纹,拉去检测阻燃等级直接掉了两个UL等级,赔了客户十二万。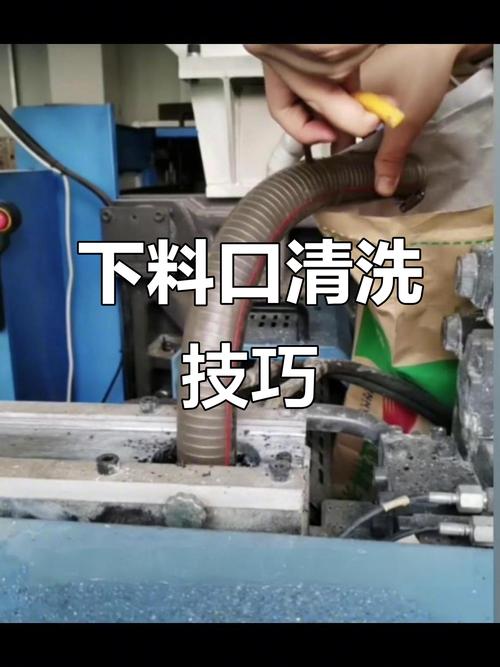 注塑机料筒下料口冷却水路堵塞实拍
很多人觉得,参数不对调高点射胶压力就完事了,根本没算过多打出来的飞边、多耗的电费,还有因为压力太高导致的产品内应力开裂。射胶压力的实际波动值,才是决定成型精度的核心——别光看机台屏幕上显示的设定值,你拿个手持压力传感器接在喷嘴那边测,实际数值和表显差个10bar都是常事。
问:我们厂现在换了新的改性料,是不是只要重新测下熔指就能直接调参数上机?
答:别傻。上次有个客户换了25%玻纤增强的PA66,测完熔指直接上机,打出来的产品翘曲量超了0.3mm,后来拆了螺杆才发现,新料里的玻纤磨下来的碎屑卡在止逆环的间隙里,射胶的时候实际保压压力比表显低了12bar。正确的流程是,换料先空射3模,看料条的光泽度、有没有气泡,再拆一次止逆环的间隙,测实际的射胶压力反馈,别光看屏幕上的数。
❗ 别信那些卖系统的吹的"全流程数字化管控",传感器装的位置不对,系统里的数全是错的,跑再多报表都是白搭。我上次见个厂,把料温传感器装在离下料口15cm的位置,测的是螺杆中段的温度,实际到喷嘴的温度差了快18度,每天在MES上算出来的能耗、良率全是飘的,相当于花了几十万买了个电子台账。
别上来就换高端机,老机台改对了比新机能省30%电费
很多厂长一想到降本,第一反应是把老的定量泵注塑机全换成最新的全电机,一台机三十多万,20台就是六百多万,算下来要五年才能回本。 说实话,我见过最划算的改造,是给2015年之前的老定量泵机加伺服驱动器,换个高精度压力传感器,连原来的油泵都不用换,改完之后待机功耗直接从原来的18kW降到2kW,打PP件的单克能耗从0.12kWh降到0.07kWh,单台机改完才花一万八,八个月就收回成本。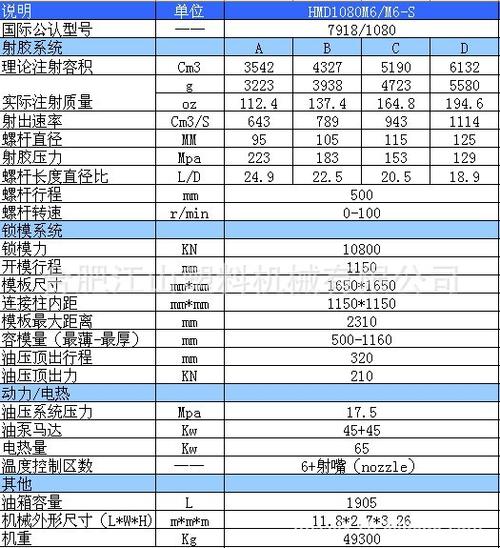 注塑机伺服节能改造后参数对比面板
伺服改造的投入回报周期,远低于换新机的成本。别觉得老机就没用,只要螺杆、料筒的磨损量在允许范围内,改完的精度比很多新的杂牌机还稳。
问:老机台改伺服会不会影响成型精度?我们做的是公差±0.05mm的精密齿轮件。
答:只要你原来的螺杆、料筒磨损量没超过0.1mm,根本不影响。上次给深圳宝安一个做打印机齿轮的客户改了6台2012年的老机,改完之后射胶的压力重复精度从原来的±5bar升到了±1.2bar,比他新买的两台全电机精度还稳。为啥?因为原来的定量泵是靠溢流阀回油调压力,本身就有波动,换了伺服之后是按需供油,压力波动直接降下来了。当然,如果你的螺杆已经磨得料都塑化不均匀了,那改啥都没用,先换螺杆再说。
之前有个客户跟我吐槽,他花了大价钱买的全电机,打出来的产品精度还不如隔壁改了伺服的老机,去隔壁车间看了才知道,人家的模温机是带闭环控温的,模具的水路温度波动在±0.5度,他的全电机配的是最老的开水模温机,水路温度波动快10度,模具一冷一热,打出来的产品尺寸当然飘。
对吧?很多人把钱全砸在机台上,模具这边的配套反而凑活,连个独立的模温机都舍不得配,全靠开水循环,再好的机台也白搭。